Juntas de模式 y émbolos enDie Casting de cámara fría: Función y desgaste
En la fundición a alta presión en cámara fría, se introduce metal fundido en una manga de disparo antes de que un émbolo lo fuerce a través del sistema de canalización y compuerta hacia el molde cerrado. Aunque la manga de disparo y la punta del émbolo son componentes comparativamente pequeños junto a la unidad de bloqueo, su condición térmica, mecánica y tribológica puede influir en el llenado, la estabilidad del ciclo y los costos de mantenimiento.
¿Qué hacen la manga de disparo y el émbolo?
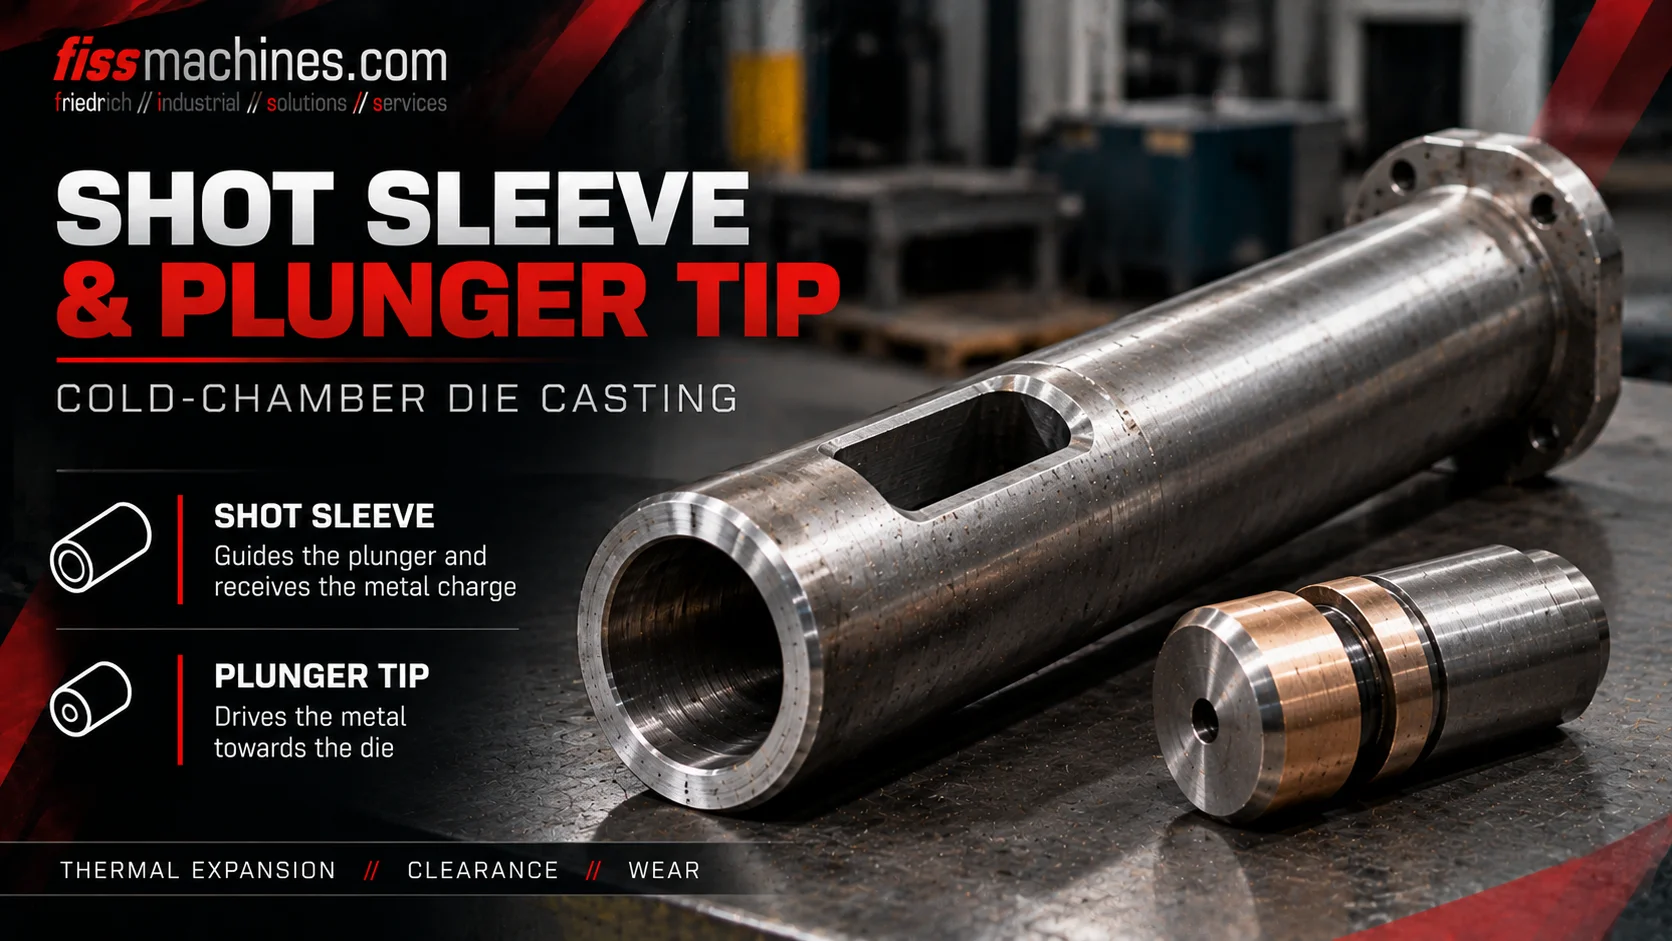
La manga de disparo recibe una cantidad medida de metal fundido, mientras que el émbolo y la punta del émbolo lo desplazan hacia la die. El proceso normalmente incluye un movimiento inicial controlado, un golpe de llenado rápido y una fase de intensificación de presión. El desgaste, el juego excesivo o una lubricación inadecuada pueden interferir con esta secuencia.
Manga de disparo, punta del émbolo y accionamiento: ¿qué pertenece junto?
Un sistema típico de inyección horizontal en cámara fría incluye una manga de disparo montada en el molde o en el lado de la placa fija, una abertura de llenado o vertido, una punta de émbolo, una varilla de émbolo y un accionamiento de inyección. La manga conecta la región de introducción del metal con el sistema de conductos del molde.
La punta del émbolo se desplaza dentro de la manga con un juego deliberadamente controlado. Su construcción y materiales deben soportar el contacto con metal caliente y aceleración repetida. Dependiendo del fabricante, la punta puede usar un concepto de sellado o anillo de desgaste y lubricación o enfriamiento dedicados.
Una manga de disparo nunca debe evaluarse solo por su diámetro. Largo, geometría interior, montaje, posición de entrada, diseño de la punta, comportamiento térmico y el perfil de inyección de la máquina deben formar un sistema compatible.
Guía al fundente
Recibe metal fundido y forma el cilindro guía para el émbolo que avanza.
Desplaza el metal
Transfiere el movimiento de inyección al metal mientras trabaja con un juego controlado.
Controla el recorrido
Proporciona velocidad y presión según la máquina y los ajustes del proceso.
Las tres etapas importantes de un ciclo de inyección en cámara fría
En la primera fase de movimiento, el émbolo avanza de manera controlada. El objetivo es desplazar el metal sin crear olas de inversión innecesarias que atrapen aire. El perfil de disparo lento elegido debe coincidir con el nivel de llenado y la geometría de la manga.
Durante la siguiente fase, el sistema de inyección acelera para llenar la cavidad del molde dentro del tiempo requerido. La transición de disparo lento a rápido debe estar coordinada con el diseño del canal y de la compuerta, la geometría del Casting y las condiciones térmicas.
Después del llenado, el sistema de presión aplica una fase de intensificación o mantenimiento como lo especifica el proceso de fabricación. Este comportamiento de presión afecta la alimentación durante las primeras etapas de la solidificación, pero no puede eliminar todas las Inclusiones de gas ni corregir una ruta de flujo mal diseñada.
| Etapa del proceso | Objetivo principal | Riesgo típico |
|---|---|---|
| Golpe inicial controlado | Adecuar el avance del fundente limitando la entración de aire | Ondas o entrada prematura de aire |
| Golpe de llenado rápido | Rellenar la cavidad a la velocidad requerida | Costuras frías, erosión o atrapamiento de aire por configuraciones deficientes |
| Intensificación de presión | Aplicar la presión posterior al llenado requerida | Transmisión de presión insuficiente o picos de presión |
Signos comunes de desgaste de la manga de disparo y del émbolo
Cada ciclo combina altos gradientes térmicos, contacto con metal, fricción y carga mecánica repetida. La manga de disparo puede mostrar rallado, erosión localizada, depósitos de adherencia o cambios dimensionales. Las puntas del émbolo y los elementos de sellado pueden desgastarse o dañarse.
Un juego excesivo puede permitir que el metal pase alrededor de la punta del émbolo; dependiendo del sistema, esto puede contribuir a depósitos, atascos, inestabilidad o fuga de metal. Por el contrario, un juego operativo insuficiente causado por piezas incorrectas o expansión térmica puede provocar trabas.
Un cambio en la curva de presión de inyección, fricción inusual de los recorridos o filtraciones repetibles es motivo para investigar. Estos síntomas no constituyen un diagnóstico por sí solos: también deben considerarse la condición hidráulica, lubricación, temperatura y parámetros de disparo.
Ralladuras y depósitos
Inspeccionar el orificio en busca de daño localizado y acumulación excesiva de material.
Desgaste y fuga
Evaluar el juego montado y los elementos de sellado según lo especificado por el fabricante.
Aumento de resistencia
Correlacionar curvas de fuerza o presión con inspección mecánica y datos del proceso.
Por qué importan la lubricación y la gestión de temperatura
La interfaz deslizante entre la punta de la boquilla y la manga de disparo requiere un concepto operativo adecuado. El tipo, la cantidad y la ubicación de la lubricación deben seguir las recomendaciones del fabricante de la máquina o del componente y el latón que se esté procesando.
Demasiada lubricación puede acelerar el desgaste; una lubricación excesiva o mal ubicada puede introducir residuos no deseados y gases del proceso. El objetivo no es la lubricación máxima sino una aplicación controlada y repetible.
Cuando la manga, la punta o las condiciones de enfriamiento cambian, el ajuste necesario a temperatura de funcionamiento también puede cambiar. Reemplace los componentes desgastados como una combinación aprobada en lugar de montar una pieza nominalmente similar sin verificación dimensional.
Lista de verificación práctica para una máquina de cámara fría usada
Una inspección visual de la unidad de inyección es un punto de partida útil, pero un perfil de disparo funcional proporciona evidencia adicional. Cuando sea posible la operación, revise el comportamiento de disparo lento y rápido de la máquina, las trazas de presión y cualquier historial de atascos o reemplazo frecuente de la punta.
Durante la renovación o movimiento de una máquina, mida el diámetro del casquillo y las zonas de desgaste, inspeccione la punta, los elementos de sellado, el alineamiento de la varilla, el sistema de lubricación y las conexiones de enfriamiento. Confirme que las piezas de repuesto con las especificaciones correctas estén disponibles.
- Registre el diámetro, la longitud y el tipo de ensamblaje de la manga de disparo
- Inspeccione el interior del orificio en busca de rayas, erosión y depósitos
- Verifique el estado de la punta del émbolo y el clearance definido por el fabricante
- Inspeccione el alineamiento de la varilla, el acoplamiento y el soporte guía
- Verifique el equipo de lubricación y las conexiones de enfriamiento
- Revise las curvas de velocidad e presión de inyección si están disponibles
- Confirme las piezas de repuesto, manuales y la documentación de servicio
La manga de disparo es una parte de la selección de máquina más amplia
La unidad de inyección debe coincidir con el volumen de disparo requerido, la aleación y el sistema de pasadores. Igualmente importantes son la fuerza de sujeción, las dimensiones útiles del dado, la condición hidráulica, la automatización y el soporte de repuestos.
FISS lista máquinas usadas de fundición en cámara fría y células de fundición completas. En una máquina usada, el equipo relevante de manga de disparo y émbolo debe estar documentado y evaluado frente a la tarea de producción futura, no asumirse adecuado solo porque la máquina estuvo previamente en servicio.
Preguntas Frecuentes Sobre Mangas de Disparo y Émbolos
¿Se utiliza una manga de disparo en la fundición en cámara caliente?
La configuración convencional horizontal de manga de disparo y émbolo descrita aquí está asociada con máquinas de cámara fría. Las máquinas en cámara caliente utilizan una configuración de inyección sumergida diferente.
¿Por qué es importante la fase de disparo slow?
Un perfil de velocidad inicial adecuado ayuda a mover el metal hacia la compuerta mientras se limita el vuelco de la ola y la entrante de aire no deseada en la manga de disparo.
¿Qué causa el desgaste de la punta del émbolo?
La carga térmica, la fricción, las partículas abrasivas, la lubricación deficiente, un ajuste incorrecto y problemas de alineación pueden contribuir.
¿Una punta de émbolo desgastada siempre causa porosidad?
No. El desgaste puede afectar la estabilidad de la inyección, pero la porosidad tiene varias causas potenciales. Las condiciones de llenado, el ventilado, la calidad de la aleación y los datos del proceso deben evaluarse juntas.
¿Puede instalarse cualquier punta de émbolo de repuesto?
No. El material, el diámetro, el clearance, el concepto de sellado y las condiciones térmicas deben coincidir con la manga de disparo y la especificación del fabricante.
¿Busca una máquina usada de fundición en cámara fría?
FISS admite la compra y venta de máquinas individuales y células de fundición completas. Verifique la unidad de inyección, la capacidad de disparo y la condición general de la máquina para su aplicación.
Ver Máquinas en Cámara FríaBases técnicas y fuentes
Fundamentos técnicos: Handbuch Urformen, sección 1.6.4.1.1 sobre fases de inyección en cámara fría. Notas adicionales son pautas generales de inspección técnica, no tolerancias específicas del fabricante. Resumen original; no se reprodujeron figuras de fuentes.