Fuerza de sujeción en la fundición a presión: cálculo y selección de la máquina
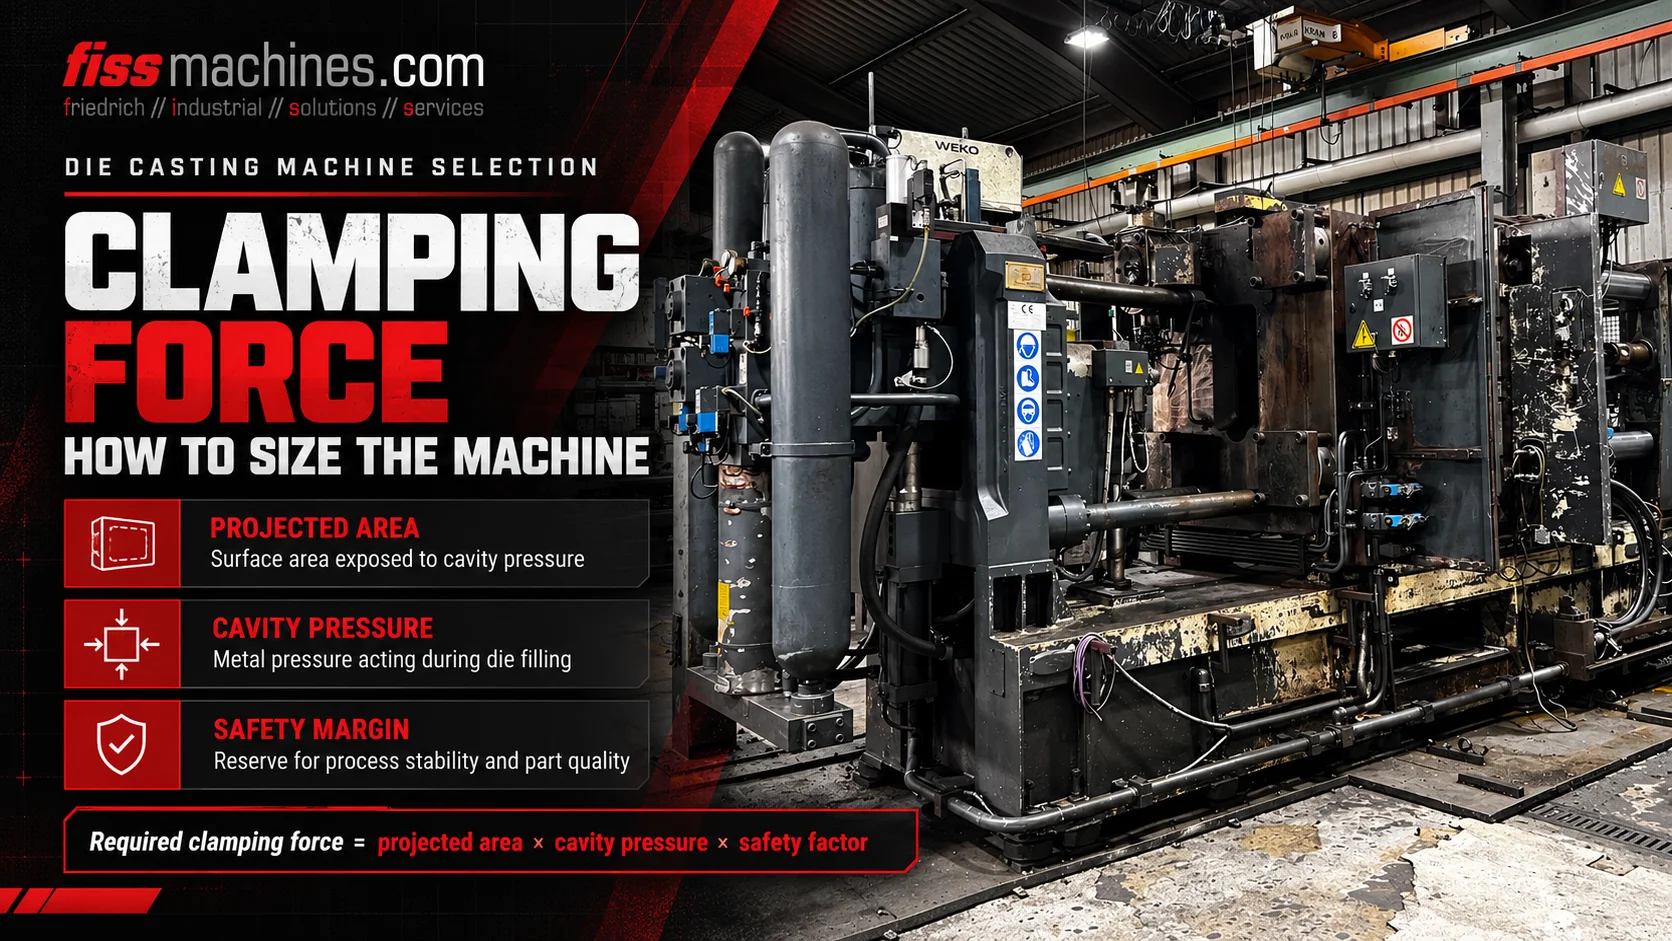
La fuerza de sujeción es uno de los primeros parámetros técnicos que se comparan a la hora de seleccionar una máquina de fundición a presión. Sin embargo, una pieza fundida más grande no requiere automáticamente una máquina proporcionalmente más grande simplemente porque pese más. La fuerza relevante resulta de la presión que actúa sobre el área proyectada efectiva de la pieza fundida y su sistema de flujo asociado. Las dimensiones del molde, la capacidad de inyección y los requisitos del proceso también deben coincidir.
¿Cómo se determina la fuerza de cierre necesaria?
Como primera comprobación simplificada, calcule la fuerza de apertura a partir del área proyectada efectiva multiplicada por la presión del metal. Aplique un margen de seguridad adecuado y compare el resultado con la capacidad de sujeción útil de la máquina. El área proyectada se mide en la dirección del plano de separación del molde y debe incluir las zonas relevantes para la presión de todo el sistema de colada y desbordamiento, no solo la pieza fundida acabada visible.
Por qué el metal fundido tiende a abrir el molde cerrado
Durante la inyección y la intensificación de la presión, el metal fundido actúa sobre las superficies que definen la cavidad llenada y el sistema de alimentación correspondiente. La componente de fuerza resultante en la dirección de apertura del molde tiende a separar las dos mitades del molde.
La unidad de cierre debe contrarrestar esta fuerza de separación o apertura. Si la fuerza disponible es insuficiente para las condiciones reales de fundición, las superficies de separación pueden abrirse localmente y pueden producirse rebabas u otros problemas de calidad.
La fuerza de cierre nominal de la máquina no es lo mismo que la presión de inyección. Ambos valores describen magnitudes físicas diferentes. Del mismo modo, una máquina con una fuerza de cierre nominal elevada puede seguir siendo inadecuada debido a la geometría de las placas, la separación entre las barras de sujeción, la capacidad de inyección o la altura del molde.
Presión en el molde
La presión que actúa sobre las zonas de la cavidad y el canal de inyección genera una carga de apertura.
Área efectiva de presión
La geometría relevante se proyecta sobre el plano de separación del molde.
Capacidad de cierre de la máquina
El sistema de cierre contrarresta la fuerza de apertura dentro de sus límites de funcionamiento nominales.
¿Qué forma parte del área proyectada?
El área proyectada es el área relevante del sistema de fundición rellenado tal y como se observa en la dirección de apertura, y no la superficie externa total de una pieza tridimensional. Para el utillaje seleccionado, deben tenerse en cuenta, además de la propia pieza fundida, las entradas, los canales de colada y los elementos de desbordamiento relevantes para la presión.
La literatura técnica también describe áreas de presión adicionales en el sistema de moldeo que dependen de la máquina y del proceso. Por lo tanto, el área efectiva exacta debe deducirse a partir del utillaje y la disposición de la inyección, en lugar de estimarse a partir de una fotografía o del peso de la pieza.
Dos piezas moldeadas con masas diferentes pueden requerir fuerzas de cierre similares cuando sus áreas proyectadas efectivas y sus presiones de moldeo son similares. Por el contrario, una pieza relativamente ligera, pero plana y ancha, puede tener un área proyectada considerable.
Un ejemplo claro del cálculo de la fuerza de sujeción
Para mantener la coherencia en las unidades, una estimación simplificada de la fuerza de apertura es Fapertura [kN] =Aproyectada [cm²] ×pmetal [bar] / 100. La conversión dimensional se deriva de que 1 bar que actúa sobre 1 cm² equivale a 10 N.
Consideremos una superficie proyectada efectiva hipotética de 800 cm² y una presión efectiva sobre el metal estimada de 600 bar. La fuerza de apertura estimada resultante es 800 × 600 / 100 = 4.800 kN. Si, a título meramente ilustrativo, se seleccionara un coeficiente de seguridad de 1,25, el valor de comparación sería de 6.000 kN.
El margen de seguridad de este ejemplo no es un factor de seguridad universal ni una capacidad nominal de la máquina aprobada por el fabricante. El diseño real debe tener en cuenta la construcción del troquel, la disposición de los núcleos, el historial real de presión, la unidad de inyección, las especificaciones de la máquina y las normas de ingeniería pertinentes.
| Datos de entrada | Valor ilustrativo | Significado |
|---|---|---|
| Área proyectada efectiva A | 800 cm² | Superficie proyectada relevante para la presión estimada |
| Presión del metal p | 600 bar | Presión estimada que actúa en el sistema lleno |
| Fuerza de apertura calculada | 4.800 kN | 800 × 600 ÷ 100 |
| Margen ilustrativo | 1,25 | Solo a título de ejemplo; no es de aplicación universal |
| Valor comparativo ilustrativo | 6 000 kN | 4.800 × 1,25 |
Por qué hay que elegir con cuidado el valor de presión
La inyección en fundición a presión presenta diferentes fases de velocidad y presión. La lectura de un actuador hidráulico no puede sustituir directamente a la presión efectiva del metal en el molde sin comprender el sistema de inyección, el mecanismo de intensificación y la transmisión de presión.
La presión del metal puede variar durante el llenado de la cavidad y la solidificación. El diseño del molde, la congelación de la entrada, los picos de presión y el momento de la intensificación pueden influir en qué condición de carga es relevante a la hora de dimensionar la máquina.
Para proyectos serios, utilice datos verificados de fundición y de la máquina, cálculos del proceso y las especificaciones del fabricante o del ingeniero de utillaje responsable, en lugar de basarse en un valor genérico de Internet.
Cantidad por lado del actuador
Requiere la conversión correcta de la máquina para relacionarla con la presión del metal.
Cantidad del lado de la fundición
Debe estar vinculada a las condiciones reales de inyección e intensificación.
Carga transitoria
Debe tenerse en cuenta cuando sea pertinente en la evaluación de las herramientas y del proceso.
Por qué una máquina con suficiente fuerza de sujeción puede seguir siendo inadecuada
Una máquina debe poder alojar físicamente el troquel. El espacio libre entre las barras de sujeción, las dimensiones de la platina, el montaje del troquel, la altura mínima y máxima del troquel, la carrera de apertura y la disposición de los expulsores determinan si la herramienta puede utilizarse.
La unidad de inyección debe tener una capacidad de inyección y una carrera adecuadas, un manguito de inyección o un sistema de cámara caliente compatibles, y el rango de proceso adecuado para la aleación. La máquina también puede necesitar circuitos hidráulicos de extracción de núcleos, interfaces de vacío, control de temperatura del molde y equipos compatibles de extracción y pulverización.
Una evaluación completa relaciona la geometría de la pieza y del utillaje con la selección de la máquina y con el ciclo de producción deseado. La fuerza de cierre nominal es solo una parte de esa decisión.
- Área proyectada efectiva, incluyendo el canal de inyección y el sistema de desbordamiento
- Presión del metal y perfil de inyección requeridos
- Capacidad de cierre nominal y útil
- Distancia entre columnas y superficie útil de la platina
- Altura de molde permitida y carrera de apertura necesaria
- Capacidad de inyección, configuración del manguito o del sistema de inyección
- Funciones de expulsión y extracción de núcleos
- Conexiones para control de temperatura, vacío y automatización
Qué hay que comprobar en una máquina de segunda mano con la clase de fuerza requerida
En una máquina de fundición a presión de segunda mano, compruebe el modelo real, la fuerza de cierre nominal declarada y el estado técnico. Examine las barras de cierre, las placas, los componentes de bloqueo de tipo palanca o hidráulicos, el sistema de lubricación centralizada, la señal de retroalimentación de la posición de bloqueo y cualquier historial de mantenimiento relevante.
Siempre que sea posible, la máquina debe inspeccionarse en condiciones de funcionamiento adecuadas. Sin embargo, un aspecto exterior impecable o el valor indicado en la placa de características no bastan por sí solos para garantizar el pleno rendimiento de la fundición con un molde nuevo.
FISS ofrece máquinas de cámara fría y de cámara caliente de segunda mano de diferentes tamaños, así como células de fundición completas. La configuración final debe seleccionarse en función de los requisitos verificados de utillaje y producción.
Preguntas frecuentes sobre la fuerza de sujeción en la fundición a presión
¿Cuál es la diferencia entre la fuerza de sujeción y la presión de inyección?
La fuerza de sujeción es una fuerza mecánica que se opone a la apertura del molde y que suele expresarse en kN. La presión de inyección o presión del metal es la presión aplicada a la masa fundida y suele expresarse en bar o MPa.
¿Determina el peso de la pieza fundida el tamaño de la máquina?
No por sí solo. El área proyectada efectiva y la presión del metal determinan el cálculo básico de la fuerza de apertura. La capacidad de inyección y la geometría son requisitos adicionales.
¿Influye la corredera de núcleo en la selección de la máquina?
Sí. La geometría y el bloqueo de la corredera pueden influir en las cargas locales sobre las herramientas y en el margen de diseño aplicable; los circuitos hidráulicos y las funciones de control también deben ser compatibles.
¿Es siempre necesario un margen de 1,25?
No. La cifra del ejemplo es meramente ilustrativa. Los márgenes de seguridad aplicables dependen del método de ingeniería, de la construcción de la matriz y de las especificaciones de la máquina y la herramienta.
¿Basta con una fuerza de sujeción suficiente para homologar una máquina de segunda mano?
No. También es necesario comprobar la distancia entre columnas, las placas, la altura del troquel, la carrera de apertura, la unidad de inyección, los expulsores, la extracción del núcleo, la automatización, la seguridad y el estado real de la máquina.
Elige una máquina de fundición a presión de segunda mano basándote en datos técnicos verificados
FISS facilita la compraventa internacional de máquinas de cámara fría y cámara caliente de segunda mano. Compare los requisitos de proceso calculados con las especificaciones completas de la máquina y su estado.
Ver máquinas de fundición a presión de segunda manoFundamentos técnicos y fuentes
Fórmula técnica y principio del área proyectada: «Handbuch Urformen», apartado 1.6.4.1.1, ecuaciones 1.45–1.46. Las cifras de los ejemplos son claramente hipotéticas; las tolerancias no constituyen una homologación general del diseño. Texto original y ejemplo.