¿Fundición por gravedad o fundición a alta presión? Cómo elegir el proceso adecuado
Ambos procesos consisten en verter metal en un molde metálico reutilizable, y ambos se denominan fundición a presión. Ahí es donde acaba el parecido. En la fundición a presión por gravedad, el metal fluye hacia el molde por su propio peso; en la fundición a presión de alta presión, un émbolo lo inyecta a gran velocidad y presión. La elección entre ambos determina el diseño de la pieza, la inversión en utillaje, la calidad alcanzable y el tipo de máquina que se necesita. Este artículo compara ambos procesos y explica cuándo es más adecuado cada uno.
¿Cuál es la principal diferencia?
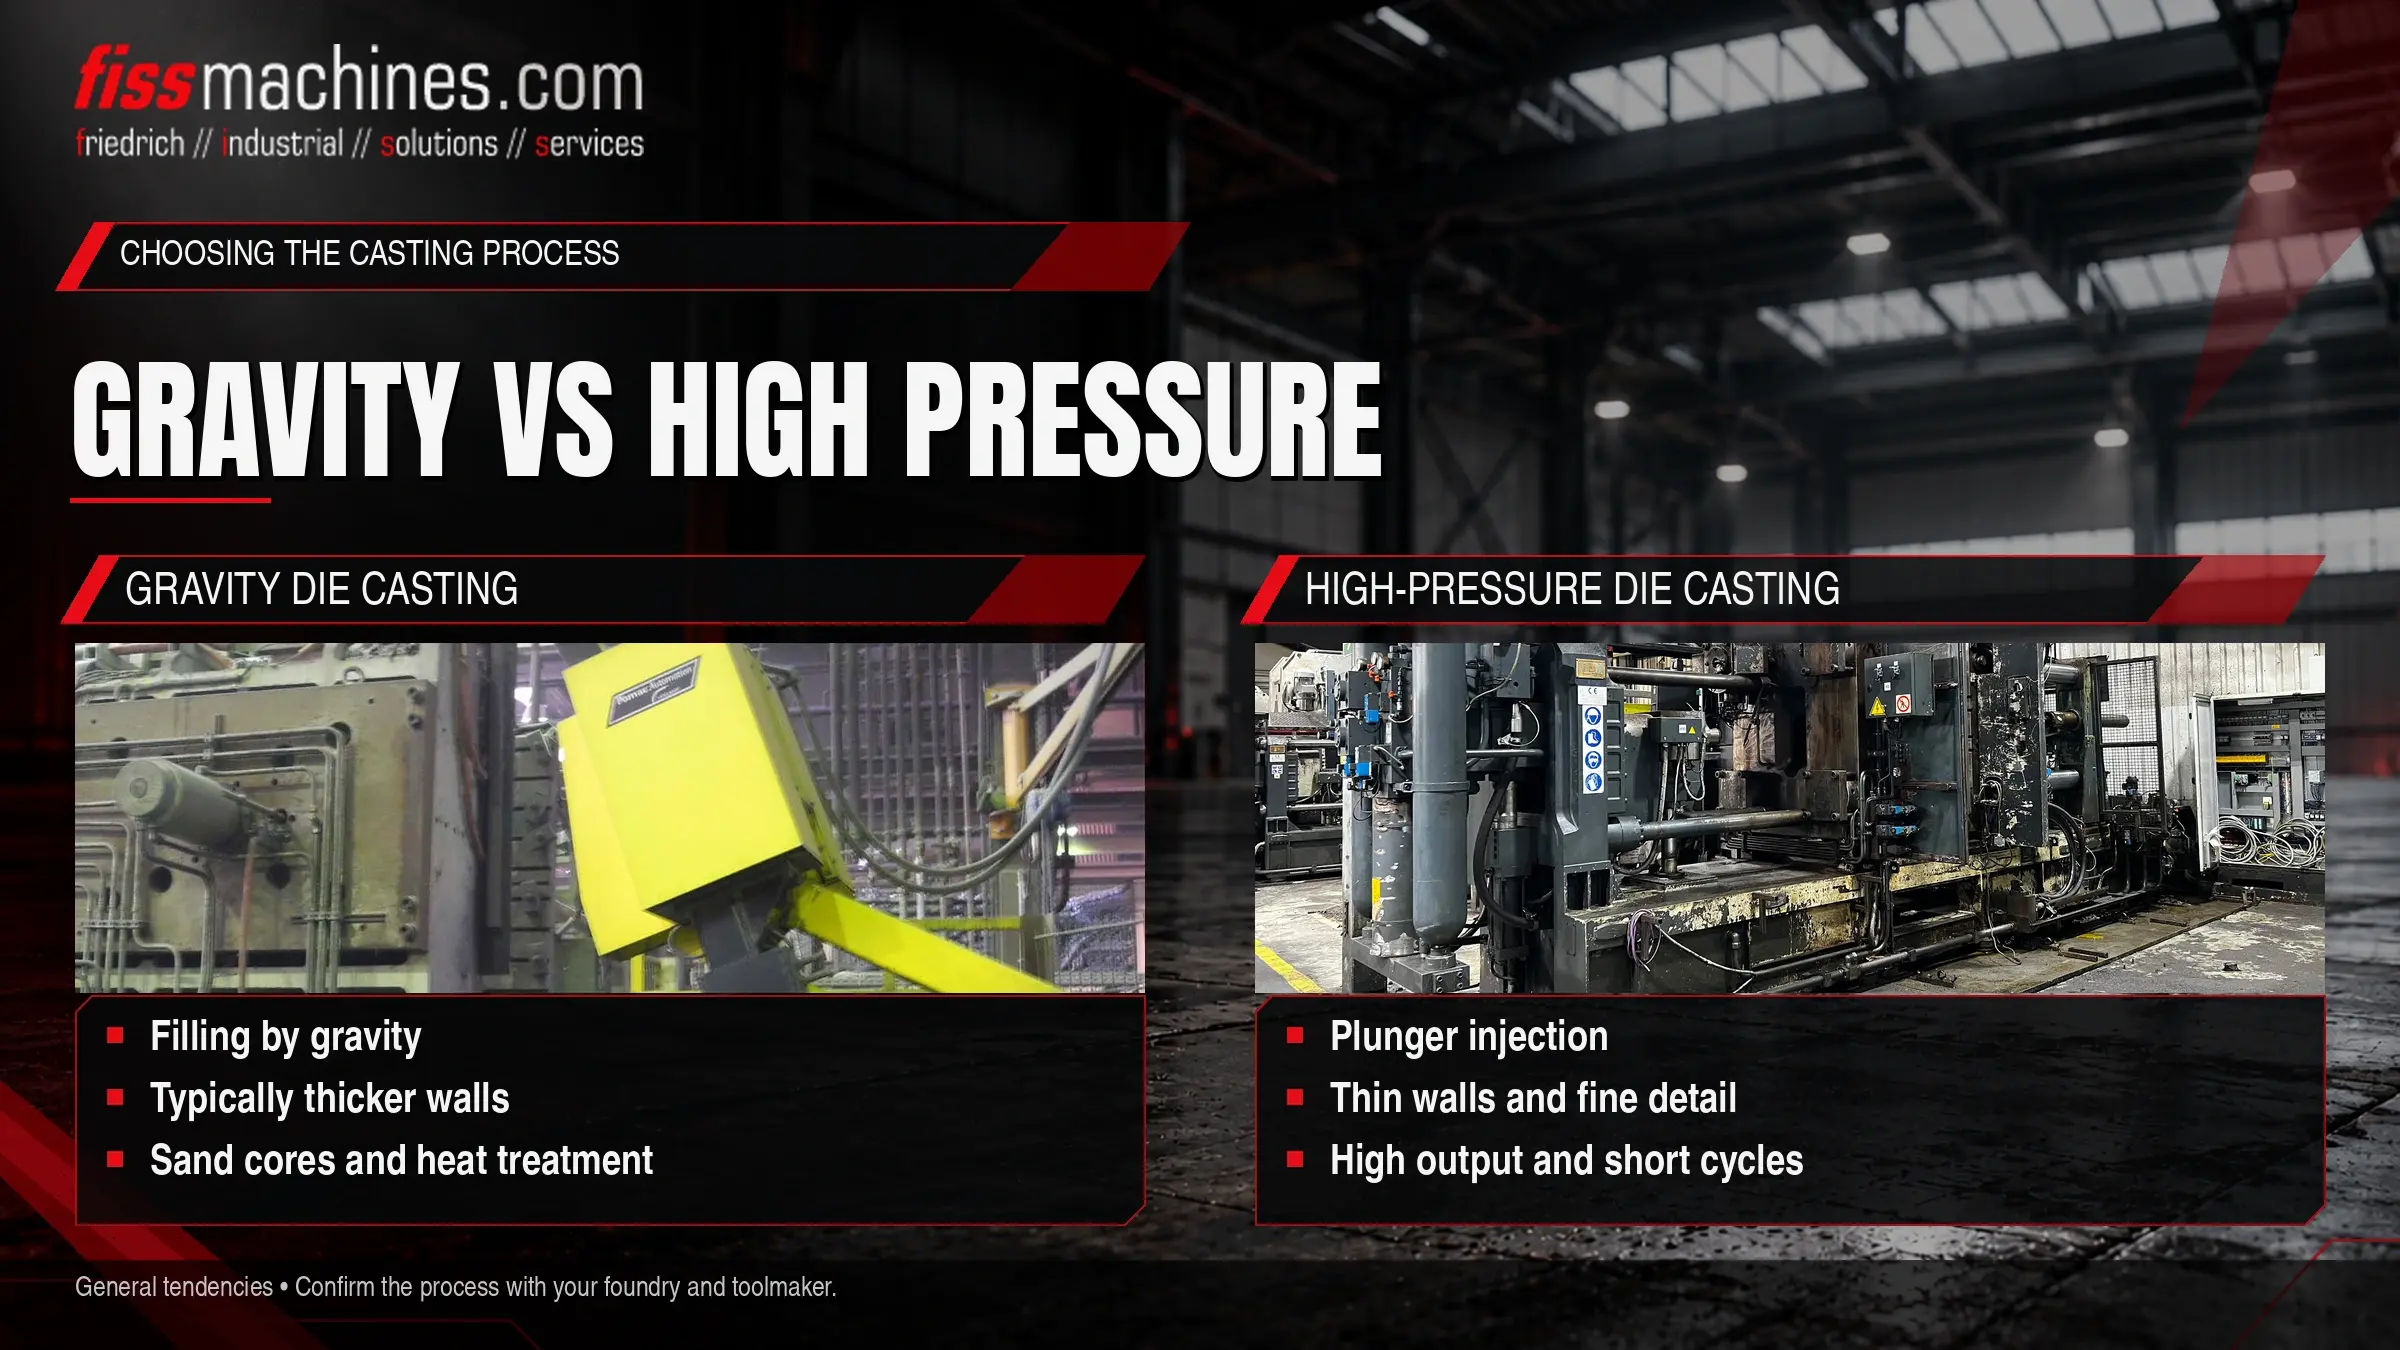
La fundición por gravedad (también denominada fundición en molde permanente ) consiste en llenar un molde metálico recubierto vertiendo el metal, a menudo inclinando el molde para controlar el flujo. El llenado es lento, las paredes suelen ser más gruesas, se pueden utilizar núcleos de arena y las piezas fundidas suelen ser aptas para el tratamiento térmico . La fundición a presión de alta presión inyecta el metal en un tiempo muy breve, lo que permite paredes delgadas, detalles finos y ciclos cortos, pero requiere máquinas más grandes y moldes más caros.
La fundición por gravedad no es lo mismo que la fundición en arena: el molde es permanente y se reutiliza para numerosas piezas, mientras que un molde de arena se destruye tras cada vertido.
Aclaración de los términos
La terminología de la fundición varía según las regiones, lo que genera confusión en las consultas y los presupuestos. En el uso británico, «fundición a presión» sin un calificativo suele referirse a la fundición a presión de alta presión, y «fundición por gravedad» se refiere a la fundición en molde permanente por gravedad. En Norteamérica, el mismo proceso por gravedad suele denominarse «fundición en molde permanente». En alemán, se denomina «Kokillenguss».
| Proceso | Molde | Cómo se introduce el metal |
|---|---|---|
| Fundición en arena | Molde de arena desechable, que se destruye tras cada fundición | Vertido por gravedad |
| Fundición a presión por gravedad | Molde metálico permanente, opcionalmente con núcleos de arena | Colada por gravedad, a menudo con inclinación |
| Fundición a presión de alta presión | Molde de acero permanente con correderas y expulsores | Inyectado mediante émbolo a alta velocidad y presión |
La fundición a presión a baja presión se sitúa entre ambas: también utiliza un molde permanente, pero lo llena desde abajo con presión de gas. Se trata de un proceso independiente con sus propias máquinas y no se trata en detalle aquí.
Cómo funciona la fundición por gravedad
El molde se precalienta y se recubre con un revestimiento refractario. El revestimiento aisla el metal de la superficie del molde, influye en la velocidad a la que el metal se enfría y ayuda a desmoldar la pieza. El metal fundido se vierte en una copa de colada y fluye a través de los canales y los conductos de alimentación hacia la cavidad. En las máquinas basculantes, el molde gira durante el vertido para que el metal entre de forma más suave y con menos turbulencias. Tras la solidificación, el molde se abre y se retira la pieza fundida; posteriormente se extraen los núcleos de arena.
Máquinas y equipos
La fundición por gravedad se puede realizar con moldes accionados manualmente, pero la producción suele llevarse a cabo en máquinas de fundición por gravedad que abren y cierran las mitades del molde, mueven los núcleos y, en las versiones basculantes, hacen girar el molde. Las máquinas son relativamente ligeras, ya que no hay que soportar una alta presión del metal. El vertido puede ser manual o automatizado, por ejemplo, con una cuchara robotizada.
Piezas típicas
Las culatas, los colectores, los cuerpos de bombas y válvulas, las piezas del chasis y los accesorios son ejemplos típicos. Predominan las aleaciones de aluminio, pero las aleaciones de cobre, como el latón, también se funden en moldes permanentes, por ejemplo, para accesorios sanitarios.
En qué se diferencia la fundición a presión de alta presión
En la HPDC, el metal se inyecta a presión en el molde mediante un émbolo accionado hidráulicamente, ya sea desde un manguito de inyección en frío o desde un cuello de cisne de cámara caliente. El molde se mantiene cerrado mediante una unidad de sujeción dimensionada para soportar la elevada presión del metal, razón por la cual las máquinas de HPDC son mucho más pesadas. El molde se rocía con un agente desmoldeante en lugar de recubrirse con una capa refractaria. Las diferencias entre las máquinas de cámara fría y las de cámara caliente se explican en «¿Cámara fría o cámara caliente?», y los principios físicos del llenado en «Llenado del molde y vacío».
Fundición por gravedad y HPDC: comparación lado a lado
| Criterio | Fundición por gravedad | Fundición a alta presión |
|---|---|---|
| Llenado | Por gravedad, lento, se puede inclinar | Inyección por émbolo en un tiempo muy breve |
| Espesor de pared | Paredes normalmente más gruesas | Posibilidad de paredes finas y detalles precisos |
| Núcleos | Núcleos de metal y arena; posibilidad de cavidades complejas | Núcleos y deslizadores metálicos; socavados limitados |
| Tratamiento de la superficie del molde | Recubrimiento refractario del molde | Pulverización de agente desmoldeante en cada ciclo |
| Tratamiento térmico | Por lo general, es posible | Limitado para piezas convencionales |
| Superficie y tolerancias | Buenas, puede apreciarse la textura del recubrimiento | Superficie muy buena, tolerancias ajustadas |
| Tiempo de ciclo | Comparativamente largo | Corto |
| Inversión en maquinaria y matrices | Menor | Mayor |
| Tamaños de lote rentables | Series pequeñas a medianas | Series de tamaño medio a muy grande |
¿Qué proceso se adapta mejor a su pieza?
La fundición por gravedad suele ser la opción adecuada cuando
- Las paredes son de grosor medio a grueso y las secciones varían
- Los canales internos requieren núcleos de arena
- La pieza debe someterse a tratamiento térmico o soldarse
- Los volúmenes anuales no justifican el uso de un molde HPDC
- Se requieren aleaciones de cobre
El HPDC suele ser adecuado cuando
- Las paredes son finas y las superficies amplias
- Se necesitan grandes volúmenes y ciclos cortos
- Las tolerancias ajustadas reducen el mecanizado
- Se prevé el uso de aleaciones de zinc o magnesio
- No se requiere tratamiento térmico o se utilizan procesos especiales
Se trata de tendencias, no de reglas. Un rediseño puede hacer que una pieza pase de un proceso a otro, por ejemplo, adaptando el espesor de la pared o sustituyendo un núcleo de arena por una corredera. La comunicación temprana entre el departamento de diseño, la fundición y el fabricante de utillaje suele dar buenos resultados.
Preguntas frecuentes
¿Es lo mismo la fundición por gravedad que la fundición en arena?
No. Ambos se basan en la gravedad, pero la fundición en arena utiliza un molde de arena desechable, mientras que la fundición por gravedad utiliza un molde metálico permanente. En los moldes de gravedad se pueden utilizar núcleos de arena, lo que a veces provoca la confusión.
¿Se puede utilizar una máquina HPDC para la fundición por gravedad?
No. Los procesos requieren equipos diferentes: las máquinas de fundición por gravedad se encargan del molde y de la inclinación, mientras que las máquinas HPDC se basan en el extremo de inyección y una unidad de sujeción pesada.
¿Por qué se suele optar por la fundición por gravedad para el latón?
Las aleaciones de cobre tienen altas temperaturas de fusión, lo que supone un reto para los componentes de inyección y los moldes de HPDC. La fundición por gravedad en moldes permanentes es una técnica consolidada para muchas piezas de latón.
FISS ofrece máquinas de segunda mano para ambos procesos.
Tanto si su pieza se presta a la fundición por gravedad como a la HPDC, FISS puede ayudarle a evaluar las máquinas de segunda mano adecuadas y a aclarar las dudas antes de la compra.