Conceptos básicos sobre los moldes de fundición a presión: mitades fijas y móviles, expulsores y correderas
Un molde de fundición a presión es una herramienta de precisión que da forma al metal líquido bajo presión. Sus elementos principales deben funcionar de forma coordinada: la mitad fija del molde introduce el metal fundido, la mitad móvil se abre con la máquina, los expulsores retiran la pieza solidificada y las correderas dan forma a los detalles que no pueden liberarse en la dirección principal de apertura. Comprender estos elementos también resulta útil a la hora de elegir una máquina de fundición a presión de segunda mano adecuada.
¿Cuáles son los componentes principales de un molde de fundición a presión?
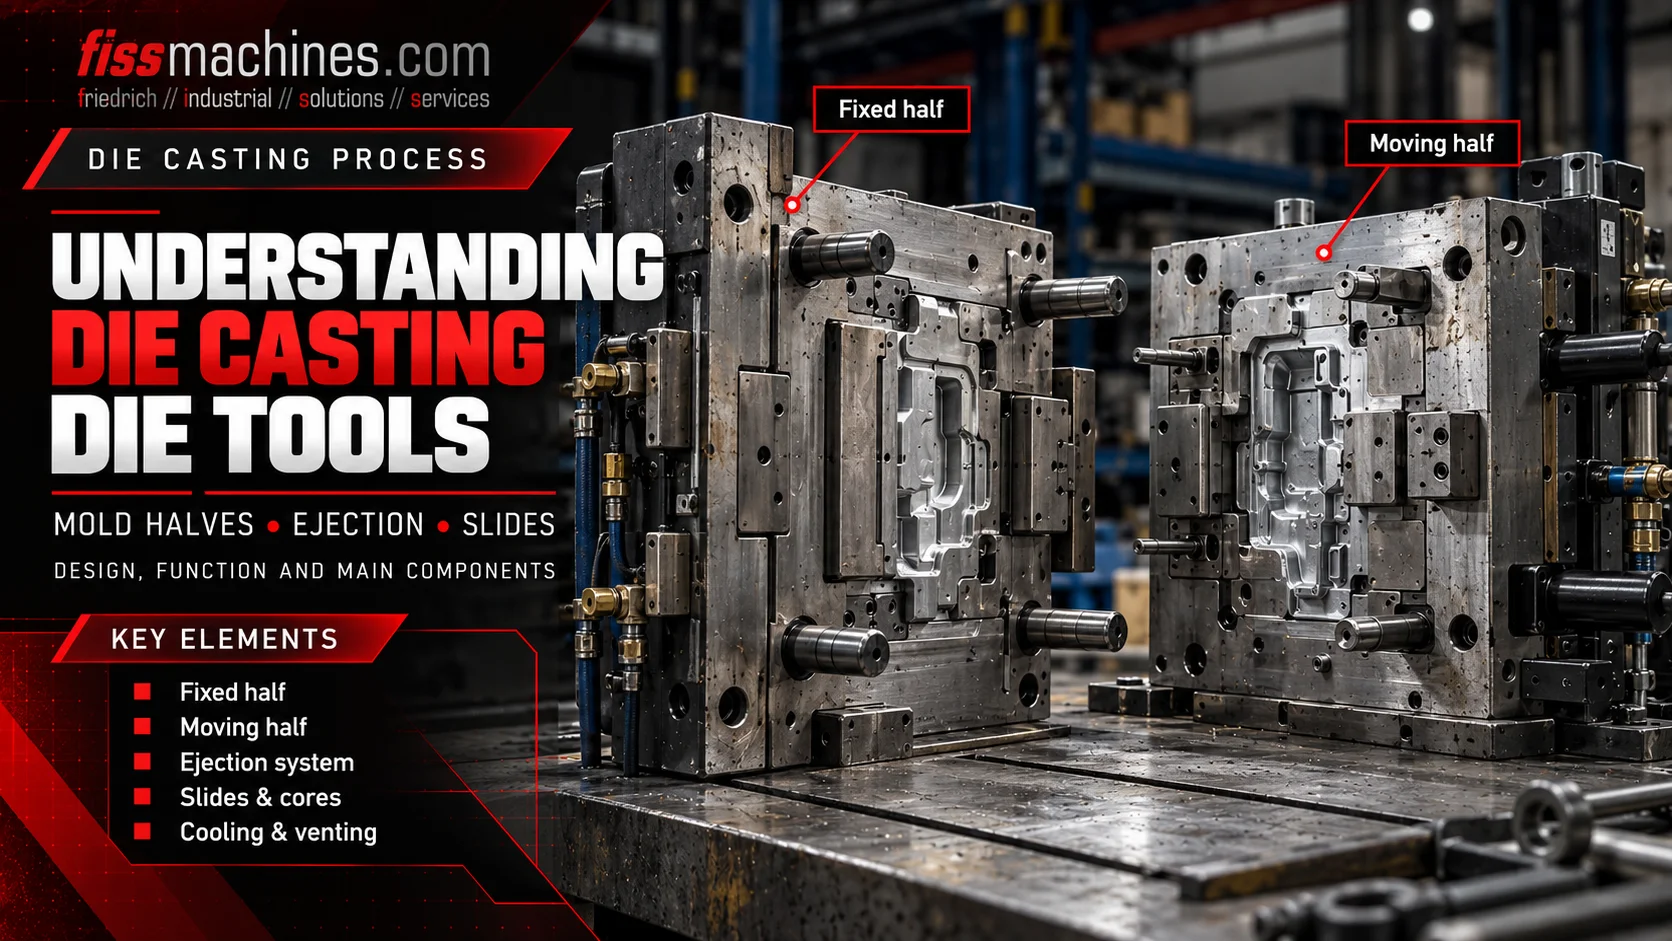
Un molde típico de fundición a presión de alta presión consta de una mitad fija, situada en el lado de la inyección, y una mitad móvil, situada en el lado de los expulsores. También puede incluir insertos de molde, canales y entradas de colada, elementos de desbordamiento y ventilación, circuitos de refrigeración o de control de temperatura, pasadores de expulsión y correderas accionadas mecánica o hidráulicamente. La disposición exacta depende del diseño de la pieza fundida y del utillaje.
Cómo funcionan conjuntamente las dos mitades del molde
La mitad fija del molde se monta en la placa fija de la máquina, en el lado de inyección. La mitad móvil del molde se monta en la placa móvil y, normalmente, alberga el sistema de expulsión de la pieza moldeada. Ambas mitades se unen en la superficie de separación y la máquina las mantiene cerradas durante la inyección.
La cavidad está formada por las superficies perfiladas de ambas mitades y, cuando es necesario, por núcleos adicionales y elementos móviles. Los insertos del molde permiten fabricar, mantener o sustituir por separado las zonas sometidas a grandes cargas o con gran nivel de detalle. La máquina abre el molde tras el tiempo de solidificación necesario; a continuación, la pieza moldeada se libera y se retira.
En un plano técnico debe distinguirse la superficie orientada hacia la cavidad de la cara posterior de la mitad móvil. Los pasadores de expulsión suelen acercarse a la pieza moldeada desde detrás del inserto del molde del lado móvil; no entran en el molde desde la línea de separación como componentes externos sueltos.
Conjunto del lado de inyección
Se monta en la placa fija; a menudo incorpora la zona de entrada del metal y parte de la cavidad.
Conjunto del lado del expulsor
Se desplaza durante la apertura de la máquina y, por lo general, contiene el sistema de expulsión situado detrás de la superficie de conformado.
Interfaz de cierre definida
Las superficies de contacto deben cerrarse con precisión y permitir la contención y ventilación controladas del metal.
Cómo liberan la pieza fundida los pasadores y las placas de expulsión
Una vez que se abre el molde y se han retraído las correderas pertinentes, la pieza fundida debe separarse del molde. El conjunto de expulsión suele estar formado por pasadores de expulsión soportados por una o varias placas de expulsión, elementos de guía y un accionamiento o acoplamiento al mecanismo de expulsión de la máquina.
Durante la expulsión, las placas desplazan los pasadores hacia delante a través de orificios correctamente ajustados en la mitad móvil. Las caras de los pasadores ejercen presión sobre puntos seleccionados de la pieza fundida, distribuyendo la fuerza de forma óptima sin dañar las paredes delgadas ni las superficies funcionales. A continuación, el sistema retrocede antes del siguiente movimiento de cierre.
Entre los problemas habituales se incluyen los pasadores atascados, la lubricación insuficiente, la expulsión desigual o las marcas visibles de los pasadores. Estos síntomas requieren evaluar la temperatura del molde, la alineación, el juego de los pasadores, la geometría de la pieza fundida y la secuencia de funcionamiento, en lugar de limitarse a aumentar la fuerza de expulsión.
¿Cuándo son necesarios los deslizadores y los núcleos?
Elementos como los orificios transversales, las aberturas laterales y los socavados no siempre pueden liberarse siguiendo la dirección principal de apertura del troquel. Para dar forma a estas geometrías se utilizan núcleos móviles, a menudo denominados correderas o correderas de núcleo.
Dependiendo de su diseño, una corredera puede accionarse mecánicamente mediante el movimiento del molde o mediante un accionamiento hidráulico. Debe alcanzar su posición de conformado prevista antes de la colada y retraerse en el punto definido de la secuencia de apertura y expulsión.
El desgaste de las guías de las correderas, las superficies de bloqueo o las juntas puede provocar desviaciones dimensionales, fugas o el bloqueo de la herramienta. Por lo tanto, a la hora de seleccionar una máquina de segunda mano, se deben tener en cuenta los circuitos hidráulicos de extracción de núcleos y las funciones de control de que disponga la máquina.
Forma aberturas laterales
Crea una geometría que, de otro modo, impediría la liberación directa de la pieza.
Controla el movimiento
Limita el movimiento y permite un posicionamiento repetible.
Resiste la presión
Sujeta el núcleo frente a las fuerzas que actúan durante el llenado de metal.
Canales de colada, entradas de colada, respiraderos y circuitos de control de temperatura
El sistema de canales y entradas guía el metal fundido hacia la cavidad. Su diseño influye en el comportamiento de llenado y en la cantidad de material que posteriormente se retira en forma de canales y entradas. Las cavidades de desbordamiento y los respiraderos correctamente diseñados ayudan a gestionar el flujo y permiten que el aire y los gases del proceso salgan de la cavidad.
Los canales de control de temperatura del molde hacen circular el medio adecuado para influir en la temperatura del molde y en las condiciones locales de solidificación. La pulverización externa del molde complementa, pero no sustituye, al control interno de la temperatura. Un exceso de residuos de agente desmoldeante también puede perjudicar el rendimiento de la ventilación.
Todos estos elementos forman un proceso interrelacionado: modificar la geometría de la entrada, la ventilación, el enfriamiento local o las condiciones de pulverización puede alterar el resultado de la fundición. Por eso, el molde debe evaluarse junto con sus parámetros de fundición, en lugar de considerarlo como un componente mecánico aislado.
| Elemento del molde | Función principal | Comprobación habitual |
|---|---|---|
| Canal y entrada | Fundición directa en la cavidad | Daños, depósitos, erosión y trayectoria de flujo prevista |
| Desbordamiento y ventilación | Gestionar las zonas de último llenado y eliminar los gases | Depósitos, obstrucciones y desgaste |
| Circuito de control de temperatura | Control de las condiciones térmicas locales | Estanqueidad, caudal y conexiones |
| Insertos de conformado | Producir la geometría de fundición requerida | Grietas, erosión, desgaste y alineación |
Una secuencia simplificada desde el cierre hasta la expulsión
Un ciclo coordinado de fundición a presión normalmente coloca los núcleos móviles en su posición, cierra y bloquea el molde, llena la cavidad y aplica las condiciones de mantenimiento o intensificación necesarias. Tras la solidificación, los núcleos se retiran según sea necesario, el molde se abre y la pieza fundida se expulsa y se retira.
El orden exacto puede variar según la máquina, el molde y la aplicación. Por ejemplo, algunos núcleos laterales se desplazan en distintos momentos antes, durante o después de la apertura. Los enclavamientos garantizan que la máquina no se cierre mientras los expulsores, las correderas, los robots o las herramientas de pulverización se encuentren en una posición insegura.
- Comprueba las posiciones de las correderas y los núcleos antes de cerrar
- Compruebe que los expulsores hayan vuelto a su posición antes de la siguiente inyección
- Compruebe que las unidades de extracción y pulverización hayan abandonado la zona del troquel
- Supervise las temperaturas de las herramientas y el caudal del medio de refrigeración
- Mantenga limpias las superficies de separación y los orificios de ventilación
¿Qué elementos deben coincidir entre el troquel y la máquina de fundición a presión?
A la hora de cambiar de máquina o comprar una de segunda mano, las dimensiones y la masa del troquel son solo el principio. El tamaño de la placa base, la distancia entre las barras de sujeción, la carrera de apertura necesaria, la altura del troquel o el rango de espesor y el acoplamiento del expulsor deben ser compatibles con el utillaje real.
La máquina también debe disponer de una fuerza de cierre suficiente para el área proyectada y la presión de fundición, una capacidad de inyección adecuada, los circuitos de extracción de núcleos necesarios y las conexiones de proceso adecuadas. El mero hecho de que la clase de fuerza de cierre nominal coincida no garantiza que se pueda instalar un molde determinado.
FISS ofrece máquinas de fundición a presión de cámara fría y de cámara caliente de segunda mano, así como la automatización asociada. La disponibilidad de los equipos y la idoneidad específica de cada máquina deben comprobarse siempre en función de los datos reales del proyecto.
Preguntas frecuentes sobre los moldes de fundición a presión
¿Cuál es la diferencia entre la mitad fija y la mitad móvil del troquel?
La mitad fija permanece en la placa fija del lado de inyección. La mitad móvil se abre con la placa móvil y suele contener el conjunto de expulsores.
¿Dónde se instalan los pasadores de expulsión?
En un troquel típico de fundición a presión de alta presión, los pasadores de expulsión se apoyan en placas de expulsión situadas detrás de las superficies de conformado del lado móvil y atraviesan orificios ajustados para empujar la pieza fundida hacia fuera.
¿Para qué se utilizan las correderas?
Las correderas y los núcleos móviles forman orificios, socavados y elementos laterales que no pueden liberarse en la dirección principal de apertura del molde.
¿Todos los moldes están equipados con correderas hidráulicas?
No. Muchas piezas fundidas pueden desmoldarse sin núcleos móviles; otros moldes utilizan movimientos mecánicos, correderas hidráulicas o una combinación de ambos.
¿Se puede instalar un molde en cualquier máquina que tenga la fuerza de sujeción adecuada?
No. La geometría de la platina y las barras de sujeción, las carreras de apertura y expulsión, la capacidad de inyección, las conexiones de los medios, el equipo de extracción de núcleos y los controles también deben coincidir.
¿Buscas una máquina de fundición a presión adecuada?
FISS facilita la compra y venta de máquinas de fundición a presión de segunda mano y células de fundición completas. Compara los datos reales del troquel y los requisitos de producción con los equipos disponibles.
Ver máquinas de fundición a presión de segunda manoFundamentos técnicos y fuentes
Fundamentos técnicos: Bührig-Polaczek, Michaeli y Spur (eds.), *Handbuch Urformen*, apartado 1.6.4, Carl Hanser Verlag. Información sobre categorías de máquinas e selección técnica de FISS. Texto original; no se reproducen figuras protegidas por derechos de autor.