Tiempo de ciclo de la fundición a presión: identificación de cuellos de botella y mejora de las secuencias
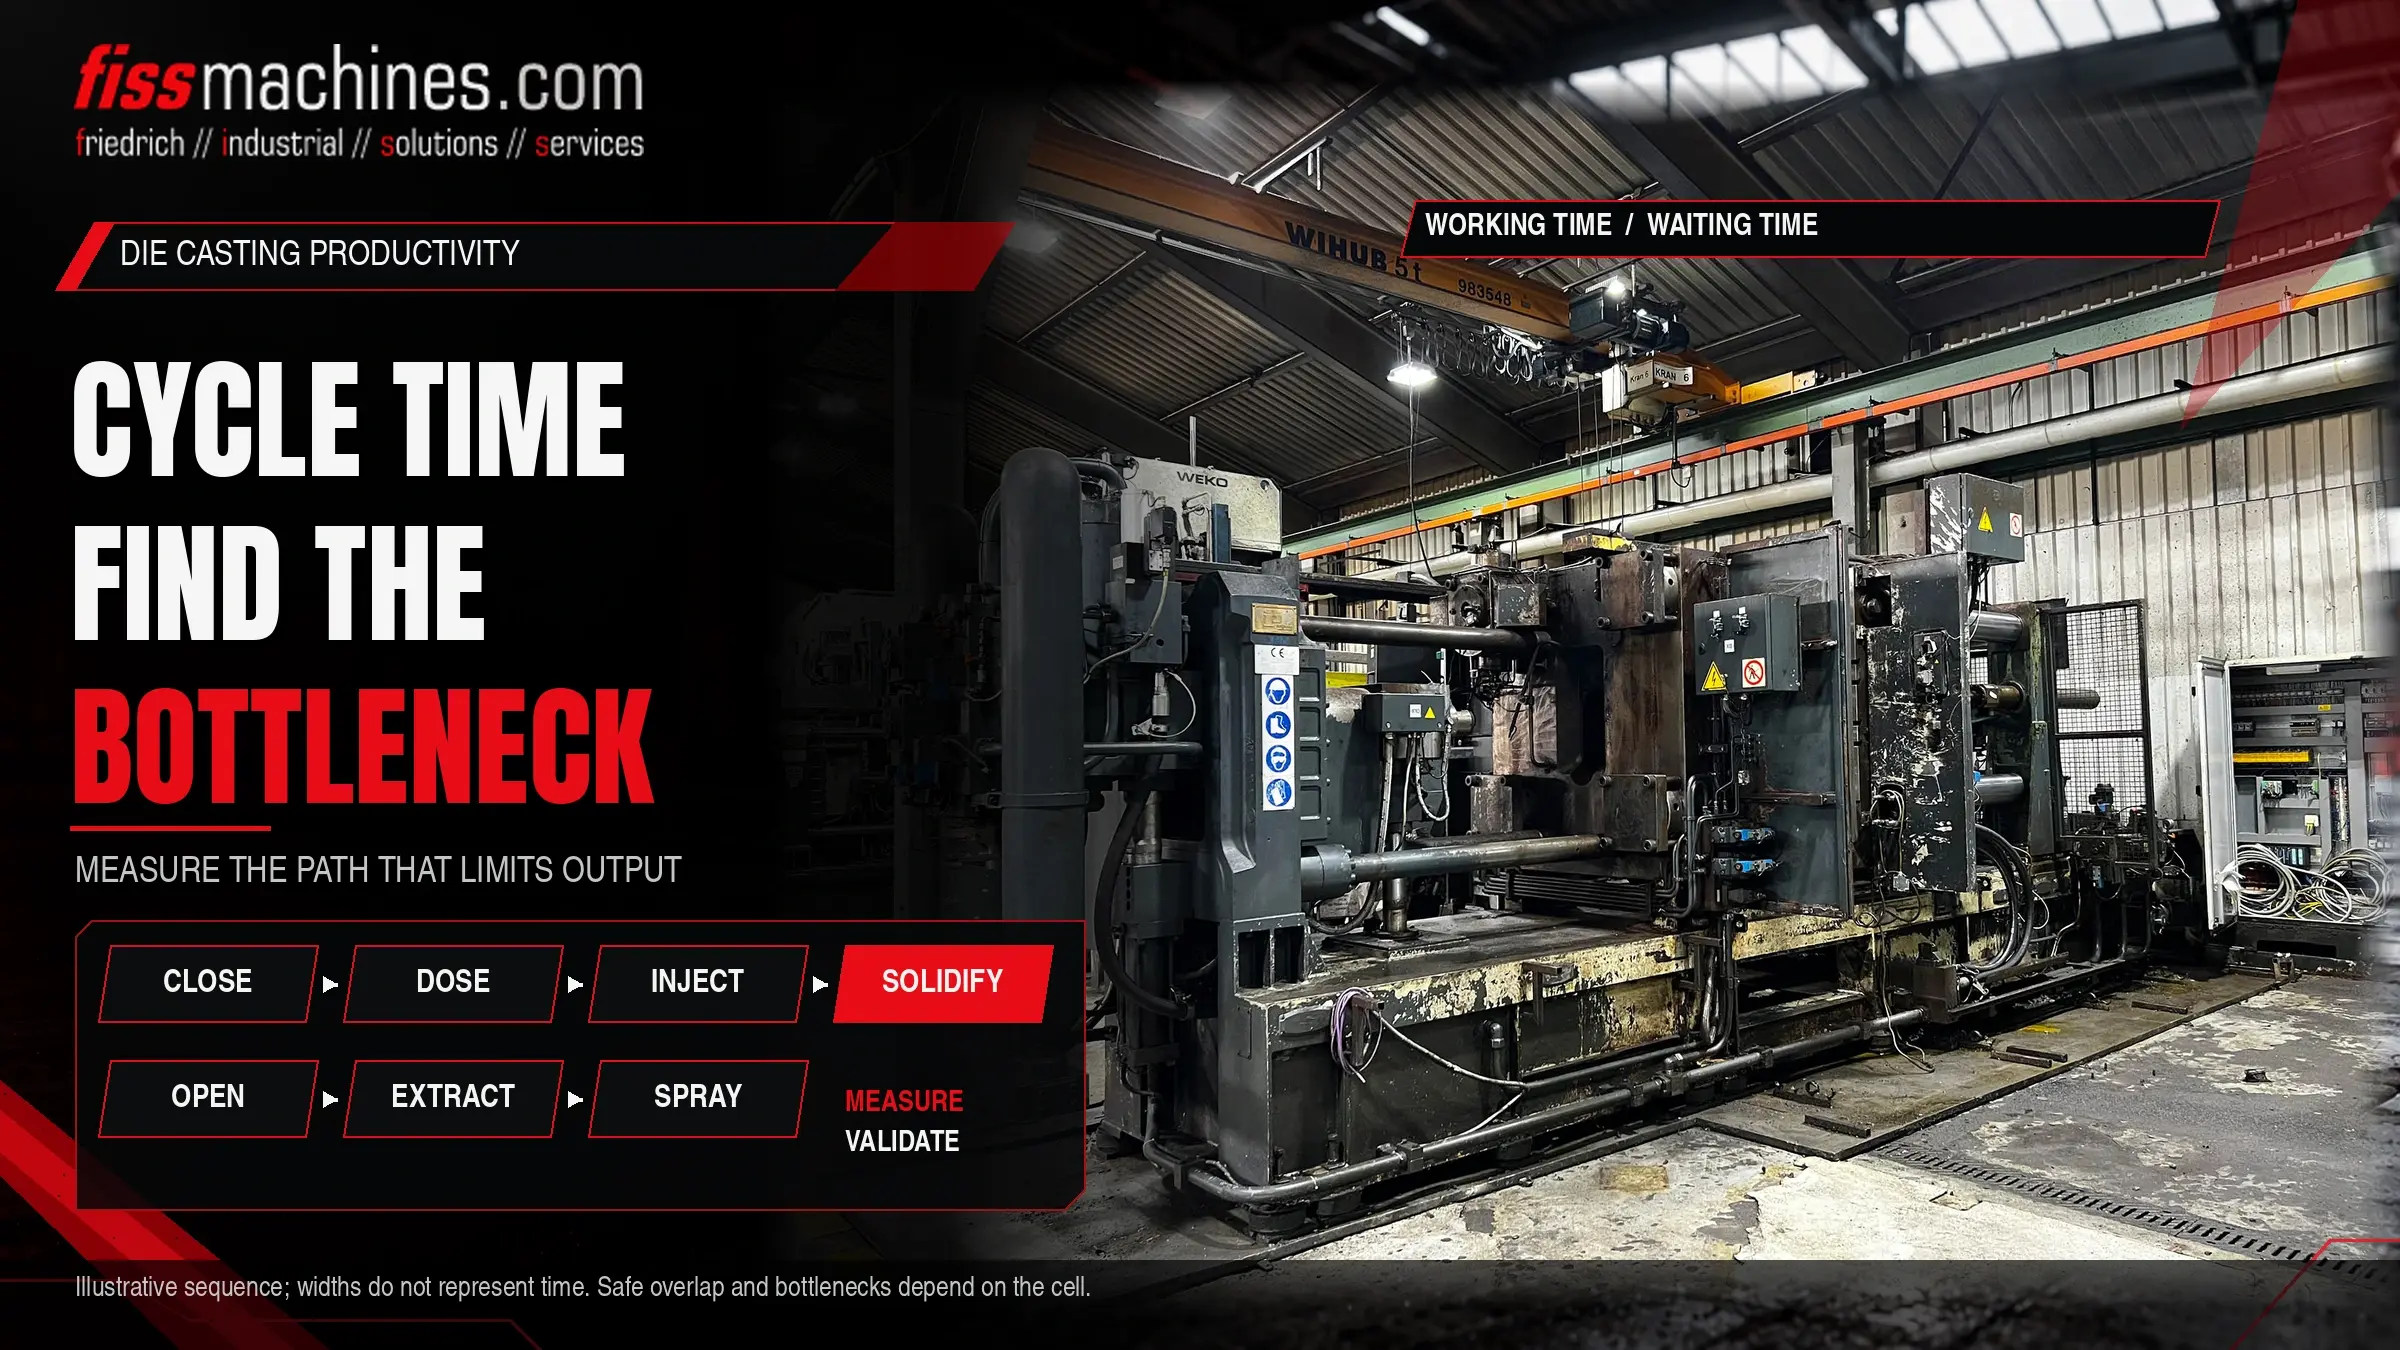
El tiempo de ciclo de una célula de fundición a presión determina cuántas piezas se pueden producir en un turno y, por lo tanto, cuánto cuesta realmente una hora de máquina. Sin embargo, la cifra que aparece en la pantalla de la máquina rara vez explica en qué se invierte ese tiempo. El cierre del molde, la dosificación, la inyección, la solidificación, la apertura, la extracción, el pulverizado y la manipulación compiten por esos mismos segundos. Identificar la etapa que realmente limita la producción y acortarla sin perjudicar la calidad es una tarea sistemática, más que una simple cuestión de acelerar todos los parámetros.
¿Cómo se identifica el cuello de botella en un ciclo de fundición a presión?
Divide el ciclo en sus pasos individuales, mide la duración de cada uno a lo largo de numerosas inyecciones y marca qué pasos se ejecutan en secuencia y cuáles en paralelo. El cuello de botella es el paso de la ruta secuencial, la ruta crítica, que lleva más tiempo o varía más. Solo acortando ese paso se reduce el ciclo; acelerar los pasos paralelos no cambia nada.
El tiempo de solidificación suele ser el mayor obstáculo individual, pero está vinculado a la calidad de la pieza y a la temperatura del molde. Normalmente es más fácil encontrar margen de mejora en los tiempos de espera, la manipulación y las secuencias de pulverización.
En qué consiste un ciclo de fundición a presión
El orden exacto depende del tipo de máquina, la pieza y el grado de automatización, pero una celda de cámara fría suele seguir los pasos que se indican a continuación. En las máquinas de cámara caliente, la dosificación se sustituye por el llenado mediante cuello de cisne, lo que acorta considerablemente esa parte de la secuencia.
| Elemento | Factores principales | Palancas típicas | Riesgo si se acortan sin cuidado |
|---|---|---|---|
| Cierre y bloqueo del troquel | Recorrido de la platina, perfil de velocidad, fase de protección del troquel | Carreras y transiciones de velocidad optimizadas | Protección del troquel menos eficaz, impactos sobre el troquel |
| Dosificación y colada | Recorrido de la cuchara o horno de dosificación, peso de la colada | Iniciar la dosificación antes, en paralelo al cierre del molde cuando sea seguro | El metal se enfría en el manguito, lo que da lugar a un «biscuit» irregular |
| Colada e intensificación | Requisitos del proceso de la pieza | Normalmente muy reducidos; no suele ser un cuello de botella típico | Efecto directo sobre el llenado y la porosidad |
| Solidificación (matriz cerrada) | Espesor de pared, aleación, temperatura del molde, diseño de refrigeración | Refrigeración del molde y equilibrio térmico, refrigeración local | Deformación, roturas en caliente, problemas de expulsión |
| Apertura del molde, extracción de núcleos, expulsión | Cursos, secuencias de deslizamiento, movimiento del expulsor | Movimientos superpuestos cuando el control lo permita | Colisiones, daños en las correderas o en la pieza fundida |
| Extracción | Trayectoria del robot o del extractor, sujeción, comprobación de la pieza | Recorridos más cortos, entrada más temprana en la zona de la matriz | Riesgo de colisión, sujeción inestable |
| Pulverización y soplado | Tamaño del molde, patrón de pulverización, requisitos térmicos | Programa de pulverización optimizado, pulverización reducida pero selectiva | Soldadura, adherencias, variación de la temperatura del troquel |
Medición correcta del ciclo
No basta con una sola lectura del cronómetro. Los pasos del ciclo varían, y las largas esperas ocasionales suelen costar más que un movimiento ligeramente lento. Los datos más útiles proceden de las marcas de tiempo de las señales de control, que muchos controles de máquinas y robots pueden registrar. Cuando esto no sea posible, la grabación en vídeo de varios ciclos es una alternativa práctica.
Define el inicio y el final de cada paso
Utilice señales claras, como «matriz bloqueada» o «robot fuera del área de la matriz», para que el mismo paso se mida siempre de la misma manera.
Registra muchos ciclos
Captura un periodo representativo que incluya perturbaciones normales. Los valores medios ocultan la variación; fíjate también en la dispersión y en los valores atípicos.
Dibuja la secuencia
Un sencillo gráfico de barras temporales muestra qué pasos se solapan y cuáles se esperan entre sí. La cadena más larga de pasos dependientes es la ruta crítica.
Separa el tiempo de espera del tiempo de trabajo
Marca cada periodo en el que una unidad está lista pero espera una señal. El tiempo de espera suele ser el más barato de eliminar.
Cuellos de botella típicos en la práctica
Solidificación y temperatura del troquel
El tiempo que el molde permanece cerrado viene determinado por las secciones más gruesas y por la eficacia con la que el molde disipa el calor. Acortarlo sin mejorar la refrigeración supone un riesgo de deformación o de problemas de expulsión. Las mejoras reales en este aspecto suelen provenir del molde: canales de refrigeración, refrigeración local o una distribución térmica más equilibrada, a menudo combinadas con una unidad de control de temperatura adaptada.
Pulverización
La pulverización enfría y protege la superficie del molde, por lo que es tanto un factor que retrasa el proceso como una herramienta térmica. Un programa de pulverización que se ha ido ampliando a lo largo de los años suele contener pasadas redundantes. Su reducción debe evaluarse teniendo en cuenta la temperatura del molde y el riesgo de adherencia.
Equipos periféricos y protocolos de comunicación
Los robots de extracción, los pulverizadores, las prensas de recorte y las cintas transportadoras se comunican con la máquina mediante señales. Los enclavamientos conservadores o los intercambios de datos lentos añaden segundos que no aparecen en ningún lugar de los ajustes de la máquina. Nuestro artículo sobre la automatización en la célula de fundición a presión describe las unidades periféricas típicas y sus funciones.
Dosificación
Si la cuchara o el horno de dosificación no pueden seguir el ritmo, la máquina espera con el molde cerrado o el manguito vacío. Por lo tanto, la capacidad y la precisión de la dosificación deben comprobarse como parte de cualquier análisis de ciclo. Las diferencias entre los tipos de hornos se tratan en ¿Horno de dosificación, de fusión o de mantenimiento?
Mejorar la secuencia sin poner en riesgo la calidad
Las mejoras en la secuencia funcionan mejor como experimentos controlados. Cambie un elemento cada vez, deje que el proceso se desarrolle el tiempo suficiente para alcanzar el equilibrio térmico y compare el tiempo de ciclo, la tasa de desechos y la calidad de la fundición antes y después.
Normalmente, el riesgo es bajo
Eliminar tiempos de espera innecesarios, iniciar movimientos en paralelo cuando el concepto de control y seguridad lo permita, acortar las trayectorias de los robots y corregir las interacciones lentas entre la máquina y los periféricos.
Requiere una validación minuciosa
Reducir el tiempo de solidificación, modificar la cantidad o el patrón de pulverización, y aumentar las velocidades de movimiento cerca del molde. Estos factores afectan a la temperatura del molde, a la calidad de la pieza y al desgaste, y deben someterse a pruebas con inspección de las piezas fundidas.
Los movimientos superpuestos deben ajustarse al concepto de seguridad de la máquina. Nunca deben eludirse los enclavamientos ni las funciones de protección para ganar tiempo de ciclo; los cambios en la lógica relacionada con la seguridad requieren una evaluación por parte de personal cualificado.
Tiempo de ciclo, tiempo de inactividad y OEE
Un ciclo más corto solo resulta rentable si la célula está realmente en funcionamiento. La eficacia global de los equipos (OEE) combina disponibilidad, rendimiento y calidad. Una célula con un ciclo rápido pero con paradas frecuentes, cambios de troqueles prolongados o un alto porcentaje de desechos puede producir menos que una más lenta pero estable. Por lo tanto, merece la pena analizar las causas de las paradas y los desechos junto con el análisis del ciclo.
OEE = Disponibilidad × Rendimiento × Calidad
Disponibilidad = tiempo de funcionamiento / tiempo de producción previsto; Rendimiento = (tiempo de ciclo ideal × piezas producidas) / tiempo de funcionamiento; Calidad = piezas buenas / piezas producidas. Las tres son fracciones comprendidas entre 0 y 1.
Lista de comprobación para un análisis del tiempo de ciclo
- Se han definido señales de inicio y fin para cada paso del ciclo
- Datos registrados a lo largo de numerosos ciclos, incluidas las perturbaciones
- Se ha identificado la ruta crítica; las etapas paralelas se han marcado por separado
- Tiempos de espera entre la máquina, el robot, el pulverizador y la prensa cuantificados
- Tiempo de solidificación evaluado junto con el enfriamiento del molde y la temperatura
- Revisión del programa de pulverización para detectar pasadas redundantes
- Se ha comprobado la capacidad y la precisión de dosificación en relación con el objetivo del ciclo
- Se ha comprobado la capacidad de las etapas posteriores (recorte, enfriamiento, cintas transportadoras)
- Cada cambio se prueba por separado y se evalúa con datos de desechos y de calidad
- Se respeta el concepto de seguridad en todos los movimientos que se solapan
Preguntas frecuentes
¿Es una máquina más rápida la forma más sencilla de reducir la duración del ciclo?
Rara vez. Los movimientos de la máquina suelen ser una parte pequeña del ciclo en comparación con la solidificación, la pulverización y la manipulación. Una máquina más rápida solo ayuda si sus movimientos se encuentran en la ruta crítica.
¿Por qué empeoró el tiempo de ciclo tras un cambio de troquel?
Cada troquel tiene un comportamiento térmico, unos programas de pulverización y unas secuencias de deslizamiento diferentes. Cada troquel requiere su propio análisis; los ajustes de otro troquel son solo un punto de partida.
¿Puede la prensa de recorte limitar la célula?
Sí. Si la prensa, una estación de enfriamiento o una cinta transportadora no pueden recoger la pieza a tiempo, el robot espera y la máquina espera con él. El cuello de botella puede encontrarse fuera de la máquina de fundición.
FISS te ayuda a encontrar las máquinas y los equipos adecuados.
Si su análisis revela que una máquina, un horno o una unidad periférica limita la producción, FISS puede ayudarle a buscar equipos de segunda mano adecuados para su pieza y su objetivo de ciclo.