Comprensión de las curvas de inyección: supervisión de procesos en la fundición a presión
Cada inyección realizada en una máquina moderna de fundición a presión deja un rastro: la posición del émbolo, su velocidad y la presión hidráulica registradas a lo largo de unas fracciones de segundo. Si se interpretan correctamente, estas curvas de inyección muestran si la máquina ha repetido la secuencia prevista, dónde se ha desviado y qué componente puede ser el responsable. Son una de las herramientas de diagnóstico más útiles en la fundición, siempre que los datos sean fiables y las personas que los analicen sepan cómo es un proceso normal.
¿Qué te indica una curva de inyección?
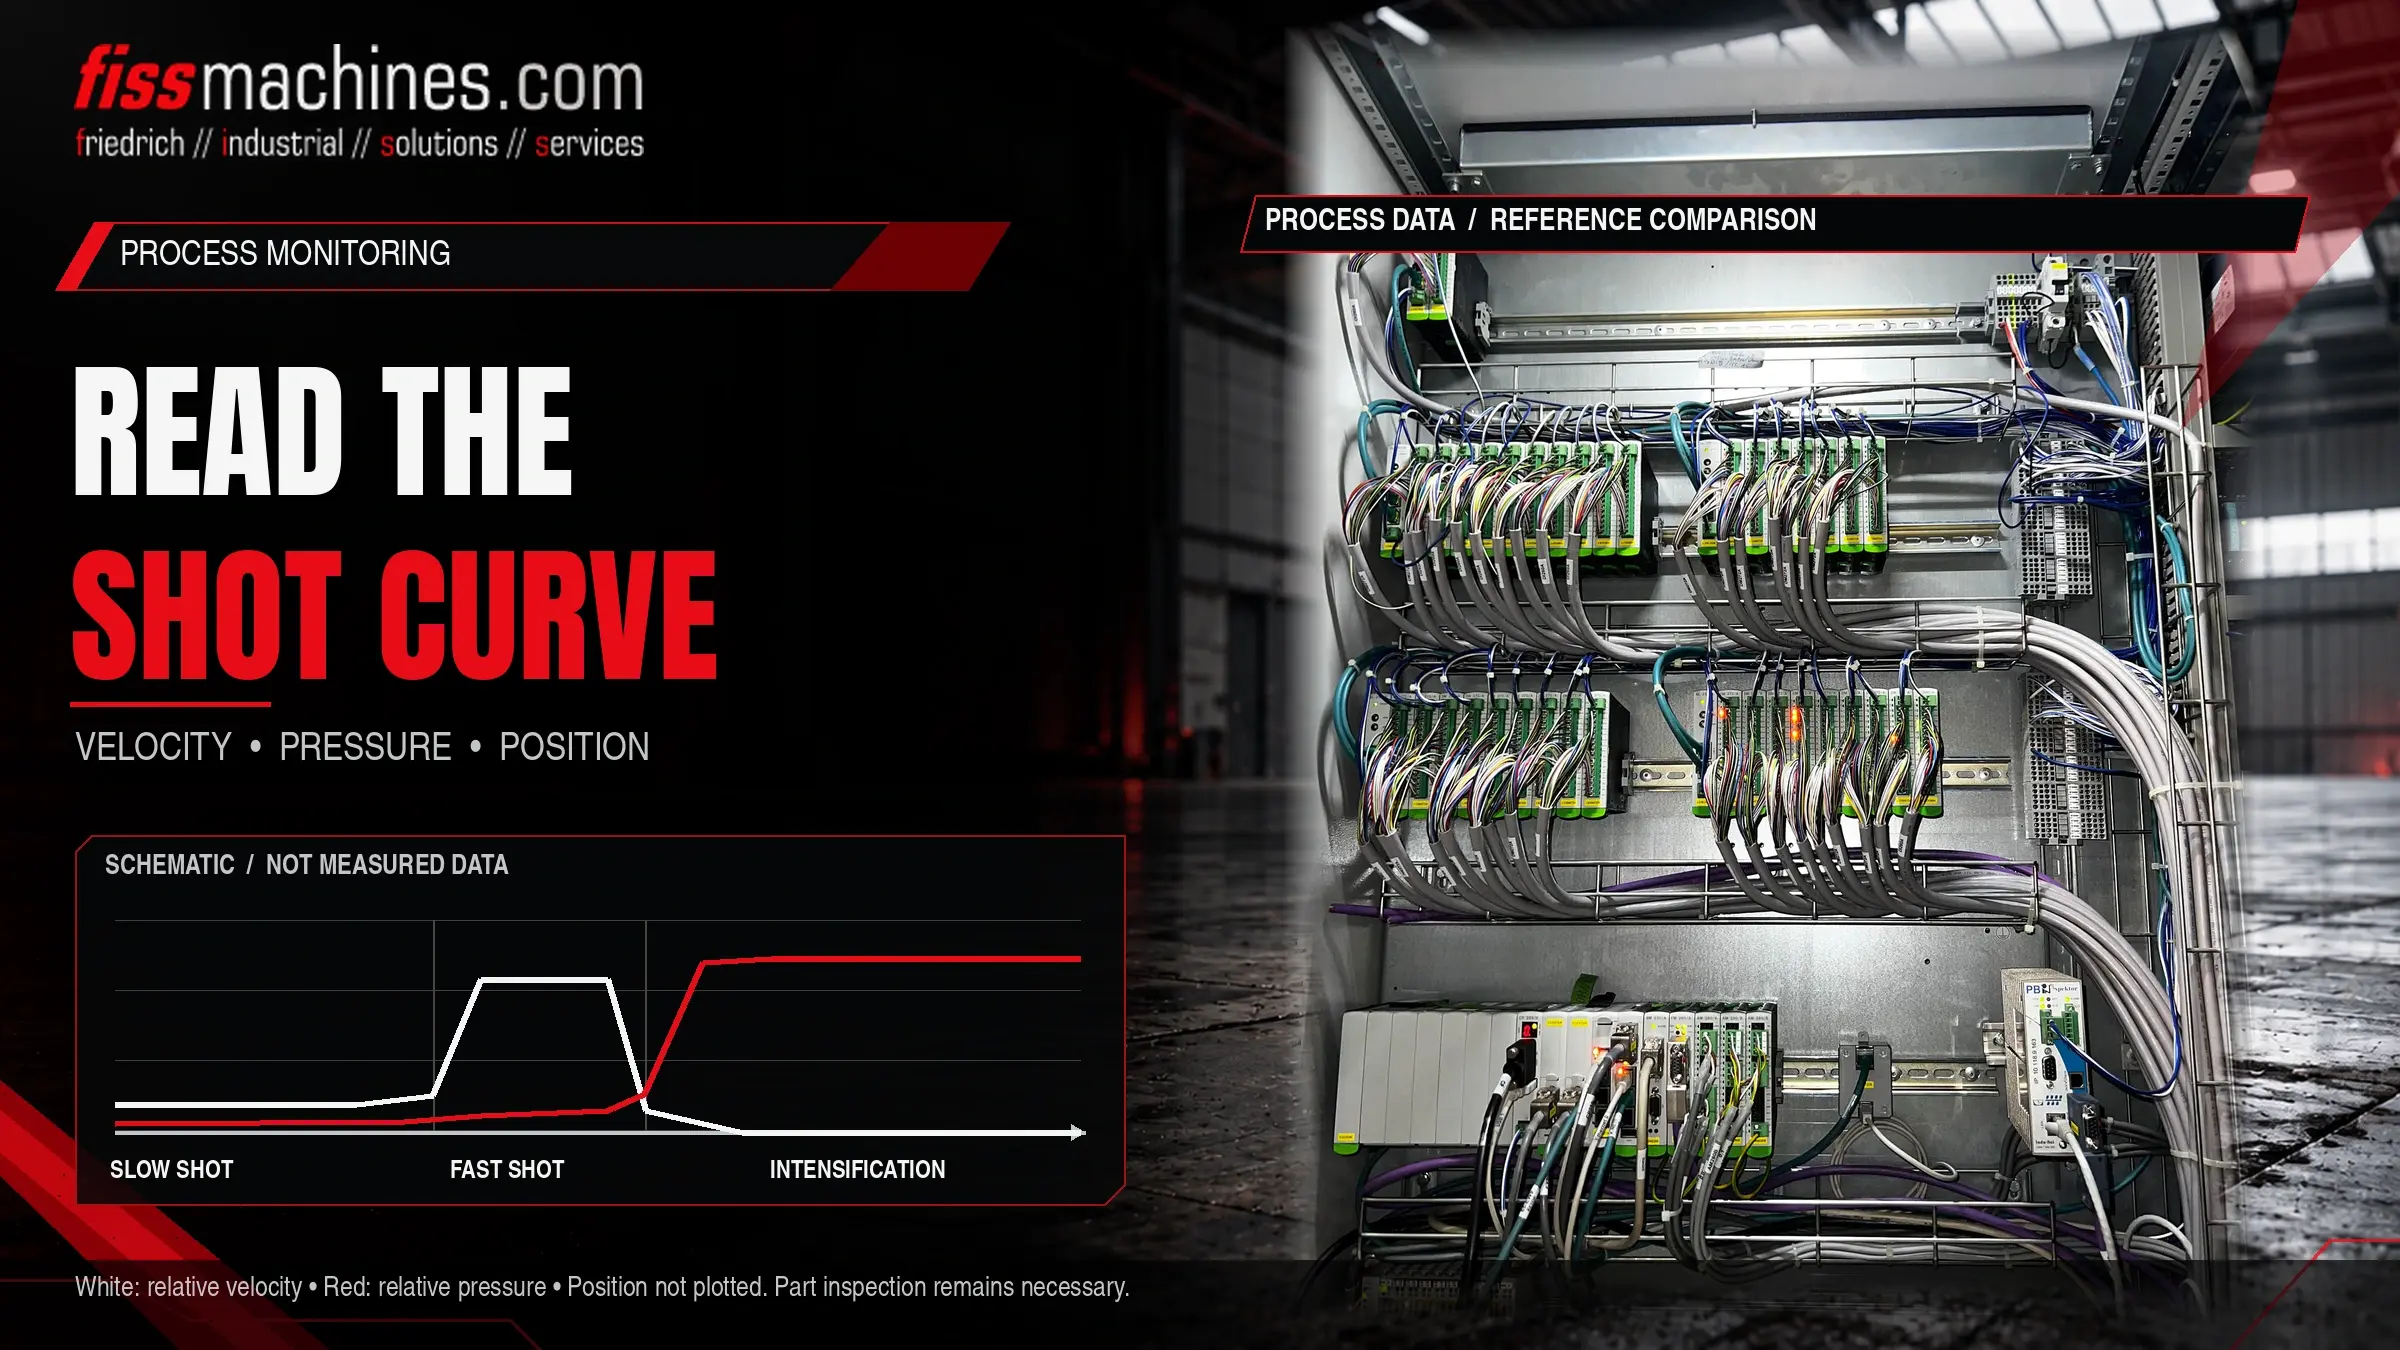
Una curva de inyección representa gráficamente el recorrido del émbolo, su velocidad y la presión en función del tiempo o de la carrera para una sola inyección. En comparación con una inyección de referencia conocida como correcta, revela desviaciones en la fase lenta, la transición a la fase rápida de la inyección, la velocidad en la fase rápida, el aumento de presión durante la intensificación y la posición final del émbolo.
Una curva no demuestra que una pieza fundida sea buena. Muestra si la máquina se comportó según lo previsto; sin embargo, aún hay que confirmar mediante la inspección de las piezas fundidas si ese comportamiento da lugar a piezas en buen estado .
¿Qué señales componen una curva de colada?
El conjunto exacto de canales depende de la máquina y de su sistema de control, pero la mayoría de los sistemas registran un núcleo similar. Algunos valores se miden directamente, otros se calculan. Saber cuáles son unos y cuáles otros es importante cuando una curva presenta anomalías.
| Señal | Fuente | Qué indica | Limitación |
|---|---|---|---|
| Posición del émbolo | Transductor de posición lineal en el cilindro de inyección | Recorrido en función del tiempo, punto de conmutación, posición final | El montaje y la calibración deben ser correctos |
| Velocidad del émbolo | Normalmente se calcula a partir de la señal de posición | Perfil de inyección lenta, velocidad de inyección rápida, desaceleración | Depende de la frecuencia de muestreo y del filtrado |
| Presión hidráulica | Transductores de presión en el cilindro de inyección (lado del pistón y del vástago) | Resistencia durante el llenado, aumento de la intensificación | La respuesta del sensor y su posición en el circuito afectan a la curva |
| Presión del metal | Calculada a partir de las presiones hidráulicas y las relaciones de área | Presión aproximada que actúa sobre el metal | Valor calculado; no se incluyen la fricción ni las pérdidas dinámicas |
| Presión del acumulador | Transductor en el circuito del acumulador, si está instalado | Energía disponible para el disparo rápido y la intensificación | No se registra en todas las máquinas |
Muchas células también almacenan valores individuales por disparo junto con las curvas, tales como la velocidad de disparo rápido, la posición de conmutación, el tiempo de subida de la intensificación, la posición final del émbolo y el tiempo de ciclo. Estos valores permiten visualizar las tendencias a lo largo de cientos de disparos sin necesidad de abrir cada curva.
Cómo leer una curva de disparo paso a paso
La física de las fases de llenado, incluyendo por qué la inyección lenta debe empujar el aire por delante del metal y por qué son importantes la ventilación y el vacío, se explica en nuestro artículo sobre el llenado del molde y el vacío. Aquí nos centramos en qué hay que buscar en los datos registrados.
Posición inicial y fase lenta
Compruebe que el émbolo parta desde la misma posición y acelere de forma suave. Una línea de velocidad irregular en la fase lenta puede indicar un problema en el comportamiento de la válvula, fricción en el manguito o un volumen de vertido variable.
Cambio a la fase rápida
Compara la posición de la carrera en la que la velocidad aumenta bruscamente con el valor establecido. Un cambio de fase desplazado modifica la cantidad de metal que ya se encuentra en el sistema de colada cuando comienza la fase rápida.
Velocidad de inyección rápida y frenado
Observa el nivel, la estabilidad y el final de la fase rápida. Los picos al final del llenado suelen estar relacionados con el comportamiento de frenado al final de la inyección y pueden someter a tensión al molde y a la máquina.
Intensificación y posición final
Evalúa la rapidez con la que aumenta la presión una vez que la cavidad está llena y si se mantiene estable. La posición final del émbolo indica la longitud de la galleta y, por lo tanto, la uniformidad de la dosificación.
Desviaciones típicas y posibles causas
En la tabla siguiente se enumeran los patrones más frecuentes. Las causas son posibilidades que deben investigarse, no diagnósticos automáticos; pueden darse varias a la vez, y un mismo patrón puede tener distintos orígenes en diferentes máquinas.
| Patrón | Posibles causas | Primeras comprobaciones |
|---|---|---|
| La posición final varía de un disparo a otro | Dosificación irregular, solidificación del metal en el manguito | Sistema de dosificación, cuchara o horno, temperatura del manguito |
| Velocidad de inyección inferior a la ajustada | Carga baja del acumulador, respuesta de las válvulas, aumento de la fricción | Presión y precarga del acumulador; válvulas; desgaste del émbolo y del manguito |
| Aumento lento de la intensificación | Problemas en el multiplicador o las válvulas, fugas internas, precarga de gas | Circuito del intensificador, juntas, estado del acumulador |
| Caída de presión durante la pausa | Fugas internas, rebabas metálicas en la línea de separación | Juntas del cilindro, válvulas de retención, bloqueo del troquel y línea de separación |
| Curva de velocidad ruidosa o irregular | Problemas con el sensor o el cableado, ajustes de filtrado agresivos, émbolo atascado | Transductor, cableado, ajustes de datos, lubricación del émbolo |
Antes de modificar los ajustes del proceso debido a una curva anómala, comprueba que el sensor, su montaje y los ajustes de registro sean correctos. Un transductor suelto puede simular de forma muy convincente un fallo mecánico.
Cómo elaborar una estrategia de monitorización práctica
Imágenes de referencia y bandas de tolerancia
La supervisión comienza con una referencia definida: curvas y valores individuales procedentes de una tirada estable que haya producido piezas aprobadas por el control de calidad. Las bandas de tolerancia en torno a los valores clave permiten a la célula señalar automáticamente las tiradas que se desvían de la norma. Las bandas demasiado estrechas generan falsas alarmas y pronto se ignoran; las bandas demasiado amplias permiten que las desviaciones reales pasen desapercibidas.
Vinculación de los datos de las inyecciones con las piezas
El valor de los datos de cada colada aumenta considerablemente cuando cada colada puede vincularse a la pieza fundida que ha producido, por ejemplo, mediante un contador de coladas o el marcado de las piezas. De este modo, se pueden descartar las piezas defectuosas y los resultados de la inspección se pueden correlacionar con los datos del proceso a lo largo del tiempo. La forma en que la clasificación, el marcado y la manipulación encajan en una célula se trata en nuestro artículo sobre la automatización en la célula de fundición a presión.
Supervisión frente a control en bucle cerrado
Registrar curvas no es lo mismo que controlarlas. Muchas máquinas realizan la inyección con posiciones de válvula fijas y registran el resultado; otras ajustan la inyección en tiempo real durante cada carrera. Ambas pueden supervisarse, pero la dispersión esperada y el significado de una desviación difieren.
Curvas de inyección a la hora de evaluar una máquina de segunda mano
Las curvas almacenadas de la producción pueden ser una prueba valiosa de cómo se comportaba el final de la inyección antes de que se parara la máquina. Cuando estén disponibles, solicita curvas de diferentes periodos, no solo un ejemplo. Si no las hay, una prueba de funcionamiento bajo supervisión, siempre que sea seguro, permite registrar las curvas in situ. Es posible que las máquinas más antiguas no dispongan de ningún sistema de monitorización de la inyección; en ese caso, a menudo es posible instalar uno a posteriori, pero los sensores, la integración de los controles y el esfuerzo que ello conlleva deben evaluarse con antelación.
Lista de comprobación para una monitorización fiable de los disparos
- Transductores de posición y presión identificados, montados de forma segura y calibrados
- Aclarar qué canales se miden y cuáles se calculan
- Frecuencia de muestreo y filtrado documentados y mantenidos constantes
- Disparos de referencia definidos a partir de una serie con piezas aprobadas
- Bandas de tolerancia establecidas para los valores individuales clave y revisadas periódicamente
- Datos de las inyecciones vinculados a las piezas o, como mínimo, a la hora y al contador de inyecciones
- Las presiones del acumulador y la precarga se incluyen en las rutinas de mantenimiento
- Responsabilidades definidas: quién revisa las alarmas y quién puede modificar los ajustes
- Comparación de los cambios en las curvas tras el mantenimiento con la referencia anterior
Preguntas frecuentes
¿La presión del metal que aparece en la curva es la presión real en la cavidad?
Normalmente no es exactamente así. Por lo general, se calcula a partir de las presiones hidráulicas y las áreas de los cilindros, por lo que no se tienen en cuenta la fricción ni los efectos dinámicos, y la presión en la cavidad también depende de la entrada de material y la solidificación. Considérala como un valor comparativo entre las inyecciones.
¿Pueden las curvas de inyección sustituir a los rayos X u otras inspecciones de piezas?
No. Muestran si la máquina ha repetido su secuencia. La porosidad u otros defectos también pueden deberse al molde, a la masa fundida o a la temperatura del molde, aspectos que una curva de inyección no refleja.
¿Con qué frecuencia deben actualizarse las curvas de referencia?
Siempre que cambien el molde, el manguito de inyección, el émbolo o los ajustes pertinentes , y tras un mantenimiento importante. Conserve la referencia anterior para que los cambios sean trazables.
¿Se puede equipar una máquina antigua con un sistema de monitorización de inyecciones?
En muchos casos, sí, utilizando sensores de adaptación y un sistema de registro independiente o un control actualizado. La viabilidad depende del diseño hidráulico, del espacio de montaje y del uso que se vaya a dar a los datos.
FISS ofrece asistencia para la evaluación y el mantenimiento de las máquinas.
Tanto si está revisando el extremo de inyección de una máquina de cámara fría de segunda mano como si está planificando una inspección de su propio equipo, FISS puede analizar con usted los datos disponibles y los siguientes pasos técnicos.