Explicación de los defectos en la fundición a presión: porosidad, contracción, cierres en frío y ampollas
Una pieza de fundición a presión visualmente aceptable puede contener, no obstante, poros, cavidades de contracción o imperfecciones localizadas. Algunos defectos solo se hacen visibles tras el mecanizado CNC, la exposición al calor o una prueba de estanqueidad. Por lo tanto, para garantizar una calidad constante no basta con inspeccionar la superficie: la preparación del metal, el perfil de inyección, la ventilación del molde, el control de la temperatura y el estado del equipo de fundición deben evaluarse como un proceso integrado.
¿Cuáles son los defectos más comunes en la fundición a presión de alta presión?
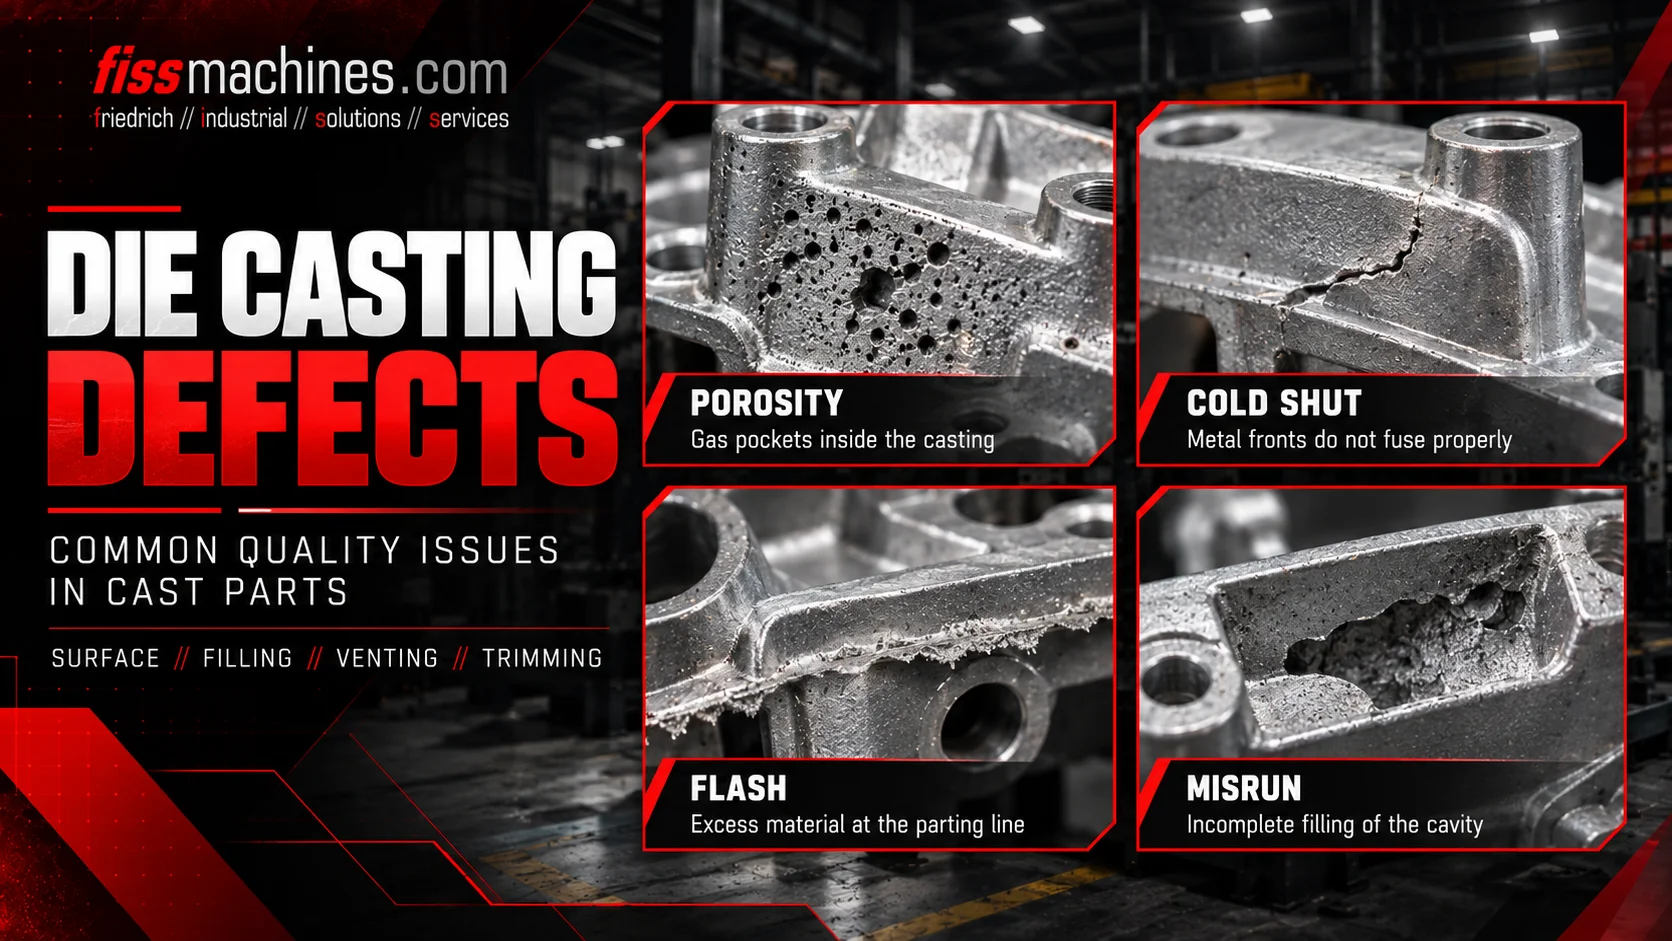
Entre los grupos de defectos más importantes se incluyen la porosidad gaseosa causada por gases atrapados o liberados, la porosidad por contracción asociada a la contracción durante la solidificación, los cierres en frío, en los que los frentes de fusión no se unen correctamente, los rellenos incompletos, en los que la cavidad no se llena por completo, y las ampollas, que pueden hacerse visibles tras el calentamiento. Su mera aparición no siempre es suficiente para un diagnóstico fiable de la causa raíz.
Por qué el nombre de un defecto no equivale aún a un diagnóstico
Un mismo síntoma visual puede estar relacionado con diferentes causas. Un poro puede deberse a aire atrapado, a gases liberados por residuos, al tratamiento de la masa fundida o a la contracción volumétrica durante la solidificación. Además, en una misma pieza fundida pueden darse diferentes mecanismos.
El análisis de la causa raíz debe relacionar la ubicación y la morfología de un defecto con la curva de inyección, la disposición de los canales de colada y los respiraderos, la calidad del metal fundido, la temperatura del molde, la fórmula de pulverización y el procesamiento posterior. Reducir todos los defectos a un único ajuste de presión o temperatura conduce a correcciones poco fiables.
| Defecto | Observación típica | Posibles factores que contribuyen |
|---|---|---|
| Porosidad por gas | Huecos llenos de gas, a veces redondeados | Incorporación de aire, gases de proceso, ventilación limitada o gases relacionados con la masa fundida |
| Porosidad por contracción | Huecos asociados a la contracción durante la solidificación | Puntos calientes, limitaciones de alimentación, transmisión de presión y trayectoria de solidificación |
| Cierre en frío | Costura o línea donde se unen dos frentes metálicos | Enfriamiento prematuro, películas de óxido y trayectoria de llenado desfavorable |
| Defecto de colada | Parte de la cavidad sin llenar | Fluidez insuficiente o condiciones de llenado inadecuadas |
| Ampolla | Burbujas en relieve en la superficie, a menudo tras la exposición al calor | Expansión del gas atrapado en el interior cerca de la superficie |
Porosidad gaseosa: ¿de dónde procede el gas atrapado?
En las máquinas de cámara fría, un movimiento inicial inadecuado del émbolo puede provocar ondas de fusión que se vuelcan en el manguito de inyección y atrapar aire antes de que el metal llegue a la entrada de colada. El aire adicional presente en el canal de colada y la cavidad debe escapar durante la fase de llenado, que es muy breve.
También pueden formarse gases al calentarse los residuos de desmoldeante o lubricante. La obstrucción local de los orificios de ventilación puede aumentar la cantidad de gas que permanece en la pieza fundida. También deben tenerse en cuenta la limpieza del metal fundido y el contenido de gases disueltos en la aleación procesada.
Los sistemas de ventilación, las cavidades de desbordamiento y, cuando proceda, la asistencia por vacío tienen como objetivo reducir el atrapamiento de gas. Ninguno de ellos compensa automáticamente un perfil de llenado desfavorable o un exceso de residuos de pulverización.
Primera fase controlada
Evite las ondas de masa fundida inadecuadas y el aire atrapado asociado a ellas.
Caminos de escape de gas abiertos
Inspeccione los orificios de ventilación, las zonas de rebose y las interfaces de vacío, si las hay instaladas.
Aplicación repetible
Evite los residuos excesivos y la generación incontrolada de gas.
En qué se diferencian las cavidades por contracción de los poros de gas
El metal líquido se contrae al enfriarse y solidificarse. Cuando la secuencia de solidificación y la transmisión de presión no pueden compensar este cambio de volumen, pueden formarse huecos locales de contracción o microporosidad.
En la práctica, la distinción entre porosidad gaseosa y porosidad por contracción puede resultar difícil, especialmente cuando los mecanismos se solapan. La forma y la ubicación ofrecen pistas, pero pueden no demostrar el origen. Puede ser necesario recurrir a la evaluación metalográfica, la radiografía o la tomografía computarizada, combinadas con un análisis del proceso.
Entre los factores importantes se incluyen la temperatura del troquel, el espesor de la sección, los puntos calientes locales, la congelación de la entrada, la sincronización de la presión y el diseño general del llenado. Un ajuste de intensificación más alto por sí solo no garantiza una mejora si la presión no puede transmitirse a la zona afectada.
Cierres en frío y fallos de llenado: relacionados, pero no idénticos
Se produce un cierre en frío cuando dos corrientes de metal adyacentes se unen sin formar una unión sólida. Puede manifestarse como una línea o costura visible. Las películas de óxido, el enfriamiento local y el ángulo de encuentro y la velocidad de los frentes metálicos pueden contribuir a ello.
Un relleno incompleto significa que la cavidad no se ha llenado por completo; falta una esquina, una nervadura delgada u otra característica. Entre los posibles factores que contribuyen a ello se incluyen una temperatura insuficiente del metal, un diseño inadecuado de la entrada y el canal de inyección, una resistencia excesiva al flujo o un rendimiento de llenado insuficiente.
La medida correctiva adecuada depende del mecanismo de llenado concreto. Revisar los resultados de la simulación, las temperaturas del molde y las curvas de inyección puede resultar más útil que ajustar un único parámetro de la máquina sin pruebas que lo justifiquen.
Unión incompleta
Dos frentes se unen, pero no logran fusionarse para formar una región continua y sólida.
Llenado incompleto
El material fundido no llega a la cavidad o no la llena por completo.
Comparar los indicios
Relaciona la ubicación del defecto con la dirección del flujo, la temperatura y los datos de la inyección.
Por qué pueden aparecer ampollas tras el calentamiento
El gas atrapado cerca de la superficie puede expandirse durante el calentamiento posterior y crear una zona elevada local o una ampolla. Esto es especialmente relevante cuando se prevé un posprocesamiento térmico, ya que las piezas de fundición a presión con un importante atrapamiento de gas pueden no ser adecuadas para determinadas condiciones de tratamiento térmico.
El riesgo depende de la aleación, la calidad de la pieza fundida, la ubicación del gas, la temperatura y el historial del proceso. No todas las ampollas superficiales tienen exactamente la misma causa, por lo que una muestra seccionada y los registros pertinentes del proceso pueden ayudar a distinguir las ampollas relacionadas con el gas de otros daños superficiales.
Las medidas preventivas comienzan en las fases iniciales: llenado controlado, ventilación adecuada, un proceso de aplicación de agente desmoldeante adaptado y una temperatura estable del molde.
¿Qué ensayos ayudan a identificar los defectos de forma fiable?
La inspección visual y los controles dimensionales son útiles para detectar defectos superficiales, pero la porosidad interna requiere métodos adicionales. Dependiendo del componente y de sus criterios de aceptación, pueden resultar adecuados la inspección por rayos X, la tomografía computarizada industrial, el seccionamiento, la metalografía, la evaluación de la densidad o las pruebas de estanqueidad.
Elige el método de medición en función del requisito funcional. Una superficie de sellado, una zona estructural y una pieza estética pueden requerir criterios de aceptación diferentes; considerar que todos los poros tienen la misma importancia sería erróneo.
En el caso de defectos recurrentes, documente la posición de la cavidad, el número de inyección, las condiciones de temperatura, los cambios de operario y las curvas de la máquina. Correlacionar estos registros suele ser más informativo que inspeccionar piezas rechazadas de forma aislada.
- Localice el defecto en un plano definido de la pieza
- Clasifique si la observación es superficial o interna
- Compruebe el manejo del material fundido, la dosificación y el perfil de inyección
- Inspeccione los conductos de ventilación del molde, los desbordamientos y cualquier sistema de vacío
- Revisar la receta de pulverización y las condiciones térmicas del molde
- Seleccionar un método de verificación adecuado para la función requerida
- Registre las medidas correctivas y compare los resultados medidos
Cómo influye el estado de la célula de fundición en la consistencia de la calidad
El estado de la máquina es fundamental cuando es necesario repetir la presión y la velocidad a lo largo de miles de ciclos. Los componentes de inyección desgastados, un sistema hidráulico inestable, un equipo de control de temperatura del molde que funciona mal o unas interfaces poco fiables entre la dosificación, la pulverización y la extracción pueden contribuir a la variabilidad del proceso.
Al inspeccionar una máquina de fundición a presión de segunda mano o una célula completa, compruebe el sistema de inyección y la disponibilidad de registros del proceso, así como la fuerza de sujeción nominal y la capacidad de inyección. FISS facilita la compraventa internacional de máquinas de fundición y sistemas de automatización de segunda mano.
Preguntas frecuentes sobre los defectos en la fundición a presión
¿Son lo mismo la porosidad por gas y la porosidad por contracción?
No. La porosidad por gas está relacionada con gases atrapados o liberados; la porosidad por contracción está relacionada con la contracción por solidificación y una compensación local insuficiente. Pueden darse formas mixtas.
¿Puede la inspección por rayos X detectar todos los defectos?
No existe ningún método que detecte todos los defectos en todas las condiciones. La detectabilidad depende del tamaño del defecto, su ubicación, el espesor del material y el método de inspección.
¿Por qué se forman las soldaduras frías?
Pueden formarse cuando dos frentes metálicos separados entran en contacto sin una unión sólida, por ejemplo, debido a la pérdida de temperatura, a películas de óxido o a un patrón de flujo desfavorable.
¿El aumento de la presión de inyección elimina los defectos de contracción?
No necesariamente. El efecto depende del momento en que se aplica la presión, de la solidificación de la entrada, de la alimentación y de las condiciones térmicas locales.
¿Pueden aparecer ampollas tras el tratamiento térmico?
Sí. Los gases atrapados cerca de la superficie de la pieza fundida pueden expandirse durante el calentamiento y formar ampollas visibles, dependiendo de la aleación y de las condiciones de procesamiento.
Evalúa los requisitos de tu máquina de fundición a presión y de tu proceso
FISS ofrece máquinas de fundición a presión de segunda mano, equipos y células de fundición completas. Para una selección fiable, compare las exigencias del proceso, el estado del sistema de inyección y la automatización disponible.
Descubra las máquinas de fundición a presión de segunda manoFundamentos técnicos y fuentes
Fundamentos técnicos: Handbuch Urformen, apartados 1.6.4.1.2 (llenado), 1.6.4.1.4 (ventilación) y 1.8 (calidad/simulación). Los métodos de inspección y las orientaciones sobre las causas fundamentales se enmarcan en un contexto de ingeniería general, no constituyen un diagnóstico no verificado. Texto original.