Comprar una máquina de fundición a presión de segunda mano: la lista de comprobación técnica
Una máquina de fundición a presión de segunda mano puede ser una forma económica de aumentar la capacidad o sustituir una célula obsoleta. Que se trate de una buena compra depende menos del año de fabricación que de su estado técnico, su idoneidad para las piezas que se pretenden fundir y el esfuerzo necesario para trasladarla y volver a ponerla en marcha. Esta lista de comprobación estructura la inspección, desde los requisitos hasta la prueba de funcionamiento.
¿Qué hay que comprobar antes de comprar?
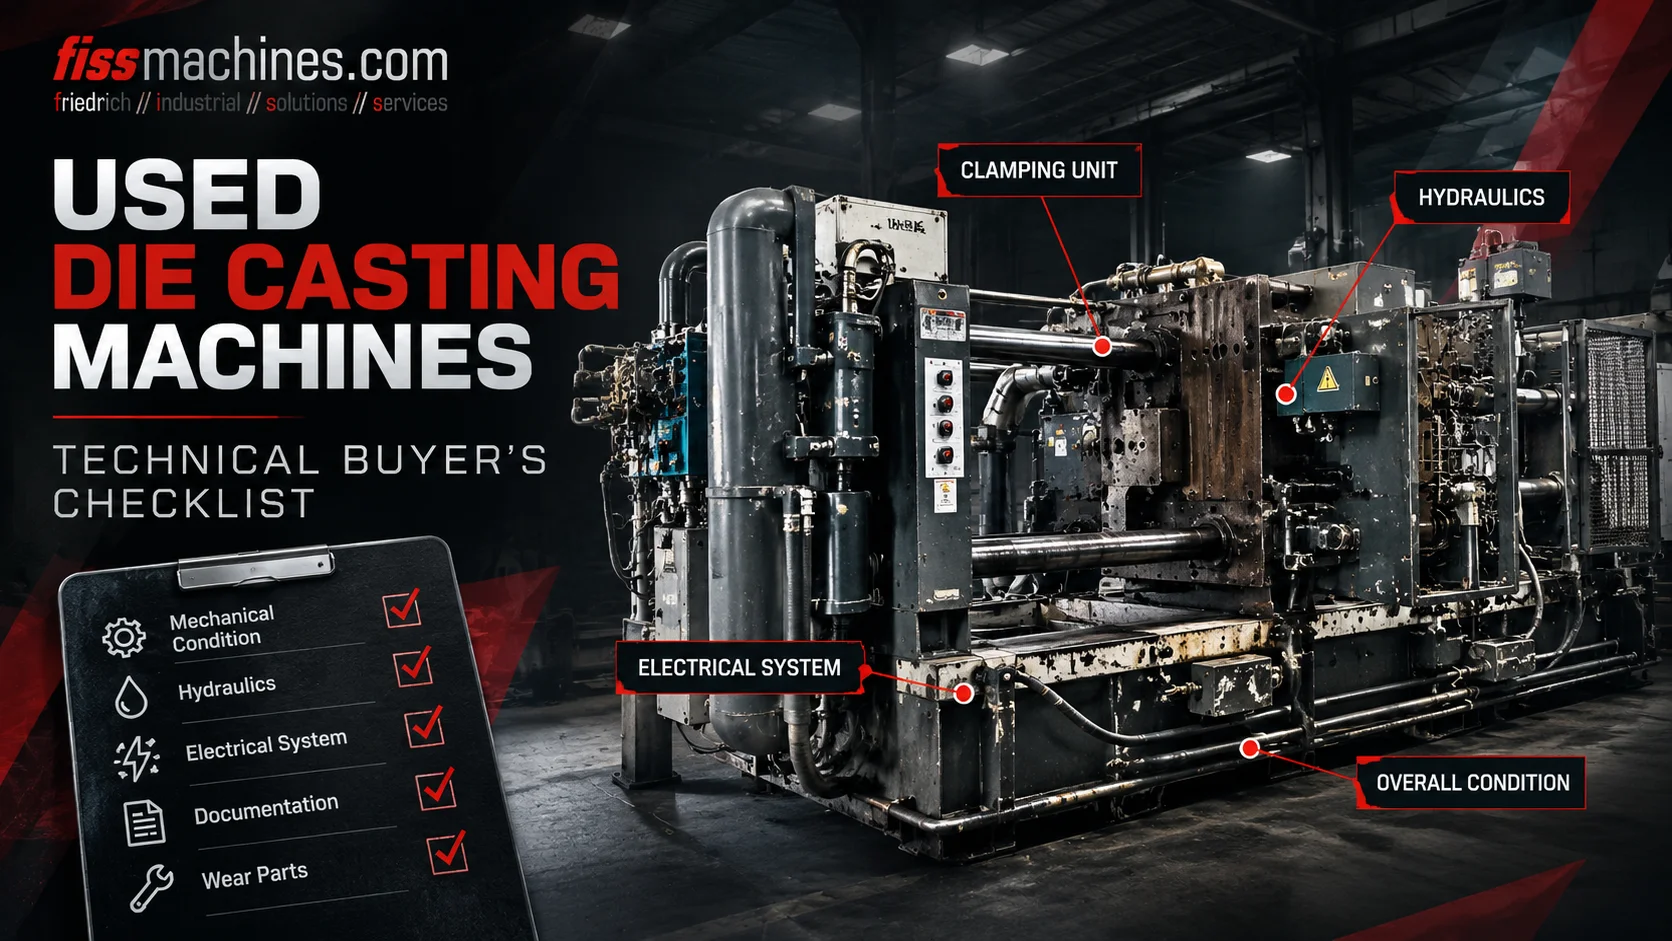
Empieza por tus propios requisitos: aleación, tamaño de la pieza, dimensiones del troquel, fuerza de sujeción necesaria y capacidad de inyección. A continuación, evalúe la máquina en cinco aspectos: documentación e historial, unidad de sujeción, parte final de la inyección, sistema hidráulico y control eléctrico. Siempre que sea posible, observe la máquina en funcionamiento con su propia energía y anote lo que observe.
Todo aquello que no se pueda verificar in situ debe incluirse como un punto pendiente y presupuestarse, por ejemplo, planificando una revisión parcial o una inspección más detallada tras el desmontaje.
Definir los requisitos antes de examinar las ofertas
Comparar ofertas basándose únicamente en la fuerza de sujeción conduce a decisiones erróneas. Una máquina puede tener la fuerza nominal adecuada y, aun así, resultar inadecuada porque el troquel no cabe entre las barras de sujeción, el extremo de inyección no puede suministrar el volumen de metal requerido o el sistema de control no puede reproducir el perfil de inyección que el proceso necesita.
La primera decisión es el principio de funcionamiento de la máquina. El aluminio se funde en máquinas de cámara fría, mientras que el zinc y muchas piezas pequeñas de magnesio se fabrican normalmente en máquinas de cámara caliente. Nuestro artículo «¿Cámara fría o cámara caliente?» explica las diferencias con detalle.
| Parámetro | Por qué es importante | Fuente |
|---|---|---|
| Aleación | Determina si el proceso es de cámara fría o caliente y el equipo de fundición. | Plano de la pieza, especificaciones del cliente |
| Área proyectada y presión de fundición | Base para calcular la fuerza de sujeción necesaria, incluyendo un margen de seguridad. | Diseño del troquel, ingeniero de procesos |
| Peso de la pieza | Las piezas fundidas, junto con los canales, las entradas, los rebosaderos y el «biscuit», deben ajustarse al extremo de la colada. | Diseño del molde, datos de proceso existentes |
| Dimensiones del molde | La anchura, la altura y la altura del molde deben caber entre las barras de sujeción y estar dentro del rango de altura del molde. | Desenho del troquel |
| Perímetro de la celda | Vaciado, pulverización, extracción, recorte e interfaces con el control de la máquina. | Disposición actual o prevista |
Documentación e historial de la máquina
Una buena documentación agiliza la puesta en marcha y reduce los riesgos. Solicite los datos de la placa de características, el manual de instrucciones, los esquemas hidráulicos y eléctricos, las listas de piezas y, si están disponibles, los registros de mantenimiento. La lectura del contador de ciclos es un dato útil, pero no constituye por sí sola un indicador del estado de la máquina: una máquina con muchos ciclos y un mantenimiento constante puede estar en mejor estado que otra que haya permanecido sin usar en una nave húmeda.
Los equipos a presión, como el acumulador de disparos, están sujetos a normas nacionales de inspección. Aclare qué registros de inspección existen y qué se exigirá en la nueva ubicación. Lo mismo se aplica a los equipos de seguridad: las protecciones, los enclavamientos y las cortinas de luz deben cumplir los requisitos del lugar de funcionamiento, lo que puede suponer un trabajo adicional si la máquina se traslada de un país a otro.
Unidad de sujeción: platinas, barras de sujeción y mecanismo de bloqueo
La unidad de sujeción debe mantener el troquel cerrado a pesar de la presión del metal en cada ciclo. Los daños en esta zona son costosos de reparar y afectan directamente a las rebabas, la precisión dimensional y la vida útil del troquel.
Placas
Inspeccione las superficies de montaje del troquel en busca de grietas, erosión por salpicaduras de metal, ranuras en T dañadas y zonas reparadas. El paralelismo entre la placa fija y la móvil debe medirse, no evaluarse a simple vista.
Barras de unión
Busque rayaduras, corrosión, daños en las roscas y signos de reparaciones anteriores. Una elongación desigual de las barras de sujeción bajo la fuerza de sujeción indica desalineación o desgaste; la medición de la deformación en todas las barras ofrece una imagen clara de si la máquina puede cerrarse bajo presión.
Sistema de palanca o de bloqueo
En las máquinas de palanca, el juego en los pasadores y casquillos y el estado del sistema de lubricación son aspectos clave. En los diseños de dos platinas, hay que prestar atención a los elementos de bloqueo de las barras de sujeción y a los cilindros de sujeción. En ambos casos, compruebe el ajuste de la altura del troquel en todo su rango.
Extremo de inyección: el corazón del proceso
El extremo de inyección determina la reproducibilidad con la que se acelera el metal, la rapidez con la que se llena la cavidad y cómo se aplica la presión durante la solidificación. En las máquinas de cámara fría, comprueba el montaje del manguito de inyección, la varilla del émbolo y el acoplamiento, las juntas del cilindro de inyección y el estado del acumulador, incluida su precarga de nitrógeno. En las máquinas de cámara caliente, el cuello de cisne, la boquilla y el ajuste del émbolo son los principales componentes sujetos a desgaste.
Si el proceso previsto utiliza vacío o un perfil de inyección trifásico definido, compruebe que la máquina y su sistema de control lo admitan realmente. Nuestro artículo sobre el llenado del molde y el vacío describe qué características de la inyección influyen en la calidad de la pieza fundida.
Sistema hidráulico, eléctrico y de control
Sistema hidráulico
Compruebe si el aceite presenta contaminación o agua, el estado de las mangueras, las fugas externas, el ruido de la bomba, el estado del filtro y la temperatura del aceite durante el funcionamiento. Las válvulas con fugas suelen manifestarse como una caída lenta de la presión o movimientos irregulares, más que como una salida visible de aceite.
Control y sistema eléctrico
Identifique la generación del sistema de control, la disponibilidad de piezas de recambio y si existen copias de seguridad del software y conjuntos de parámetros. Un sistema de control más antiguo puede funcionar de forma fiable, pero los componentes obsoletos pueden hacer necesaria una actualización posterior, lo cual debe incluirse en el presupuesto desde el principio.
Prueba de funcionamiento, desmontaje y puesta en servicio
Ver la máquina en producción es la opción más informativa. Si eso no es posible, una prueba funcional con alimentación eléctrica debería mostrar al menos todos los movimientos, el aumento de presión, el cierre y la secuencia de inyección, en la medida en que sea seguro hacerlo sin metal. Anote las presiones, los tiempos y cualquier mensaje de error.
Por último, planifique la logística: desmontaje profesional, marcado de las conexiones hidráulicas y eléctricas, embalaje para el transporte y un calendario realista para la instalación, los trabajos de cimentación y la puesta en marcha. Estos costes suelen ser tan determinantes para la rentabilidad como el propio precio de compra.
Lista de comprobación para la visita de inspección
- Se ha fotografiado la placa de características; se han anotado la fuerza de sujeción, la fuerza de inyección y los diámetros del émbolo
- Se ha medido la distancia entre las columnas y el rango de altura del troquel con respecto al troquel
- Se han comprobado las superficies de las placas, las ranuras en T y el paralelismo
- Se han inspeccionado las barras de sujeción en busca de daños; se ha medido la distribución de la deformación, si ha sido posible
- Se ha comprobado si hay holgura en los pasadores de palanca y casquillos o en los elementos de bloqueo de las dos placas
- Se ha inspeccionado el montaje del cilindro de inyección, el acumulador, el vástago del émbolo y el manguito de inyección
- Se toma una muestra de aceite hidráulico; se documentan las fugas, las mangueras y los filtros
- Se ha aclarado el tipo de control, la copia de seguridad del software y el estado de las piezas de repuesto
- Se revisan los registros de inspección de los equipos de seguridad y del acumulador
- Se han observado los movimientos y la secuencia de disparo con la máquina en funcionamiento; se han registrado los valores
- Se han enumerado por escrito los periféricos, las interfaces y el alcance del suministro
Preguntas frecuentes
¿Es el año de fabricación un buen indicador del estado de la máquina?
Solo hasta cierto punto. El historial de mantenimiento, las condiciones de funcionamiento y el estado de las piezas de desgaste suelen decir más sobre una máquina de segunda mano que su antigüedad.
¿Puedo evaluar una máquina sin verla en funcionamiento?
Una inspección estática revela daños mecánicos y fugas, pero no la regularidad con la que funciona el sistema de inyección. Si no es posible realizar una prueba de funcionamiento, la incertidumbre restante debería reflejarse en el presupuesto.
¿Debería comprar una máquina «tal cual» o reacondicionada?
Depende de sus capacidades internas y de su calendario. Una revisión antes de la entrega reduce el riesgo de puesta en marcha; comprarla tal cual puede tener sentido si su propio equipo de mantenimiento puede hacerse cargo del trabajo.
¿Hay que comprar los equipos periféricos junto con la máquina?
No necesariamente, pero las interfaces entre la cuchara, el pulverizador, el extractor y el sistema de control de la máquina deben ser compatibles. Mezclar equipos de diferentes generaciones puede requerir un trabajo de integración adicional.
FISS le ayuda en la selección, inspección y revisión.
FISS ofrece máquinas de fundición a presión de segunda mano y células completas, y puede ayudarle con la inspección, el desmontaje, el transporte y el reacondicionamiento. Comparta con nosotros sus requisitos en cuanto a piezas y procesos, y comprobaremos qué máquinas se ajustan a ellos.