Mantenimiento preventivo de las máquinas de fundición a presión: intervalos, puntos de revisión y registros
Una máquina de fundición a presión funciona a alta presión, alta velocidad y alta temperatura, ciclo tras ciclo. El desgaste es inevitable, pero las paradas no planificadas, en gran medida, no lo son. El mantenimiento preventivo convierte el desgaste en un trabajo planificado: los conjuntos se revisan antes de que fallen y los problemas se detectan cuando aún son menores.
¿En qué consiste el mantenimiento preventivo de una máquina de fundición a presión?
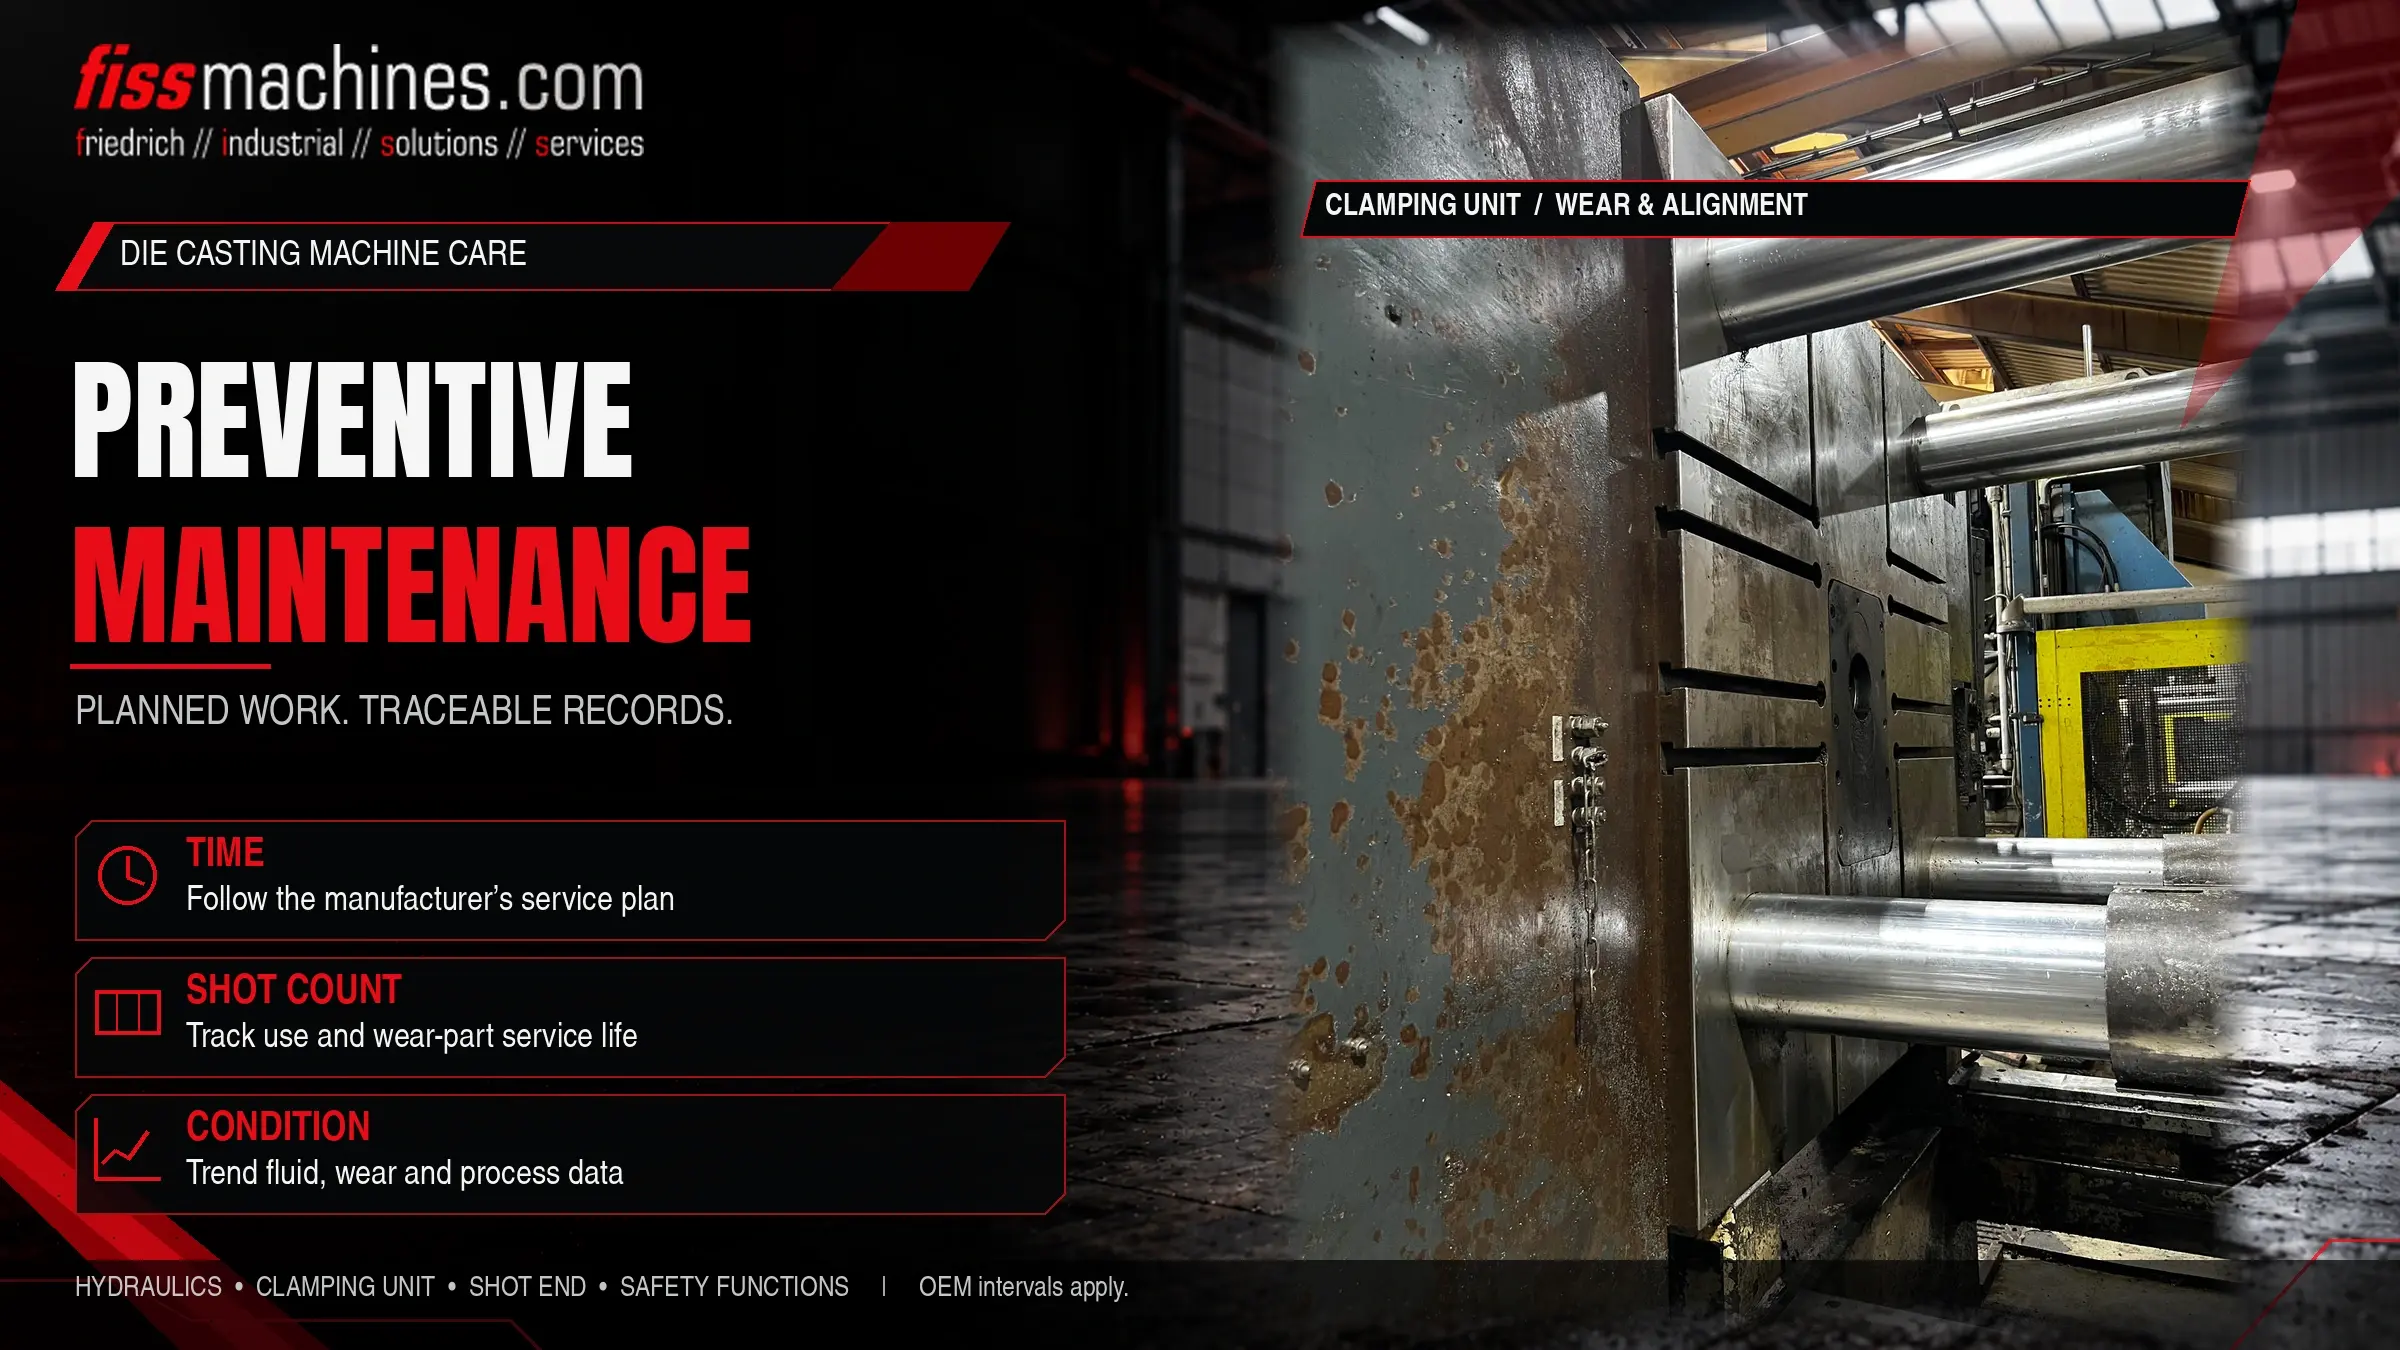
El mantenimiento preventivo combina inspecciones periódicas, tareas de mantenimiento como la lubricación y el cambio de filtros, y la sustitución oportuna de las piezas de desgaste. Se centra en el sistema hidráulico con sus acumuladores, la unidad de sujeción con las barras de sujeción y la palanca de palanca, la zona de inyección y las funciones de seguridad.
La base es el plan de mantenimiento del fabricante, complementado con los registros propios de la planta: las lecturas del contador de inyecciones, los análisis de fluidos, las curvas de inyección y el historial de averías indican en qué casos es necesario ajustar los intervalos.
El mantenimiento es más que una simple reparación
La norma alemana DIN 31051 divide el mantenimiento en cuatro medidas básicas: inspección (determinación del estado real), revisión (retraso del desgaste, por ejemplo, mediante lubricación o sustitución oportuna de piezas desgastadas), reparación (restablecimiento del funcionamiento) y mejora (eliminación de puntos débiles). El mantenimiento preventivo se centra en las dos primeras medidas, de modo que la tercera sea necesaria con menos frecuencia.
Reparación tras una avería
Sin esfuerzo de planificación, pero con paradas imprevistas, daños consecuentes y necesidad de piezas de recambio con urgencia.
Intervalos fijos
Tareas por tiempo o por número de disparos. Previsible, pero los intervalos pueden ser demasiado cortos o demasiado largos para la carga real.
Basadas en valores medidos
Los análisis de fluidos, las curvas de inyección y las mediciones determinan cuándo intervenir. Requiere datos y experiencia.
En la práctica, los fundidores a presión combinan estos tres elementos. Hay que distinguir entre el mantenimiento continuo y una revisión general puntual, que se describe en «¿Revisión o modernización?».
Una estructura práctica por intervalos
La siguiente descripción general muestra una estructura típica. Las tareas e intervalos concretos vienen definidos en la documentación del fabricante de la máquina y deben adaptarse a la carga de trabajo de la planta y a la experiencia adquirida.
| Intervalo | Área | Tareas habituales |
|---|---|---|
| Cada turno | Máquina y célula | Revisión visual de fugas, nivel de líquido y temperatura, lubricación centralizada, funcionamiento de las protecciones y parada de emergencia |
| Semanal | Sistema hidráulico y extremo de inyección | Indicadores de filtro, agua de refrigeración, estado de la punta del émbolo y lubricación, limpieza de la zona del troquel |
| De una vez al mes a una vez al trimestre | Fluidos y acumuladores | Muestra y análisis de fluido, precarga de los acumuladores, distribución de la carga en las barras de unión, mangueras y racores |
| Anual | Máquina completa | Inspección exhaustiva: platinas, cojinetes de palanca, tuercas de los tirantes, sistema eléctrico, pruebas de seguridad según la normativa nacional |
Líquido hidráulico: estado en lugar de intervalos de cambio fijos
Dado que las fugas cerca del metal líquido suponen un riesgo de incendio, las máquinas de fundición a presión suelen funcionar con fluidos hidráulicos ignífugos. Los fluidos de agua y glicol (HFC) están muy extendidos; los fluidos sintéticos sin agua (HFDU) son una alternativa. Ambos tienen implicaciones para el mantenimiento: los fluidos HFC requieren un muestreo y análisis periódicos, ya que un fluido descuidado puede provocar corrosión y cavitación. El cambio de un tipo de fluido a otro requiere un lavado exhaustivo.
- Tome muestras de fluido a intervalos definidos y siempre del mismo punto
- Haga evaluar la contaminación por partículas, por ejemplo, mediante un código de limpieza según la norma ISO 4406
- En el caso de los HFC: supervise el contenido de agua y otros parámetros especificados por el proveedor del fluido
- Cambie los filtros según la indicación de presión diferencial, no solo por calendario
- Repare las fugas sin demora: suponen un riesgo de incendio, un factor de coste y, a menudo, un indicio de desgaste
Acumuladores: energía almacenada para la inyección
La fase de disparo rápido requiere un elevado caudal de aceite durante un breve periodo de tiempo. Este caudal procede de acumuladores hidráulicos precargados con nitrógeno. Si la presión de precarga desciende, se dispone de menos energía, lo que afecta a la velocidad de disparo y a la repetibilidad, a menudo de forma gradual y sin que se note.
Los fabricantes de acumuladores, como HYDAC, recomiendan comprobar la precarga durante la primera semana tras la puesta en servicio, volver a hacerlo al cabo de tres o cuatro meses si no se detecta ninguna pérdida y, a partir de entonces, al menos una vez al año. La comprobación se lleva a cabo con el lado del fluido despresurizado; para la recarga solo se puede utilizar nitrógeno, nunca aire comprimido ni oxígeno. Al tratarse de equipos a presión, los acumuladores también pueden estar sujetos a inspecciones periódicas conforme a la legislación nacional.
Unidad de sujeción: barras de sujeción, palanca de palanca y platinas
La unidad de sujeción mantiene el troquel cerrado frente a la presión del metal. Si la fuerza no se distribuye uniformemente sobre las barras de sujeción, el troquel puede presentar rebabas en un lado, el troquel y las placas se cargan de forma desigual y las barras de sujeción individuales se sobrecargan.
Medir la distribución de la carga
Los sistemas de medición de la deformación de las barras de sujeción muestran el grado de uniformidad con el que se distribuye la fuerza de sujeción. Las desviaciones se corrigen ajustando las tuercas de las barras de sujeción o la altura del troquel, tal y como especifica el fabricante.
Lubricación y holgura de los cojinetes
Las articulaciones de palanca requieren una lubricación fiable. El aumento del juego en los pasadores y casquillos afecta al bloqueo y al movimiento de la platina.
Paralelismo y superficies
Compruebe periódicamente el paralelismo de las platinas y el estado de las superficies de sujeción, especialmente tras daños en los troqueles o colisiones.
Protectores y enclavamientos
Compruebe periódicamente el funcionamiento de las protecciones, los enclavamientos y la parada de emergencia, y documente los resultados.
FISS ofrece equipos adecuados en el marco de los sistemas de medición de barras de sujeción. El cálculo de la fuerza de sujeción se explica en «Fuerza de sujeción en la fundición a presión».
Extremo de la inyección: dónde se manifiesta el desgaste en el proceso
En las máquinas de cámara fría, el manguito de inyección y la punta del émbolo son piezas clásicas sujetas a desgaste. Un mayor juego permite que el metal pase por el émbolo, y los daños en el manguito afectan al movimiento del émbolo. Ambos se reflejan en la curva de inyección como cambios en las velocidades y los perfiles de presión. Se puede encontrar información adicional sobre estos componentes en el artículo «Manguitos de inyección y émbolos en la fundición a presión de cámara fría».
Las curvas de inyección obtenidas con una máquina en buen estado constituyen datos de referencia valiosos. Si los tiempos de llenado o la acumulación de presión varían sin que se hayan modificado los ajustes, la causa suele encontrarse en el extremo de inyección o en los acumuladores.
Los registros mejoran el mantenimiento
- Registro de mantenimiento con fecha, contador de inyecciones, hallazgos y medidas
- Resultados de los análisis de fluidos y las comprobaciones de los acumuladores en forma de tendencia
- Curvas de inyección de referencia y copias de seguridad de los programas de control
- Lista de piezas de recambio con las piezas críticas en stock
- Historial de averías para identificar puntos débiles recurrentes
Esta documentación también aumenta el valor de una máquina: cuando se venda más adelante, un historial de mantenimiento completo es una de las pruebas más convincentes de su estado.
Trabajos planificados en lugar de paradas imprevistas
El mantenimiento preventivo de una máquina de fundición a presión no requiere un sistema complejo, sino constancia: tareas claras para cada intervalo, atención a los sistemas hidráulicos, los acumuladores, la unidad de sujeción y el extremo de inyección, y registros que permitan visualizar las tendencias. Si el mantenimiento revela que algunos conjuntos han llegado al final de su vida útil, una revisión planificada suele resultar más económica que una serie de reparaciones.
Preguntas sobre el mantenimiento de las máquinas de fundición a presión
¿Con qué frecuencia se debe cambiar el líquido hidráulico?
Preferiblemente en función del estado. Los análisis periódicos del líquido indican si la contaminación, el contenido de agua o el envejecimiento requieren un cambio. Se aplican las especificaciones del proveedor del líquido y del fabricante de la máquina.
¿Por qué disminuye la velocidad de inyección con el tiempo?
Las causas más comunes son la disminución de la precarga del acumulador, el desgaste del extremo de inyección, las fugas internas en válvulas o cilindros y la contaminación del fluido. Comparar las curvas de inyección con los valores de referencia ayuda a identificar la causa.
¿Qué muestra la medición de la deformación de las barras de sujeción?
Muestra cómo se distribuye la fuerza de cierre entre las barras de cierre. Una distribución desigual puede provocar rebabas, daños en el troquel y una sobrecarga de determinadas barras de cierre.
¿Cuál es la diferencia entre mantenimiento y revisión general?
El mantenimiento es continuo y mantiene la máquina en buen estado. Una revisión general es un proyecto puntual en el que se reacondicionan o sustituyen los conjuntos desgastados para restablecer el rendimiento de la máquina.
Máquinas de fundición a presión reacondicionadas por FISS.
Cuando las reparaciones se acumulan, una revisión a fondo o la sustitución de la máquina suelen ser la mejor opción. FISS revisa a fondo máquinas de fundición a presión de segunda mano y suministra máquinas cuyo estado ha sido comprobado.
Fuentes
DIN 31051:2019-06 – Fundamentos del mantenimiento (inspección, revisión, reparación, mejora); términos tal y como se resumen en el léxico de la DGUV IFA.
ISO 4406 – Transmisión hidráulica: método para codificar el nivel de contaminación por partículas sólidas.
EUROGUSS 365: R. Knecht (Quaker Houghton), «Elegir entre HFC y HFDU», 2022.
HYDAC: manuales de funcionamiento para acumuladores hidráulicos y unidades de carga y ensayo (SK 600, FPS/FPK) – intervalos de comprobación de la precarga, despresurización, carga exclusiva con nitrógeno.
FISS Machines: categoría de accesorios «Sistemas de medición de barras de sujeción» y servicio «Reacondicionamiento de máquinas de fundición a presión», fiss-machines.com, consultado el 29 de octubre de 2026.