Explicación de la fundición a presión a baja presión: proceso, máquinas y aplicaciones
La fundición a presión a baja presión (LPDC) llena un molde metálico permanente desde abajo, utilizando la presión del gas sobre la superficie del metal fundido en lugar de un émbolo de movimiento rápido. El resultado es un llenado suave y controlable y una pieza fundida que se alimenta de metal mientras se solidifica. Esto convierte al proceso en una opción habitual para llantas de aluminio y otras piezas relevantes para la seguridad o estancas a la presión . A pesar de la similitud en el nombre, funciona de forma muy diferente a la fundición a presión de alta presión, y las máquinas también tienen un diseño distinto.
¿Cómo funciona la fundición a presión a baja presión?
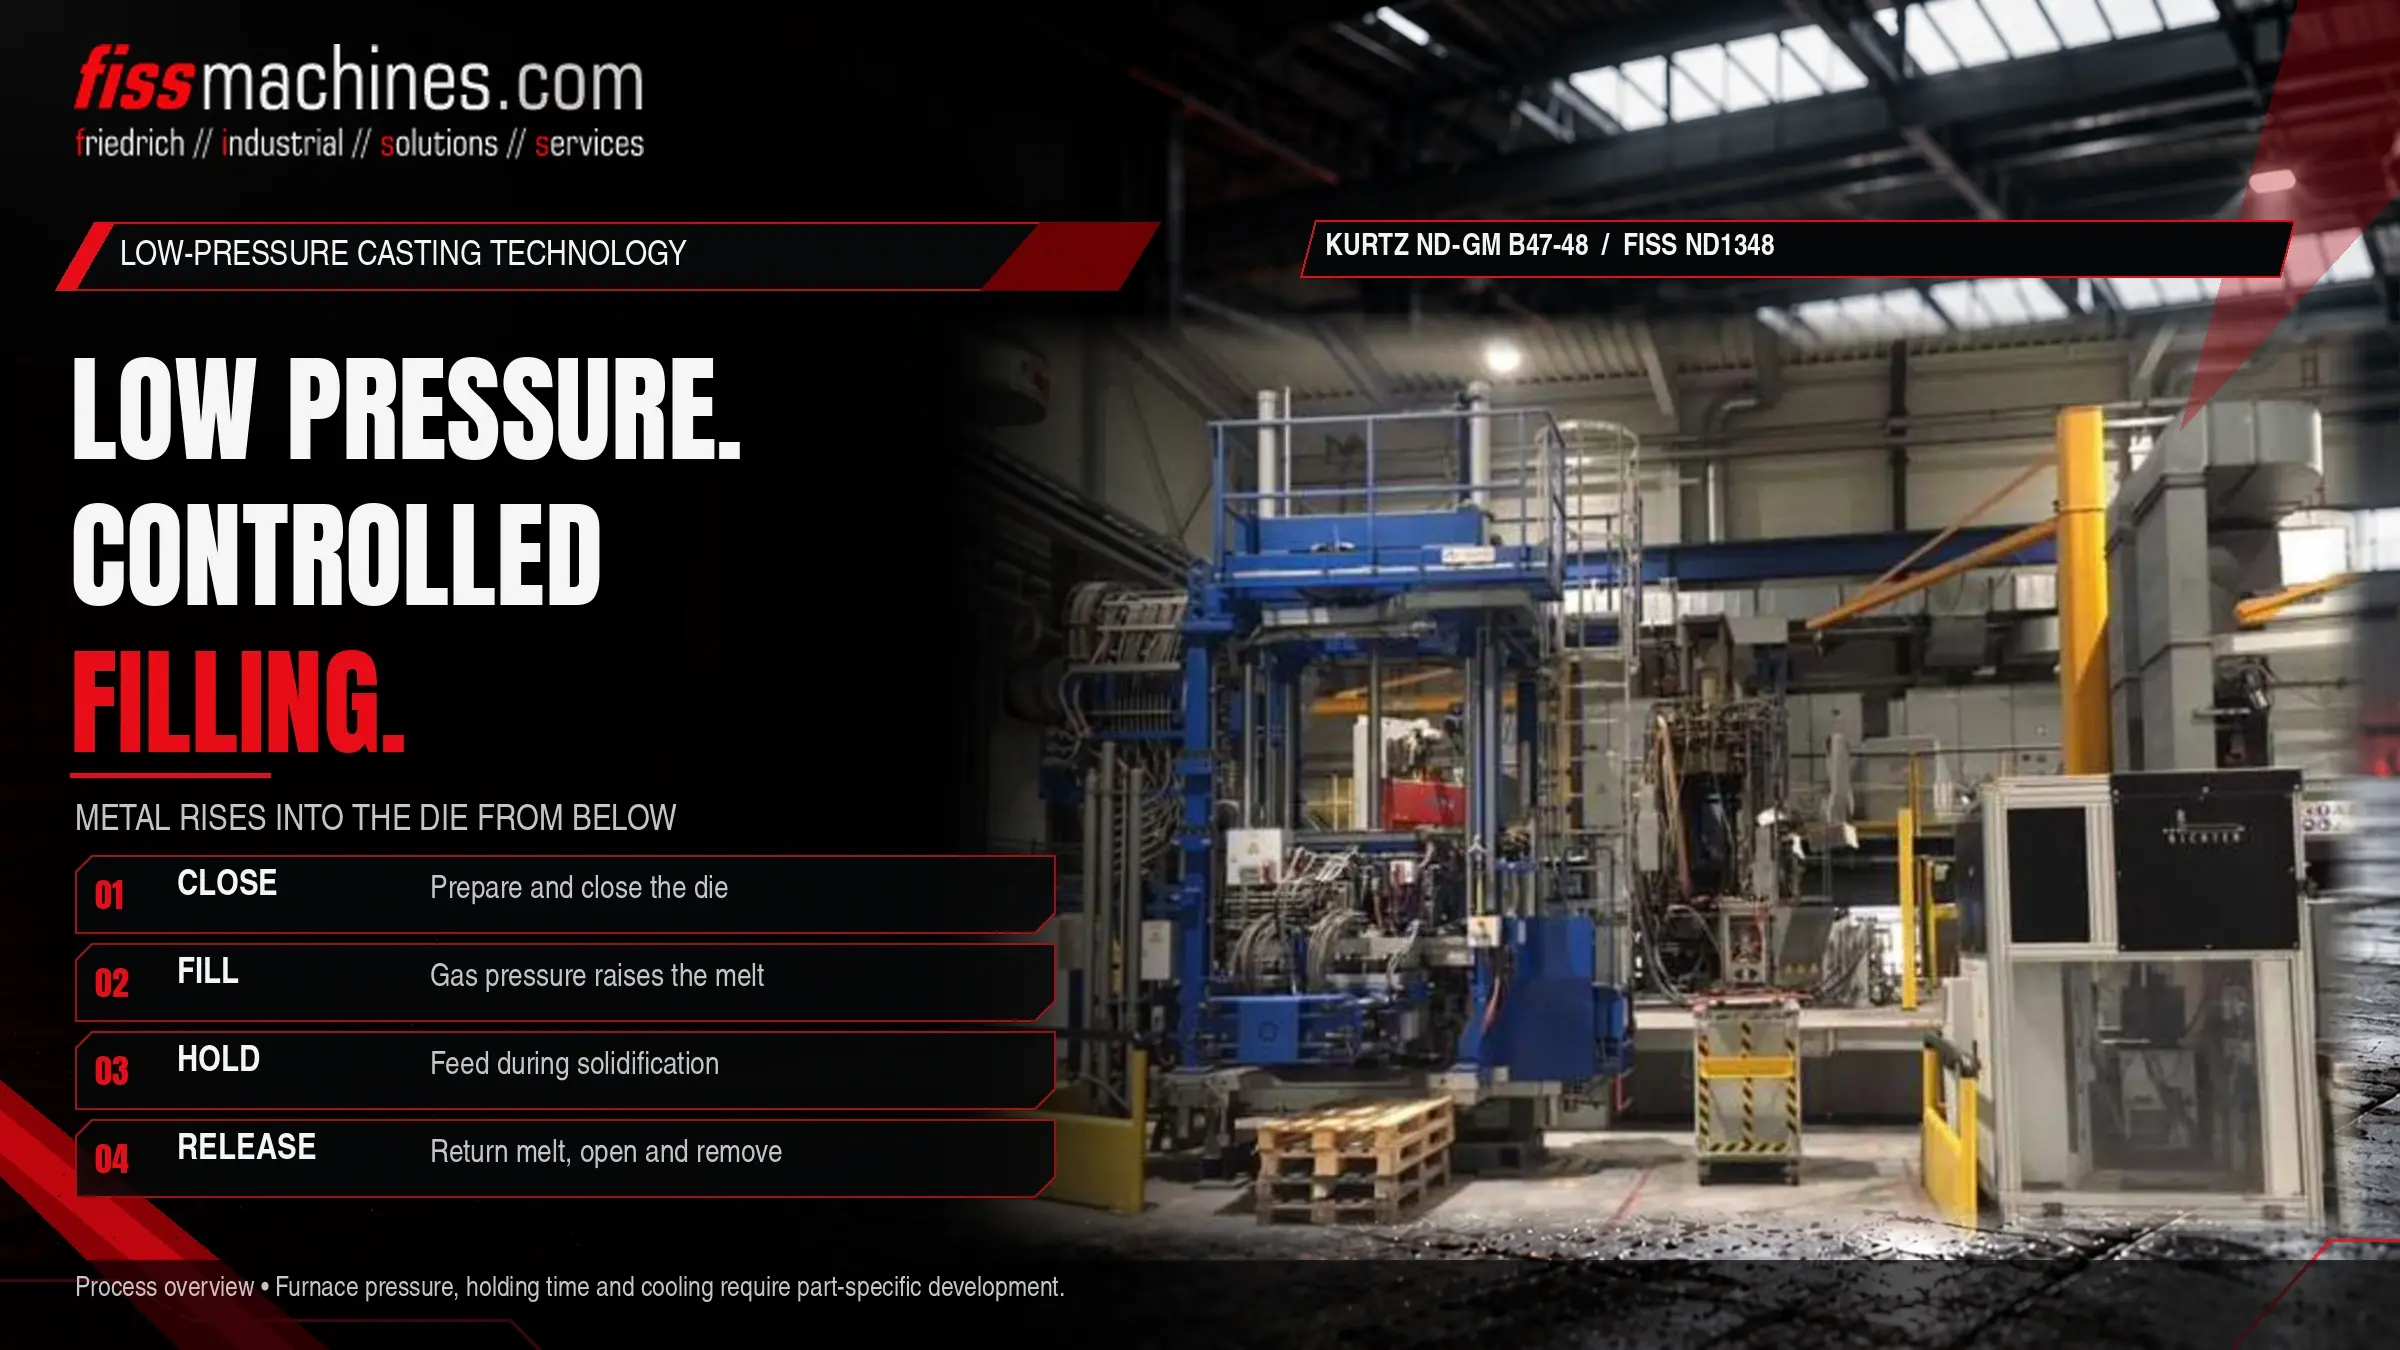
Un horno sellado contiene el metal fundido debajo del molde. Cuando el horno se presuriza con aire seco o un gas inerte, el metal fundido asciende a través de un tubo de alimentación hasta la cavidad del molde. La presión se mantiene mientras la pieza fundida se solidifica de arriba hacia abajo, de modo que el tubo de alimentación sigue alimentándola. Tras la solidificación, se libera la presión, el metal líquido del tubo vuelve a fluir hacia el horno y el molde se abre.
En comparación con la fundición a presión de alta presión, el llenado es mucho más lento y la presión mucho menor. Por lo tanto, la LPDC es adecuada para paredes de grosor medio a grueso, núcleos de arena y piezas que van a someterse a tratamiento térmico, mientras que la HPDC es la opción preferida para paredes delgadas y ciclos muy cortos.
El ciclo de baja presión paso a paso
Cierre del molde
El molde, que suele llevar insertos metálicos y a menudo núcleos de arena para la geometría interna, se cierra sobre el horno.
Ascenso y llenado
La presión del gas en el horno aumenta siguiendo una curva controlada. El metal asciende por el tubo de subida y llena la cavidad desde abajo, desplazando el aire hacia los orificios de ventilación con relativamente poca turbulencia.
Mantenimiento de la presión y solidificación
Se aumenta y se mantiene la presión. El enfriamiento del molde se organiza de tal forma que la pieza fundida se solidifica desde las zonas más alejadas de la entrada hacia esta, que es alimentada por el metal líquido a través del tubo de subida.
Liberación de la presión y extracción
Una vez que se ha solidificado la zona de la entrada, se libera la presión y el metal líquido restante vuelve al horno. El molde se abre y se extrae la pieza fundida, normalmente mediante un dispositivo de extracción.
En el proceso LPDC, la calidad se controla mediante la curva de tiempo-presión del horno y mediante el enfriamiento del molde. Los valores reales de presión dependen de la altura de la pieza, la aleación, el diseño del molde y la máquina, y se establecen durante el desarrollo del proceso.
Componentes principales de una máquina de fundición a baja presión
Horno de mantenimiento estanco al gas situado debajo del molde, con tapa, juntas y sistema de rellenado.
Conecta la masa fundida con el troquel; está fabricado con materiales resistentes a la aleación fundida y se sustituye periódicamente.
Las mitades del troquel y las correderas laterales se mueven mediante cilindros hidráulicos; las fuerzas de sujeción son muy inferiores a las de las máquinas HPDC.
Sistema de control de presión, además de circuitos de refrigeración por aire y/o agua para la solidificación direccional.
Muchas instalaciones se construyen en forma de células con varias máquinas, una zona central de fusión y un sistema de transporte del metal a los hornos. El horno de mantenimiento se rellena entre ciclos o a intervalos determinados, por lo que el tratamiento de la masa fundida en las fases previas es tan importante como en cualquier otro proceso de fundición de aluminio. En nuestra categoría de hornos de segunda mano se puede encontrar una visión general de los tipos de hornos utilizados en las fundiciones.
Fundición a presión a baja presión frente a la fundición a presión a alta presión
Ambos procesos utilizan moldes permanentes de acero, pero el llenado y la alimentación de la pieza fundida se realizan de formas fundamentalmente diferentes. La tabla los compara de forma cualitativa; los valores reales dependen de la pieza y de la planta.
| Criterio | Fundición a presión a baja presión | Fundición a presión de alta presión |
|---|---|---|
| Llenado | Desde abajo a través del tubo de alimentación, de forma lenta y controlada | Inyectado por un émbolo a alta velocidad a través de las entradas |
| Presión sobre el metal | Baja presión de gas sobre la superficie del metal fundido | Alta presión hidráulica transmitida por el émbolo |
| Alimentación durante la solidificación | A través del tubo de subida bajo presión de mantenimiento | A través de la presión de intensificación, limitada por la solidificación precoz de la entrada |
| Espesor de la pared | Paredes de espesor medio a grueso | Posibilidad de paredes finas |
| Núcleos | Posibilidad de utilizar núcleos de arena para formas internas complejas | Principalmente núcleos y deslizadores metálicos |
| Tratamiento térmico | Se utiliza habitualmente | Limitado para piezas HPDC convencionales debido al gas atrapado |
| Tiempo de ciclo | Comparativamente largo | Corto |
| Aleaciones típicas | Principalmente aluminio, también magnesio | Aluminio, zinc y magnesio |
Una variante que conviene conocer es la fundición por contrapresión, en la que la cámara del molde también se presuriza y el llenado se produce gracias a la diferencia de presión. Se utiliza cuando se requiere un control aún mayor sobre la solidificación .
Dónde se utiliza la fundición a presión a baja presión
La aplicación más conocida son las llantas de aluminio para automóviles, en las que el llenado simétrico desde el centro y la posibilidad de someterlas a tratamiento térmico son fundamentales. Otras piezas típicas son las culatas con núcleos de arena, los componentes del chasis y de la suspensión, y las carcasas que deben ser estancas a la presión. En general, se recurre a la fundición a presión de baja presión (LPDC) cuando una pieza combina un espesor de pared medio, requisitos de integridad o propiedades mecánicas y volúmenes de producción en serie que justifican el uso de moldes permanentes, pero no necesariamente el rendimiento de la fundición a presión de alta presión (HPDC).
Cuándo el LPDC no suele ser la primera opción
Las carcasas de paredes muy finas con gran superficie y altos volúmenes suelen obtener mejores resultados con la fundición a presión de alta presión. Las aleaciones de zinc se procesan principalmente mediante fundición a presión de cámara caliente. La comparación entre los tipos de máquinas de HPDC se trata en ¿Cámara fría o cámara caliente?
Qué hay que comprobar en una máquina de baja presión de segunda mano
Se aplican muchos aspectos ya conocidos de otras máquinas de fundición, como el sistema hidráulico, las guías y la documentación. La fundición a baja presión (LPDC) añade algunos aspectos específicos. El horno debe ser estanco al gas; las fugas en la junta de la tapa o en el cuerpo del horno afectan directamente a la curva de presión. El estado del revestimiento refractario determina cuándo será necesario un nuevo revestimiento. Se debe comprobar el funcionamiento del sistema de control de presión y la disponibilidad de piezas de recambio. Y dado que el horno es un recipiente a presión, deben aclararse los requisitos de inspección aplicables en la nueva ubicación antes de la puesta en servicio.
Lista de comprobación: ¿Es el LPDC adecuado para la pieza y está la máquina en condiciones?
- El espesor de la pared y el tamaño de la pieza se adaptan a un proceso de llenado lento y ascendente
- Se ha evaluado la necesidad de utilizar núcleos de arena o de un tratamiento térmico
- Comparación entre la producción requerida y los tiempos de ciclo alcanzables
- Las dimensiones y la altura del molde son compatibles con la unidad de sujeción
- La capacidad del horno y el método de rellenado deben ser adecuados para la secuencia de inyección
- Se inspeccionan la estanqueidad del horno, las juntas de la tapa y el estado del material refractario
- Tipo de tubo de subida, disponibilidad y procedimiento de cambio conocidos
- Circuitos de control de presión y refrigeración operativos y documentados
- Requisitos de inspección del horno presurizado aclarados en las instalaciones
Preguntas frecuentes
¿Es la fundición a baja presión un tipo de fundición a alta presión?
No. Ambos utilizan moldes permanentes, pero en la fundición a baja presión (LPDC) el gas se introduce desde abajo ejerciendo presión sobre el metal fundido, mientras que en la fundición a alta presión (HPDC) el metal se inyecta con un émbolo a alta velocidad y presión. Las máquinas, los moldes y los márgenes de proceso son diferentes.
¿Por qué las piezas fundidas mediante LPDC suelen someterse a un tratamiento térmico?
El llenado suave atrapa poco aire, por lo que las piezas fundidas suelen poder someterse a un tratamiento de solubilización y envejecimiento para mejorar sus propiedades mecánicas. Con la fundición a alta presión convencional (HPDC), el gas atrapado puede provocar ampollas durante dicho tratamiento.
¿Para qué sirve el tubo de alimentación y cuánto dura?
Transporta el metal desde el horno hasta el troquel y alimenta la pieza fundida durante la solidificación. Su vida útil depende del material, la aleación, la temperatura y la manipulación, por lo que se considera una pieza de desgaste.
¿Puede una máquina de baja presión fundir diferentes aleaciones?
Se utiliza principalmente para el aluminio. El cambio de aleaciones requiere prestar atención a la contaminación del horno, la compatibilidad del tubo de subida y el recubrimiento del molde, y debe acordarse con el responsable del proceso.
FISS ofrece máquinas de fundición a baja presión de segunda mano.
Cuéntenos detalles sobre su pieza, la aleación y el objetivo de producción. FISS puede analizar si la fundición a baja presión es adecuada y qué máquinas y hornos disponibles podrían adaptarse a su aplicación.