Peso de la pieza y volumen de fundición: cómo elegir la unidad de inyección adecuada
La fuerza de cierre suele ser la primera cifra que se compara, pero una máquina de fundición a presión también debe suministrar la cantidad adecuada de metal a la presión correcta en cada inyección. El peso de la inyección, el diámetro del émbolo, el volumen del manguito de inyección y la presión específica de fundición están estrechamente relacionados. Comprender estas relaciones ayuda a determinar si una unidad de inyección se adapta realmente a un molde y a una pieza.
¿Cómo se comprueba si la unidad de inyección es lo suficientemente grande?
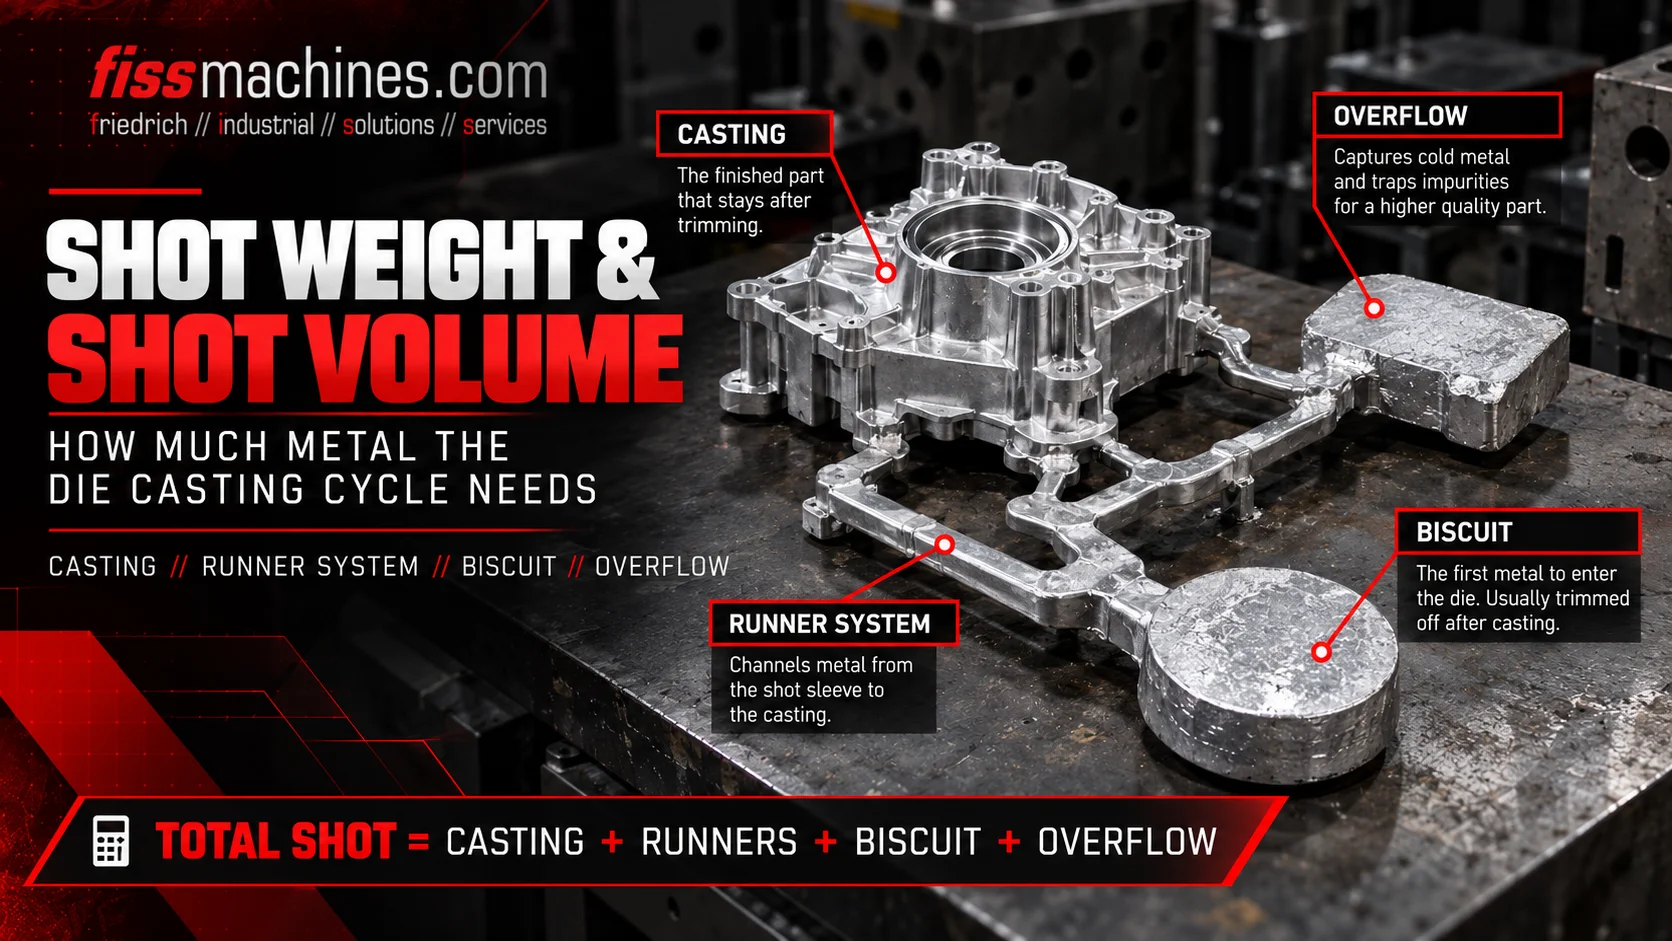
Suma el peso total de la inyección: todas las piezas fundidas más los canales de colada, las entradas, los desbordamientos y el «biscuit». Convierta esta masa en un volumen de metal utilizando la densidad de la aleación líquida. A continuación, compárela con el volumen útil del manguito de inyección para el diámetro de émbolo previsto y compruebe la relación de llenado resultante y la presión de fundición específica que el extremo de inyección puede generar con ese diámetro.
Un émbolo demasiado grande reduce la presión de fundición alcanzable; uno demasiado pequeño puede no contener suficiente metal. La elección correcta es un equilibrio entre ambos, confirmado por los datos de la máquina y el diseño del troquel.
¿Qué factores influyen en el peso de la colada?
El peso de la inyección es la masa total de metal inyectado en un ciclo, no solo el peso de la pieza fundida acabada. En la práctica, el sistema de canalización y los excesos de material pueden representar una parte considerable de la inyección, especialmente en el caso de piezas de paredes delgadas o moldes de múltiples cavidades.
| Componente | Función | Nota |
|---|---|---|
| Piezas fundidas | Las piezas propiamente dichas, una o más por ciclo. | Utilice el peso bruto antes del mecanizado. |
| Canales y entradas | Guían el metal desde el manguito hasta la cavidad. | Vienen definidos por el diseño del molde. |
| Desbordamientos y respiraderos | Recogen el metal frío y oxidado y ayudan a ventilar la cavidad. | A menudo se subestiman en los cálculos iniciales. |
| Biscuit | Metal sobrante situado delante del émbolo que transmite la presión. | Su espesor varía en función de la precisión de la dosificación. |
Las máquinas de cámara caliente no tienen «biscuit»; la dosis se introduce a través del cuello de cisne y la boquilla, y el canal de inyección ocupa su lugar en el cálculo.
Conversión del peso de la dosificación en volumen de metal
El manguito de colada tiene un volumen, no una masa. Por lo tanto, el peso de la colada debe dividirse por la densidad de la aleación en estado líquido, que es inferior a la densidad de la pieza fundida sólida. En el caso de las aleaciones de aluminio, la densidad del líquido cerca de la temperatura de fundición es de aproximadamente 2,3 a 2,4 g/cm³; el valor exacto debe consultarse en los datos de la aleación.
Vmetal =mshot /ρlíquido
Vmetal en cm³,mshot en g, ρlíquido en g/cm³. Supuesto: se tiene en cuenta la colada completa, incluida la «galleta» , y el metal está completamente líquido en el momento del vertido.
Las fichas técnicas de las máquinas suelen indicar un peso máximo de la carga para cada diámetro de émbolo . Comprueba en qué aleación y en qué condiciones de referencia se basan estos valores antes de compararlos con tu propio cálculo.
Índice de llenado: ¿hasta qué punto está llena la camisa de inyección?
El índice de llenado describe qué proporción del volumen útil del manguito de colada queda ocupada por metal tras la colada. Influye considerablemente en la cantidad de aire presente en el manguito y en el comportamiento de la ola de metal durante la primera fase lenta de la colada.
Índice de llenado =Vmetal / (Aplunger ×Leff)
Aémbolo = π × d² / 4 en cm² (d = diámetro del émbolo en cm); Leff = longitud útil del manguito en cm entre la cara del émbolo en la posición inicial y el extremo del manguito situado junto al troquel.
Un índice de llenado bajo deja un gran volumen de aire por encima del metal, lo que aumenta la probabilidad de que se formen ondas y se queden bolsas de aire, y requiere una inyección lenta cuidadosamente ajustada. Un índice de llenado muy alto reduce el volumen de aire, pero deja menos margen para la colada y puede aumentar el riesgo de que el metal se derrame por la abertura de colada. Los valores objetivo adecuados dependen de la longitud del manguito, del perfil de inyección lenta y de la pieza, y deben validarse durante el proceso. En nuestro artículo sobre el llenado del molde y el vacío se explica cómo las fases de llenado posteriores afectan a la calidad.
Presión específica de fundición y diámetro del émbolo
El cilindro de inyección ejerce una fuerza. La presión que actúa sobre el metal resulta de esta fuerza dividida por el área del émbolo. Con la misma fuerza de inyección, un émbolo más pequeño produce, por lo tanto, una presión específica mayor, pero retiene menos metal.
p [bar] = 100 ×Fshot [kN] /Aplunger [cm²]
Dado que 1 kN/cm² equivale a 100 bar, en esta relación simplificada se desprecian las pérdidas por fricción y los efectos dinámicos.
La presión específica también determina la fuerza de sujeción necesaria, ya que la presión del metal actúa sobre el área proyectada de la pieza fundida y del sistema de colada. Por lo tanto, el extremo de inyección y la unidad de sujeción deben evaluarse siempre conjuntamente.
Un cálculo simplificado
Las cifras siguientes son hipotéticas y solo sirven para ilustrar el método. Supuestos: una carga de aluminio de 3,5 kg (piezas fundidas, canales de colada, rebosaderos y biscuit), densidad del líquido de 2,4 g/cm³, longitud útil del manguito de 50 cm y una fuerza de intensificación de 400 kN.
| Ø del émbolo | Área del émbolo | Volumen del manguito | Relación de llenado | Presión específica |
|---|---|---|---|---|
| 70 mm | 38,5 cm² | 1 924 cm³ | aprox. 76 % | aprox. 1.040 bar |
| 80 mm | 50,3 cm² | 2.513 cm³ | aprox. 58 % | aprox. 800 bar |
Volumen de metal en ambos casos: 3.500 g / 2,4 g/cm³ ≈ 1.458 cm³. La comparación muestra la disyuntiva: el émbolo más pequeño proporciona más presión y un casquillo más lleno, mientras que el más grande deja más reserva de volumen a menor presión. La opción más adecuada para la pieza depende de sus requisitos de calidad y del diseño del troquel.
Lista de comprobación para evaluar una unidad de inyección
- Peso total de la inyección determinado, incluyendo desbordamientos y «biscuit»
- La densidad de la aleación líquida se ha tomado de los datos de la aleación, no de la densidad en estado sólido
- Se han identificado los diámetros de émbolo y los manguitos de inyección disponibles para la máquina
- Se ha medido la longitud útil del manguito o se ha tomado de la documentación
- Se ha calculado el coeficiente de llenado para cada diámetro de émbolo candidato
- Se comprueban la fuerza de inyección y la presión específica resultante con respecto a los requisitos
- Se ha verificado la fuerza de sujeción para la presión resultante y el área proyectada
- Precisión de dosificación de la cuchara o el horno suficiente para garantizar un espesor uniforme de la pieza en bruto
- Se inspecciona el estado del manguito de inyección, el émbolo y el cilindro de inyección en las máquinas usadas
Una dosificación uniforme es un requisito previo para obtener proporciones de llenado repetibles. Las diferencias entre los hornos de dosificación, de fusión y de mantenimiento se tratan en nuestro artículo ¿Horno de dosificación, de fusión o de mantenimiento?
Preguntas frecuentes
¿Se puede cambiar el diámetro del émbolo en una máquina ya instalada?
A menudo sí, dentro del rango que especifica el fabricante. El manguito de inyección, el émbolo, el soporte del manguito y, posiblemente, la interfaz del troquel deben coincidir. Compruebe qué tamaños están homologados para la máquina en cuestión.
¿Por qué se utiliza la densidad del líquido en lugar de la del sólido?
El manguito se llena de metal líquido, que ocupa más volumen que la misma masa en estado sólido. Si se utilizara la densidad del sólido, se subestimaría el volumen necesario.
¿Es una unidad de inyección más grande siempre la opción más segura?
No necesariamente. Una unidad sobredimensionada puede obligar a un bajo índice de llenado o a un émbolo más grande con una presión específica menor. El objetivo es una combinación adecuada, no la cifra máxima.
FISS ayuda a comparar los datos finales de la inyección con su pieza.
Envíenos el peso de la inyección, la aleación y las dimensiones del molde de su pieza. FISS puede comprobar qué máquinas de fundición a presión de cámara fría de segunda mano ofrecen una combinación adecuada de capacidad de inyección, tamaños de émbolo y fuerza de sujeción.