Acabado en Inyección de Aluminio: Prensas de Recorte, Machos y Operaciones de Acabado
Cuando una pieza de inyección de alta presión se extrae del molde, pueden quedar conectores, excesos y una delgada rebaba adherida. Su retirada es un paso de producción definido y no meramente un ajuste cosmético. Prensas de recorte, machos de recorte y sistemas de desbarbado downstream ayudan a preparar las piezas para inspección, ensamblaje o mecanizado CNC.
¿Qué hace una prensa de recorte en la inyección?
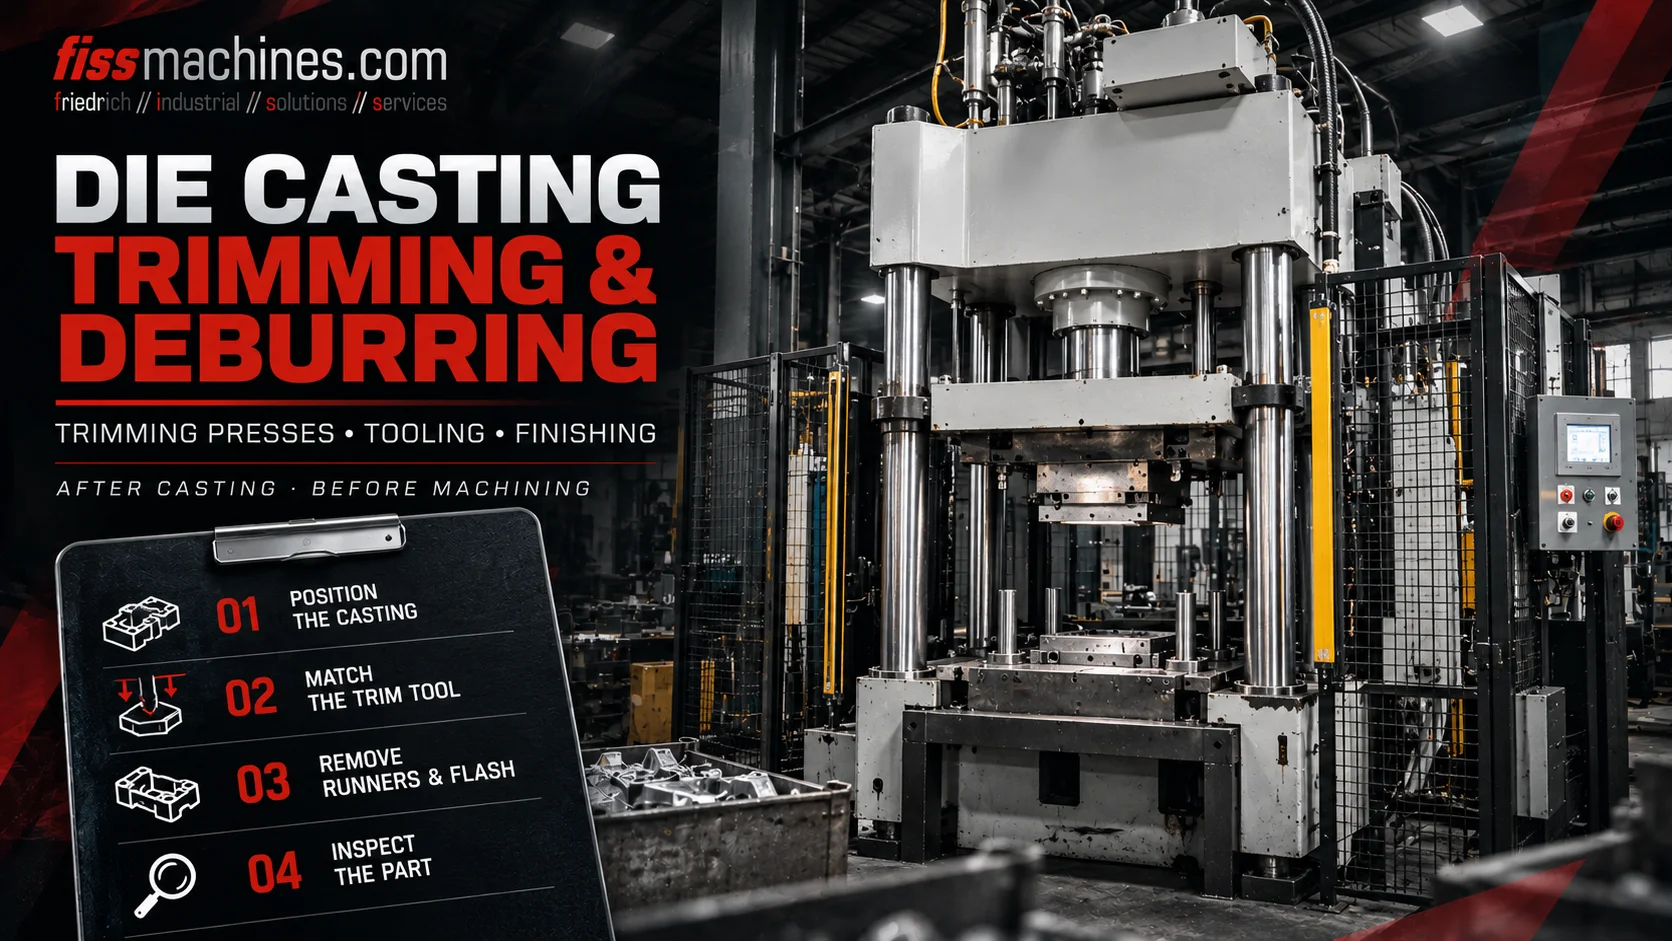
Una prensa de recorte impulsa un macho de recorte dedicado a través de un recorrido controlado para separar los conductos, características de desbordamiento y material excedente seleccionado de una pieza fundida. El proceso puede integrarse con extracción y transferencia robóticas. Dependiendo de la geometría y los requisitos de calidad, puede ser necesario desbarbado o mecanizado adicional.
De la retirada de la fundición a un componente recortado
Una vez que la fundición se ha solidificado lo suficiente, se abre el molde y la pieza se retira manualmente o por un robot o extractor. La fundición puede seguir incluyendo un sistema de conductos, restos de compuerta, bolsillos de desbordamiento y rebaba a lo largo de bordes seleccionados.
En una celda automatizada, un robot de manejo puede transferir la fundición a una prensa de recorte una vez que el área del molde está despejada. La pieza se coloca en una herramienta de recorte adecuada y se soporta en ubicaciones adecuadas. La prensa ejecuta entonces el recorrido definido, separando el material previsto.
La fundición recortada se retira y puede proceder a granallado, acabado vibratorio, lavado, inspección o mecanizado CNC. Esta secuencia de procesos varía según la aplicación; no todas las fundiciones requieren el mismo equipo de recorte.
Retirar la pieza con seguridad
La pieza y su sistema de alimentación y desbordamiento quedan fuera del molde de fundición.
Separar características definidas
Un macho de recorte adecuado elimina las compuertas, conductos y bordes excedentes definidos.
Acabar superficies críticas
Dependiendo de las especificaciones, continúa desbarbado adicional, granallado o mecanizado.
Cómo funciona una prensa de recorte y su utillaje
Una prensa de recorte típica para inyección tiene un marco rígido, una platina superior o móvil, un soporte de herramienta inferior y un accionamiento que genera la fuerza y el recorrido requeridos. Los conceptos de accionamiento hidráulico son comunes, pero el diseño exacto debe evaluarse para la aplicación.
El macho de recorte contiene elementos de localización y soporte, filos de corte y, cuando se requiere, mecanismos de expulsión o desbaste. La geometría de corte se fabrica para la fundición específica; una herramienta de corte de uso general no puede sustituir automáticamente a un macho de recorte específico de producción.
La prensa no tiene que generar la misma fuerza que el sistema de sujeción de la máquina de inyección. La fuerza de recorte depende del material a separar, la longitud de corte, el espesor efectivo, la geometría y las condiciones de la utillería. Debe determinarse para la operación particular.
| Componente | Función | Punto de evaluación |
|---|---|---|
| Marco de la prensa y guías | Mantener un recorrido guiado y repetible | Ajuste de guías, alineación y deformación |
| Accionamiento hidráulico u otro | Proporcionar fuerza y recorrido de la prensa | Fugas, velocidad, presión y control |
| Macho de recorte | Localizar y separar material | Daño en el filo de corte, ajuste, desgaste y soporte |
| Expulsión y desbaste | Liberar la pieza recortada o chatarra | Retiro fiable y manejo seguro de la pieza |
Recorte, desbarbado y mecanizado CNC son tareas diferentes
El recorte suele referirse a separar características definidas de la fundición, como conductos y bolsillos de desbordamiento, con una prensa y una herramienta de corte. El desbarbado apunta a rebabas residuales más pequeñas o bordes afilados y puede realizarse mediante distintos procesos.
Dependiendo de los requisitos de la superficie, el acabado puede involucrar herramientas manuales, desbarbado robótico, acabado vibratorio, granallado o mecanizado dirigido. El mecanizado CNC se utiliza cuando deben cumplirse tolerancias más estrictas para superficies funcionales precisas, orificios o roscas.
Por lo tanto, una fundición recortada por prensa no es necesariamente un componente terminado. La cadena de procesos completa debe definirse de acuerdo con la inspección real y los requisitos del cliente.
Eliminar características adjuntas
La herramienta de prensado separa las compuertas, conductos y desbordamientos seleccionados.
Mejorar bordes
Eliminar rebabas residuales, bordes afilados y pequeños restos.
Crear características de precisión
Acabar orificios, caras de acoplamiento y otras dimensiones que requieren corte.
Cómo interactúan robots de extracción y prensas de recorte
El manejo robotizado puede vincular la máquina de fundición a una prensa de recorte. Las pinzas deben acomodar la geometría real de la pieza y su temperatura mientras proporcionan transferencia segura y colocación repetible.
La secuencia debe evitar colisiones entre la máquina de fundición, el sistema de extracción, la prensa de recorte y cualquier equipo de descarga. La protección de seguridad, el acceso monitorizado y las señales de máquina correctamente integradas son esenciales.
El tiempo de ciclo no puede evaluarse solo por la duración del recorrido de la prensa. Carga, posicionamiento preciso, corte, retirada de la pieza y chatarra y posibles pasos de enfriamiento o inspección contribuyen al ciclo efectivo de la celda.
¿Qué defectos pueden resultar de una operación de recorte inadecuada?
Un soporte deficiente de la pieza o bordes de recorte romos pueden deformar secciones delgadas fundidas o provocar roturas de borde indeseadas. La desalineación puede llevar a líneas de recorte inconsistentes o daño a una superficie funcional.
La solución preferida es una verificación sistemática de la geometría de la herramienta de corte, la alineación de la máquina, la ubicación de la pieza, la secuencia y el estado del material de fundición. El proceso de recorte no puede corregir porosidad aguas arriba u otros defectos creados durante la fundición.
- Verificar que la fundición está correctamente asentada en su fijación
- Inspeccionar filos de la herramienta y piezas de desgaste
- Comprobar el plano de corte, el recorrido y la alineación de la herramienta
- Monitorear la distorsión de la pieza y la calidad del borde
- Confirmar que se elimina la chatarra y que no bloquee la herramienta
- Inspeccionar el concepto de seguridad y las interfaces de automatización
Cómo evaluar una prensa de recorte de fundición usada
Para una prensa de cantos usada, la fuerza de prensado nominal es solo el punto de partida. Dimensiones de trabajo claras, apertura de luz libre, recorrido, geometría de la platina, acceso para manejo, sistema de control e interfaces de herramientas importan tanto como.
Inspeccione el marco, guías, sistema hidráulico, equipo eléctrico, acomodación de útiles, dispositivos de seguridad y la historia de la máquina documentada. Una prensa usada puede requerir un troquel de acabado nuevo y adaptación a la celda de producción.
FISS ofrece prensas de cantos usadas para aplicaciones de fundición e industriales. La prensa y su alcance real de accesorios debe hacerse coincidir con el componente y los requisitos de producción antes de la compra.
| Criterio de selección | Por qué es importante |
|---|---|
| Fuerza de prensado | Debe coincidir con la operación de corte específica |
| Recorrido y luz libre | Debe acomodar la altura y el movimiento de la herramienta |
| Disposición de la mesa y guías | Afecta el ajuste de la herramienta, la repetibilidad y el acceso |
| Manejo y protección | Determina la conexión segura a la celda en su conjunto |
| Documentación y estado | Apoya el servicio, el transporte y la re-activación |
Preguntas Frecuentes Sobre el Recorte en Fundición a Presión
¿Qué se elimina con una prensa de recorte de fundición a presión?
Dependiendo del troquel de acabado, se pueden separar conductos, secciones de compuerta, sobreflujos, rebabas y otro material excedente definido.
¿Cada fundición a presión requiere una prensa de recorte?
No. El método de acabado elegido depende de la geometría de la pieza, el proceso de fundición, el volumen de producción y los requisitos de calidad.
¿El recorte es lo mismo que desbarbar?
No exactamente. El recorte suele separar características adjuntas más grandes definidas, mientras que desbarbar elimina rebabas residuales o aristas afiladas.
¿Cómo se calcula la fuerza de prensado requerida?
Depende del material, la longitud de corte efectiva, el espesor, la geometría de corte y las condiciones de la herramienta. Es diferente de la fuerza de sujeción de la máquina de fundición.
¿Puede una prensa de recorte usada operar con una fundición diferente?
Con frecuencia sí, siempre que la fuerza, el recorrido, el espacio de trabajo, los controles y la seguridad sean adecuados. Puede ser necesario un troquel de recorte específico para el componente y otras adaptaciones.
¿Busca una prensa de recorte usada?
FISS lista prensas de recorte usadas y ofrece apoyo para la selección de maquinaria y proyectos de equipos internacionales. Siempre sea coherente la prensa, el troquel de recorte y el concepto de manejo con la fundición prevista.
Ver Prensas de Recorte UsadasBase técnica y fuentes
Antecedentes generales del proceso: Handbuch Urformen, secciones 1.7.2 y 1.7.3 sobre separación y desbarbado; categoría pública de prensas de recorte usadas de FISS. Artículo original; sin afirmaciones de rendimiento específicas de la máquina.