Pulverización en el moldeo a presión: Por qué son importantes el agente desmoldeante, el patrón de pulverización y la refrigeración
Una vez que la pieza fundida se ha retirado del molde abierto, comienza inmediatamente la preparación para la siguiente inyección. Las superficies del molde deben limpiarse, enfriarse cuando sea necesario, y tratarse con una cantidad definida de agente desmoldeante o lubricante. Por lo tanto, la tecnología de pulverización del molde desempeña un papel importante a la hora de mantener condiciones repetibles de un ciclo a otro.
¿Cuál es el propósito de la pulverización del molde en la fundición a presión?
Las máquinas de pulverización de moldes y los robots de pulverización tratan el molde abierto entre dos ciclos de fundición. Dependiendo de la aplicación, pueden aplicar agente desmoldeante, eliminar los residuos sueltos, influir en la temperatura de la superficie y lubricar determinados componentes móviles del molde.
El objetivo no es alcanzar la máxima cantidad de pulverización, sino un patrón de pulverización repetible adaptado a la geometría y a las condiciones térmicas del molde.
Pulverización del molde entre dos ciclos de fundición
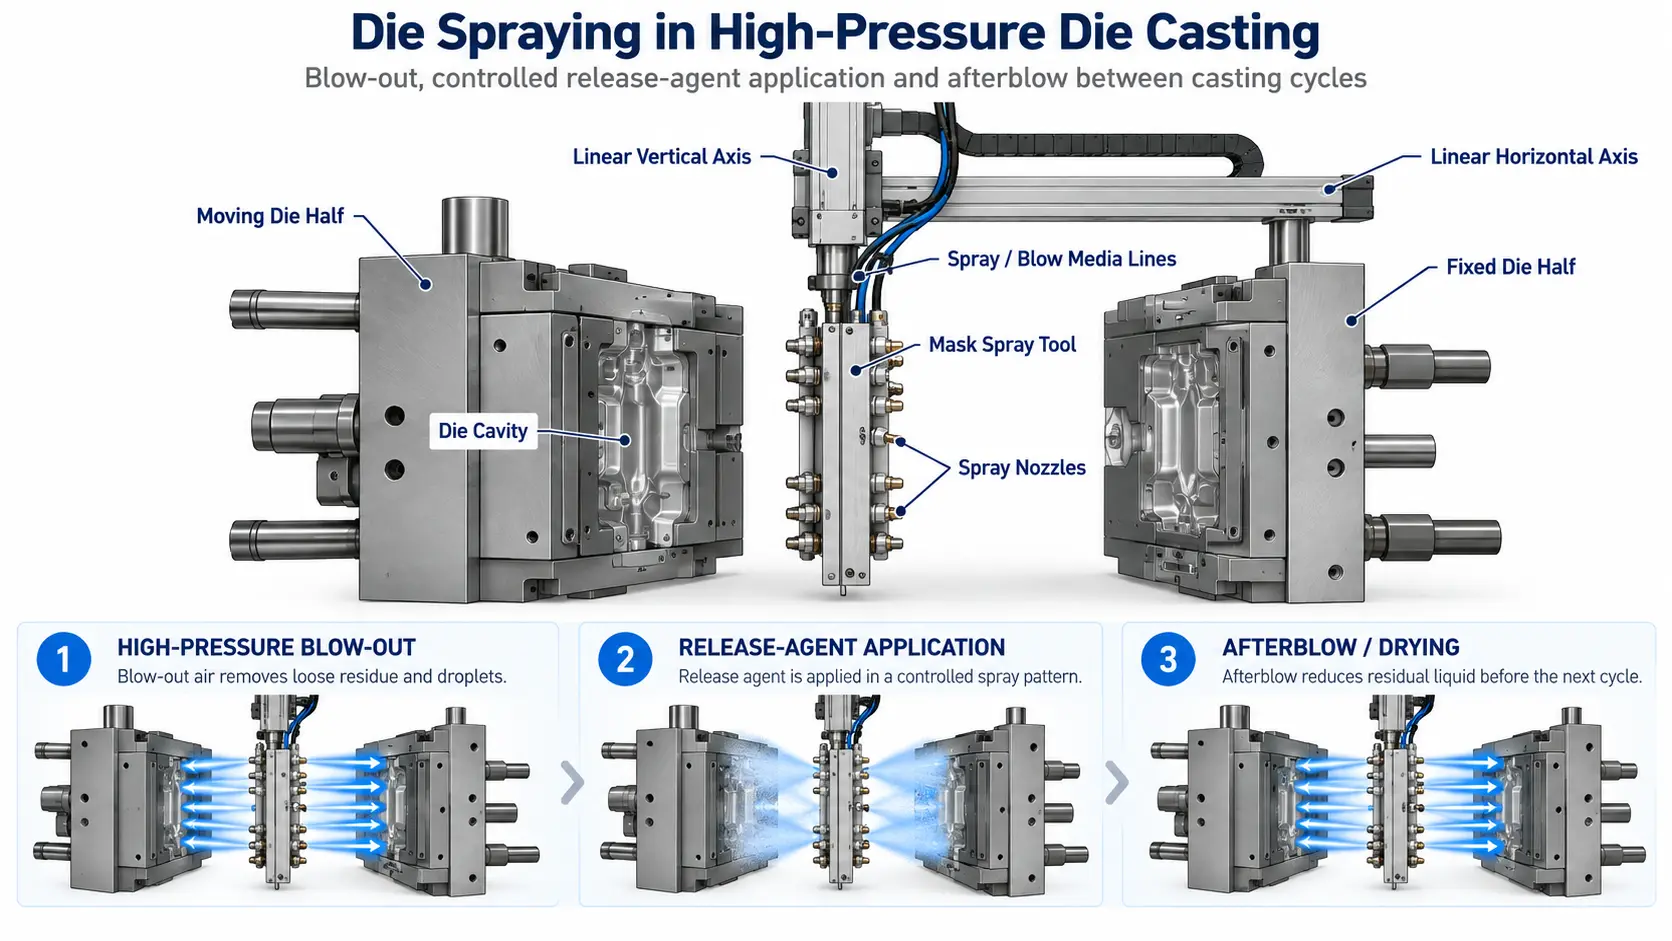
En una célula automatizada de fundición a presión, la unidad de pulverización se desplaza entre las mitades abiertas del molde una vez retirada la pieza fundida. Una herramienta de pulverización específica para cada molde coloca varias boquillas cerca de las superficies requeridas.
Dependiendo del concepto de pulverización, el proceso puede incluir un soplado a alta presión, la aplicación controlada de agente desmoldeante y un soplado final antes de que la unidad de pulverización se retraiga.

La pulverización del molde realiza varias tareas al mismo tiempo
El molde se ve sometido a cargas térmicas y mecánicas repetidas durante la producción. Tras su apertura, debe volver a situarse en un estado definido antes de que comience el siguiente ciclo de fundición.
Por lo tanto, un sistema moderno de pulverización de moldes es más que un dispositivo que simplemente pulveriza líquido sobre el molde. Dependiendo de la aplicación, puede desempeñar varias funciones.
Creación de una película de desmoldeo definida
Se aplica un agente desmoldeante en zonas seleccionadas del molde para facilitar la separación fiable de la pieza solidificada del utillaje.
Eliminación de residuos sueltos
El aire de soplado puede eliminar partículas sueltas, gotas y residuos de las cavidades, los contornos y las zonas del molde de difícil acceso.
Influencia en la temperatura superficial
La aplicación por pulverización también modifica las condiciones térmicas de la superficie del troquel abierto y, por lo tanto, interactúa con el sistema interno de control de temperatura.
Tratamiento de los componentes móviles del troquel
Dependiendo del utillaje, los deslizadores y otros componentes móviles sometidos a cargas mecánicas pueden recibir lubricante de forma selectiva.
¿Cuándo se lleva a cabo la pulverización del molde?
El proceso de pulverización se sitúa entre dos ciclos de fundición. El sistema de pulverización solo puede entrar en la zona de trabajo una vez que el molde se haya abierto y se haya retirado la pieza fundida.
Antes de que la máquina vuelva a cerrarse, la unidad de pulverización debe retraerse por completo y alcanzar su posición de seguridad definida.
Abrir el molde y retirar la pieza fundida
Una vez que se haya producido una solidificación suficiente, el molde se abre y la pieza fundida se retira de la zona de trabajo.
Colocar la herramienta de pulverización entre las mitades del molde
La máquina de pulverización o el robot coloca la herramienta de pulverización entre las superficies abiertas del molde.
Soplar el molde
El aire a alta presión o el aire de proceso pueden eliminar los residuos sueltos y las gotas de las zonas críticas.
Aplicación del agente desmoldeante
Las boquillas aplican el agente desmoldeante en las zonas definidas del molde según el patrón de pulverización programado.
Soplado posterior si es necesario
Dependiendo del proceso de pulverización, un soplado adicional de aire puede reducir el líquido residual antes de que la unidad de pulverización se retraiga.
Retroceso y liberación de la máquina
Una vez que la unidad de pulverización haya alcanzado su posición de estacionamiento segura, la máquina de fundición a presión puede iniciar el siguiente ciclo.
Por qué el patrón de pulverización es más importante que la cantidad total pulverizada
Un molde no es idéntico, ni geométricamente ni térmicamente, en toda su superficie. Las cavidades, los núcleos, los deslizadores, los contornos profundos y las zonas sometidas a una elevada carga local pueden requerir diferentes cantidades de agente desmoldeante, aire y efecto de refrigeración.
Por lo tanto, una herramienta de pulverización bien diseñada no tiene por qué aplicar la misma cantidad en todas las superficies. Las boquillas o los grupos de boquillas pueden colocarse de tal forma que determinadas zonas del molde reciban el tratamiento necesario.
Las zonas de ventilación son especialmente sensibles. El exceso de residuos no debe obstruir las aberturas de ventilación ni las zonas de rebose, ya que estos elementos deben seguir funcionando durante el llenado del molde.
¿Qué parámetros determinan un proceso de pulverización repetible?
El programa de pulverización adecuado depende del molde, la geometría de la pieza fundida, la aleación, la temperatura del molde, el agente desmoldeante y el tiempo de ciclo deseado.
| Parámetro | Función en el proceso de pulverización |
|---|---|
| Trayectoria de movimiento | La posición, la profundidad de inserción, la velocidad y el tiempo de permanencia determinan a qué zonas del molde se llega. |
| Tiempo de pulverización | El tiempo de apertura de la válvula influye en la duración del tratamiento de las distintas zonas. |
| Cantidad de agente desmoldeante | Las condiciones de suministro, la proporción de la mezcla, la geometría de la boquilla y el control de las válvulas influyen en la aplicación. |
| Aire de atomización | La presión del aire y la geometría de la boquilla influyen en la formación de gotas y la distribución del pulverizado. |
| Aire de soplado | El soplado inicial y el soplado posterior pueden eliminar los residuos y el líquido restante de la superficie de la matriz. |
| Control por zonas | Las boquillas individuales o los grupos de boquillas pueden tratar diferentes zonas de forma independiente. |
La pulverización del troquel y el control de la temperatura del troquel funcionan conjuntamente
La gestión térmica de un troquel no se lleva a cabo únicamente a través de los canales internos de control de temperatura. La pulverización también modifica las condiciones térmicas de la superficie expuesta del troquel.
Por lo tanto, el control interno de la temperatura y el tratamiento externo mediante pulverización deben considerarse conjuntamente. Una zona del troquel que ya esté muy enfriada internamente puede requerir un tratamiento superficial diferente al de una región sometida a una gran carga térmica.
Encontrará más información sobre el comportamiento térmico del molde en «Control de la temperatura en la fundición a presión» .
¿Qué tipos de sistemas de pulverización de matrices existen?
El sistema adecuado depende del tamaño del troquel, la disposición de la máquina, el espacio de trabajo disponible, el tiempo de ciclo requerido y la complejidad del patrón de pulverización.
Máquinas de pulverización de un solo eje
Un movimiento lineal definido posiciona la herramienta de pulverización a lo largo de una trayectoria fija. Este diseño es adecuado para tareas de pulverización relativamente sencillas y claramente definidas.
Máquinas de pulverización de dos ejes
Los movimientos vertical y horizontal proporcionan una mayor flexibilidad a la hora de colocar la herramienta de pulverización dentro del troquel abierto.
Robots de pulverización
Los robots industriales multieje pueden seguir trayectorias programadas más complejas y acceder a diferentes posiciones de pulverización.
Unidades de pulverización neumáticas
Los sistemas neumáticos proporcionan movimientos de carrera sencillos y repetibles y pueden utilizarse para aplicaciones de pulverización compactas.
La herramienta de pulverización determina lo que realmente llega al troquel
Incluso una máquina de pulverización precisa solo puede garantizar un proceso repetible si la herramienta de pulverización se adapta a el contorno del molde y a la distribución de productos requerida.
Dependiendo del diseño, la herramienta de pulverización puede incluir varios grupos de boquillas y circuitos de medios independientes. Estos pueden suministrar agente desmoldeante, aire de atomización y aire de soplado a las posiciones definidas.
La disposición de las boquillas determina la dirección de pulverización, el cono de pulverización y la distribución sobre la superficie del molde. Por este motivo, la herramienta de pulverización suele adaptarse al molde y a la aplicación de fundición específicos.
¿Qué equipos de pulverización de moldes ofrece FISS?
FISS comercializa máquinas de pulverización de moldes de segunda mano, sistemas de pulverización, herramientas de pulverización y equipos periféricos relacionados para instalaciones de fundición a presión de cámara fría y de cámara caliente.
En función de la disponibilidad actual, la gama incluye máquinas de un eje y de dos ejes, sistemas de pulverización servoaccionados, unidades neumáticas, robots de pulverización, herramientas de pulverización y componentes para el suministro de agente desmoldeante.
La gama de productos de automatización para cámaras frías incluye equipos de fabricantes consolidados como Wollin, Gerlieva, Acheson, Pomac y Böhmer, en función de las existencias disponibles.
y robots de pulverización
FISS ofrece diferentes soluciones de pulverización automatizadas para máquinas de fundición a presión de cámara fría, así como herramientas de pulverización y equipos periféricos adecuados.
Sistemas de pulverización compactos y neumáticos
Los sistemas de pulverización compactos o neumáticos pueden utilizarse para el tratamiento automatizado de moldes en aplicaciones de cámara caliente.
Individuales herramientas de pulverización y otros componentes de pulverización también pueden utilizarse para modernizaciones o células completas de fundición a presión.
¿Qué hay que comprobar al comprar una máquina de pulverización de moldes de segunda mano?
El fabricante y el año de fabricación por sí solos no son suficientes. El rango de trabajo, los ejes de movimiento, la herramienta de pulverización, el suministro de productos y el sistema de control deben adaptarse a la nueva máquina de fundición a presión y al molde.
- recorrido vertical y horizontal
- número y tipo de ejes de movimiento
- profundidad de inserción en la zona del molde
- peso admisible de la herramienta de pulverización
- estado de las guías, los cojinetes, las correas y los accionamientos
- disposición de la herramienta de pulverización y de las boquillas
- circuitos de agente desmoldeante y suministro de medios
- aire de atomización y aire de soplado
- válvulas, reguladores de presión y sistemas de control de caudal
- y los programas de pulverización disponibles
- interfaces con la máquina de fundición a presión
- posición de estacionamiento y posiciones finales de seguridad
- Depósito de desmoldeante y sistema de bombeo
- armario de control y documentación técnica
La máquina de pulverización no funciona de forma aislada
La pulverización, la extracción de la pieza fundida, la dosificación de metal, el control de la temperatura del molde y el movimiento de la máquina deben coordinarse en el tiempo y el espacio dentro de una célula automatizada de fundición a presión.
La liberación segura de la zona del molde es especialmente importante. Los equipos de pulverización y los sistemas de extracción pueden utilizar áreas de trabajo que se solapan y, por lo tanto, requieren una secuenciación coordinada de las máquinas y enclavamientos de seguridad.
Se puede consultar una visión general de la célula de producción completa en «Automatización en la célula de fundición a presión» .
Un buen proceso de pulverización trata cada zona del troquel solo en la medida necesaria
La pulverización del molde es una parte fundamental del ciclo de fundición a presión. El sistema de pulverización prepara las superficies del molde para la siguiente inyección e influye en el comportamiento de desmoldeo, la limpieza y el estado térmico del utillaje.
La clave no está en la cantidad máxima de pulverización, sino en un proceso controlado con una disposición adecuada de las boquillas, el tiempo de pulverización, el aire de atomización, el aire de soplado y un movimiento repetible.
Por lo tanto, la pulverización del molde y el control de la temperatura interna del mismo deben considerarse conjuntamente. La estabilidad de las condiciones para el siguiente ciclo de fundición depende de que ambos sistemas funcionen de forma coordinada.
Preguntas sobre la pulverización del molde en la fundición a presión
¿Para qué sirve una máquina de pulverización de moldes?
Trata el molde abierto entre dos ciclos de fundición. Dependiendo de la aplicación, aplica un agente desmoldeante, elimina los residuos mediante soplado, regula la temperatura de la superficie y lubrica determinados componentes del molde.
¿Cuándo se pulveriza el molde?
Una vez que el molde se ha abierto y se ha retirado la pieza fundida. Antes de que la máquina vuelva a cerrarse, la unidad de pulverización debe retraerse y alcanzar su posición de seguridad.
¿Por qué se utiliza agente desmoldeante?
El agente desmoldeante crea una película definida sobre determinadas superficies del molde y facilita la posterior extracción de la pieza fundida.
¿Enfría el molde la pulverización?
Sí, el proceso de pulverización puede influir en la temperatura de la superficie expuesta del troquel. Por lo tanto, debe tenerse en cuenta junto con el control de la temperatura interna del troquel.
¿Qué es el soplado posterior?
El soplado posterior es una etapa adicional de soplado de aire que se realiza tras la aplicación del agente desmoldeante. Dependiendo del proceso de pulverización, puede ayudar a reducir el líquido residual antes de que el molde se retraiga.
¿Qué factores determinan el patrón de pulverización?
Entre los factores importantes se incluyen el diseño de la boquilla, la posición de la boquilla, la cantidad de agente desmoldeante, el aire de atomización, el tiempo de pulverización, la trayectoria de movimiento y el control específico por zonas.
¿Se puede instalar una máquina de pulverización de moldes usada en otra máquina de fundición a presión?
En principio, sí. El rango de trabajo, los ejes, el montaje de la herramienta de pulverización, el sistema de control, el suministro de productos y el concepto de seguridad deben adaptarse a la nueva aplicación. Normalmente, es necesario adaptar la herramienta de pulverización y el programa de pulverización.
FISS ofrece máquinas de pulverización para moldes, sistemas de pulverización y herramientas de pulverización de segunda mano.
El sistema adecuado debe adaptarse a la máquina de fundición a presión, el rango de trabajo, los ejes de movimiento, la herramienta de pulverización, la disposición de las boquillas, el suministro de productos y el sistema de control.
Fuente
Bührig-Polaczek, A.; Michaeli, W.; Spur, G. (eds.): Manual de moldeo a presión, Carl Hanser Verlag. En concreto, se analizaron los aspectos fundamentales relacionados con el ciclo de fundición a presión, la preparación del molde, los agentes desmoldeantes y lubricantes y la ventilación del molde.